


买清洗机时,「温控精度 ±2 ℃」这句话最容易让人放心:数字不大,看上去比工艺卡上写的要求还严。可真到验收,同一台机器换个人、换个测温点、换支温度计,读数能差出一倍。
问题不在控制器。一台带 PID 的温控表做到稳态偏差 0.5 ℃ 以内并不困难,成本也就几百块。真正吃掉精度预算的是传感器允差、加热元件的表面负荷、测温点的代表性,以及超声本身往槽液里灌的那份热量。这四项各自都不大,叠起来经常超过 ±2 ℃ 本身。
这篇把超声波清洗机加热系统的四个误差源逐个拆开,每项给出可对照的标准条款和可算的数,让采购在下单前就知道:你写的那个 ±2 ℃ 究竟是哪个量的 ±2 ℃,谁在替它兜底。
一、「±2 ℃」压缩了四个既不能互换、也不能互相替代的量
温度计量里至少有四个不同的量,日常被一句「温控精度」糊在一起:温度偏差是实测与设定差多少,波动度是同一点在时间上晃多大,均匀度是同一瞬间槽内不同位置差多少,设定点误差是表显和真实温度对不对得上。
JJF(鄂)142—2024 给恒温水浴设备的表 1 就把前三个分开列:温度偏差 ±2.0 ℃、波动度 0.5 ℃、均匀度 0.5 ℃。它们没法互换——一台偏差 0.3 ℃、均匀度 3 ℃ 的机器,对清洗效果的伤害远大于前者。JJF 1030—2023 的定义更收紧:均匀性是「稳定状态下工作区域内最高与最低温度之差」,波动性是「稳定状态下一定时间间隔内温度变化最大幅度」。两条都以稳定状态为前提,设备从冷态升温的头二十分钟,测出的任何数字都不属于这两个量。
标准对超声波清洗机加热系统给出的口径也不一致,这不是标准打架,是产品形态不同。T/CIS 17009—2025《槽式超声波清洗机通用技术规范》§5.2.6 要求温度偏差绝对值不超过 2 ℃,适用范围是超声输入功率小于 1000 W、频率 19~200 kHz、液温 0~95 ℃ 的槽式机。T/QGCML 的超声波洗净设备通用规范 §6.5.4 写「温度控制精度一般不得超过温度设定值 ±5 ℃」。全密闭的碳氢设备又回到 ±2 ℃。同一句「温控精度」,背后是三种试验条件、三种产品边界,拿一家的数字去验收另一家的机器本来就不成立。
二、误差源一:传感器允差先吃掉半个预算
这是最容易被跳过、也最硬的一项。标准只规定整机偏差,却很少追问:你用什么在测。T/CIS 17009—2025 §6.2 给了两条路径——B 类铂电阻(按 GB/T 30121)或 2 级允差热电偶(按 GB/T 16839.1)。两条路径的精度差了将近一个数量级。
| 传感器 | 等级与允差公式 | 有效温区 | 100 ℃ 时实际允差 |
| Pt100 铂电阻 | AA 级 ±(0.1+0.0017|t|) | -50~+250 ℃ | ±0.27 ℃ |
| Pt100 铂电阻 | A 级 ±(0.15+0.002|t|) | -100~+450 ℃ | ±0.35 ℃ |
| Pt100 铂电阻 | B 级 ±(0.3+0.005|t|) | -196~+600 ℃ | ±0.8 ℃ |
| Pt100 铂电阻 | C 级 ±(0.6+0.01|t|) | -196~+600 ℃ | ±1.6 ℃ |
| K 型热电偶 | 1 级 ±1.5 ℃(375 ℃ 以下) | -40~+375 ℃ | ±1.5 ℃ |
| K 型热电偶 | 2 级 ±2.5 ℃(333 ℃ 以下) | -40~+333 ℃ | ±2.5 ℃ |
铂电阻四行按 GB/T 30121—2013 与 IEC 60751:2008 的允差公式(α=3.851×10⁻³ ℃⁻¹)。K 型热电偶按 GB/T 16839.1 与 JJF 1637—2017:1 级在 -40~+375 ℃ 为 ±1.5 ℃,超过 375 ℃ 改为 ±0.004·|t|;2 级在 -40~+333 ℃ 为 ±2.5 ℃,超过 333 ℃ 改为 ±0.0075·|t|,到 600 ℃ 时即 ±4.5 ℃。
对上 ±2 ℃ 的要求,结论很直接:选 2 级允差的 K 型热电偶,传感器本身的允差已占整机允许偏差的 125%——还没算冷端补偿、引线误差、表头采样误差。用这类传感器做的超声波清洗机加热系统,即使控制器完美也证明不了自己满足 ±2 ℃,它连「测得准不准」都保证不了。
验收现场有个实用推论:如果供应商用一个固定补偿值把读数修到和标准温度计一致,那是校准,不是精度。补偿只在标定点附近有效,换到另一个设定点,允差公式里的 |t| 项就变了——B 级铂电阻 100 ℃ 是 ±0.8 ℃,200 ℃ 变成 ±1.3 ℃;AA 级从 ±0.27 ℃ 变成 ±0.44 ℃。这也是 T/CIS 17009—2025 §6.4.6 要求至少三个设定点(20/50/80 ℃)的原因,单点验证逻辑上就不通。
三、误差源二:加热管表面负荷决定滞后与超调
在超声波清洗机加热系统里,传感器决定「测得准」,加热元件决定「跟得上」。加热元件这一项常被简化成功率够不够,实际是功率密度问题。JB/T 2379—2016《金属管状电热元件》表 2 对水及弱酸弱碱、煮沸工况(S 类)给了允许最高表面负荷——不锈钢在这个介质里最常见,所以 11 W/cm² 就是多数机器的设计红线。
| 元件材质 | 水/弱酸弱碱煮沸允许最高表面负荷 |
| 铜 T4 | 7 W/cm² |
| 碳钢 10 号 | 9 W/cm² |
| 不锈钢 304、321、316、316L | 11 W/cm² |
| 310S、IncoLoy 840 | 13 W/cm² |
| IncoLoy 800、800H、Inconel 600 | 15 W/cm² |
红线为什么重要,算一下就明白。规范里的「发热长度」指发热区长度,不是整根管长,冷端不算。按公式估算:一根 Φ8 mm、总长 400 mm、发热长 300 mm、2000 W 的管子,按发热长度算表面负荷 26.5 W/cm²,按总长算 19.9 W/cm²,两种算法都是红线的两倍左右;反过来,3000 W 在 11 W/cm² 下需至少 273 cm² 发热面积,Φ8 mm 管子对应发热长度约 109 mm。同一根管,只把「总长」换成「发热长度」,结论就从合格变不合格。
表面负荷超标的后果不是立刻烧断,是结垢速度陡增。水垢导热系数比不锈钢低两到三个数量级,管壁温度被顶上去,局部开始微沸腾,汽泡在管壁成核、脱离、上浮,在槽内形成局部强对流搅乱温度场。同时垢层的热容让加热器响应变慢:控制器加功率,管壁先热、水后热,等传感器看到温度上来了,热量还在路上,于是过冲。「升温慢、超调大、稳态还晃」三件事同源,都从这里起。
JB/T 2379—2016 的寿命门槛也在这里:§5.3.9 寿命不少于 3000 h,§5.3.6 承受 2000 次通断电,§5.3.8 1000 次循环耐热。按每天开机八小时、一次通断的班制,3000 h 折合不到一年半的纯加热时长。把这条抄进技术协议,比抄「加热功率 3000 W」有用;加热管属易损件,该问的第 2 个问题是更换要不要拆槽体。
四、误差源三:测温点放在哪,就等于在测谁的温
这是四个误差源里最隐蔽的一项,因为它不出现在任何参数表,只出现在安装图上。T/CIS 17009—2025 §6.4.6 的温控试验方法讲得很具体:注到最高液位,传感器置于最高最佳液位的一半处,沿槽体对角线取三点,每个设定点算单次值与平均之差。三点、对角线——这个布置本身承认了一件事:单点读数代表不了整槽。
§6.4.5 的温升试验更能说明问题:用 6 个传感器,底层与表层几何中心各 1 个,清洗架左右两侧上下层对称端点各 4 个。为什么分上下层?因为自然对流下升温阶段的水是分层的,底层热、表层冷,成对布置才能把分层量测出来。
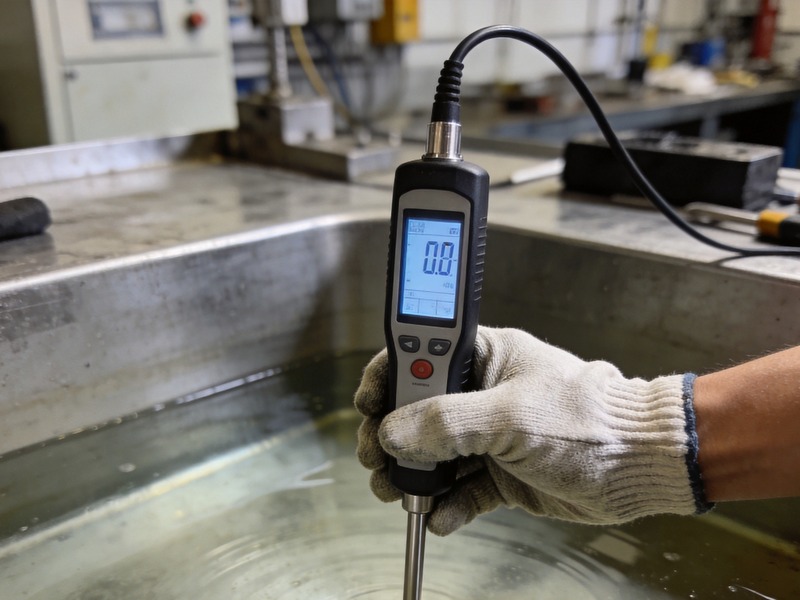
实际设备上最常见的三个错误布置:装在加热管旁的支架上,测到的是管壁边界层而非槽液平均;装在溢流口或液面附近,测到的是蒸发降温后的表层;只装一个点又恰好装在回水口,测到的是混合后的水,好看但不真实。T/QGCML 的试验方法反而更朴素——§7.5.4 设 40/50/60 ℃ 三点,稳定 0.5 h,标准温度计插槽中央;代价是默认槽中央代表全槽,均匀度这一项因此被跳过。两套方法的选择本身就是一次取舍:要代表性就得多点,要可执行只能单点。
在采购上怎么落地:协议里不要只写「温控精度 ±2 ℃」,要写清「在最高工作液位、距槽壁不小于 100 mm、距液面不小于 100 mm 处,用 B 级及以上铂电阻、三点法测量,稳态偏差不超过 2 ℃」。位置一写死,供应商就没法在验收现场挑一个读数最漂亮的点。
五、误差源四:超声本身就在给槽液加热
前三个误差源都在控制回路里,这第四个在回路之外,而且控制器看不见它。空化能量不会全部用来剥离污物,行业经验口径是:功率密度超过约 25~30 W/L 之后,多余能量基本都转成槽液热量。按 Sonixtek 公开的功率密度表,从 3 L/120 W(40 W/L)到 8000 L/69 600 W(9 W/L),大槽反而做低密度——不是大槽洗得弱,是密度再往上加,电费全变成热水。
换算成实际量:40 L 槽做到 30 W/L 是 1200 W 超声输入,其中超出 25 W/L 的 200 W 近似直接转为加热,相当于一台 200 W 加热管常开——对 3000 W 的机器是 7%,对 1000 W 的小机器是 20%。算法见功率密度换算。
还有一个反向事实:功率密度低于空化阈值(约 5~10 W/L)时,超声基本只产生热、不产生有效空化。小功率机器在低液位下的「超声」贡献的升温可能比清洗更多,用户看到的是温度上去了、件没洗干净。机理见空化效应。
工程上的处理不是不给超声算热量,而是在温控策略里承认它:设定点留出超声自产热的余量,或把超声功率作为前馈量接进回路。做不到这一点,机器的表现就是「一开超声温度往上爬,一停就掉」,稳态永远定不住——连续生产的产线上尤其明显,因为占空比恒定。
六、PTFE 加热器在超声场里的另一条失效路径
不锈钢加热管在超声槽里有个绕不开的麻烦:它自己就是被空化轰击的靶。为避开金属离子污染,很多机器改用 PTFE 包覆加热器,问题随之换了形式。PTFE 耐化学、耐温,但不耐空化:空化微射流在表面打出 10~200 µm 蚀坑,蚀坑连成针孔,水渗进包覆层,MgO 绝缘层吸湿后绝缘电阻塌陷,最终表现为接地故障或漏电保护跳闸。这条路径缓慢且不可逆,不是一次击穿,是几个月里一点点渗进去。
温度会让它加速:70 ℃ 下 PTFE 的空化侵蚀速度是 30 ℃ 的 2~3 倍。所以常年跑 60~70 ℃ 的机器,PTFE 加热器的实际寿命比样本上按常温标定的数字短得多。这和工艺需求正好相反——需要高温的工况,恰恰是加热器最不耐用的工况。
有效的缓解是物理隔离,不是换材料:加热器外套一层 PTFE 多孔筒做网罩,壁厚 2~4 mm、孔径 5~10 mm、与本体留 10~20 mm 间隙,经验上可挡住 70~90% 的空化冲击。另有安装约束:距换能器辐射面不小于 100 mm,否则网罩也挡不住近场强空化。采购时把这两条写进图纸,写与不写,超声波清洗机加热系统的加热器寿命差别是按年计的。换能器一侧的衰减规律见换能器衰减与寿命预测,槽体材质的腐蚀边界见槽体材质选型。
七、温度本身该设多少:三段窗口与一条不能越过的线
上面讲的全是「控不控得住」,这节讲另一半。水基清洗剂的温度收益主要来自两条物理路径:表面张力随温度下降,润湿角变小,清洗液更容易钻进缝隙与盲孔;黏度随温度下降,空化泡溃灭时的微射流在低黏度介质里阻力更小。行业经验口径把水基清洗的最优区间放在 50~65 ℃,这是收益与代价的平衡点,不是材料极限。
温度继续往上,代价开始反超。清洗剂里的表面活性剂在高温下会析出分层,非离子表活的浊点就是这条线;水在常压敞口槽里到 100 ℃ 就沸腾,沸腾汽泡与空化泡混在一起,既扰动声场又带走潜热(水的汽化潜热约 2257 kJ/kg),温度不但上不去,还稳不住。所以「液温 0~95 ℃」写成 95 ℃ 是有道理的——给沸点留了 5 ℃ 余量。
另一条不能越过的线是人机安全。T/QX 的碳氢清洗设备规范 §5.1.3 要求外表面温度不超过 55 ℃,按 GB/T 34662 的方法测。这条看似只管烫手,实际是整机热设计的约束:它逼着设计者把保温做在正确的位置——槽体外壁与外壳之间,而不是把外壁加热。
不同污物对温度的依赖也不一样。油脂类靠近软化,冲压件上的拉延油与蜡在温度不足时根本不流动,光靠空化剥离效率很低,参数见冲压件除油除蜡。碳氢溶剂走的是另一条逻辑——全密闭、真空、馏程控制,温度偏差要求反而更严,见碳氢真空清洗原理。
八、升温时间与热损失:两个容易被算漏的出口
功率标称是一回事,升温时间是另一回事。买家常问「多久到 60 ℃」,供应商常答「半小时」,这个数字可以自己算。按公式估算:40 L 水从 20 ℃ 升到 60 ℃ 需 40×4186×40 ≈ 6.70 MJ;3000 W 加热理论时间 37.2 min,把热损失、槽体与清洗架吸热、约 15% 余量算进去,实际约 43.8 min。同样 3000 W 对付 60 L,理论 55.8 min,实际接近 66 min。「半小时升温」只在 40 L 以下勉强成立,液位一高就不成立。
另一个容易漏的出口是热损失。敞口槽的液面蒸发是主要项,它不线性,随液温上升而加速;槽壁传导是次要项,但它决定保温层该多厚。保温好不好,在升温阶段体现为时间差,在稳态阶段体现为加热占空比——保温差的机器加热管常年高占空比运行,表面负荷与水垢问题同时恶化,第三节的失效路径因此被加速。
再给一个量化参照:行业经验数据是加热功率 500~2000 W、升温 15~45 min,且加热是整个设备里最大的耗能项。也就是说,超声波清洗机加热系统做得好不好不只是清洗效果问题,是电费问题——这一项常被漏掉,因为它不挂在「超声功率」那个看起来最像主角的参数上。
九、把「温控好」拆成四项可验收
把前八节收敛成一张表。四项各自独立、各配判据与局限,任意一项通过都替代不了另外三项。
| 验收项 | 怎么测 | 判据口径 | 必须写明的局限 |
| 传感器是否够级 | 查铭牌与校准证书的等级 | B 级及以上铂电阻;或 1 级热电偶 | 2 级 K 型 ±2.5 ℃,已超 ±2 ℃ 预算 |
| 稳态温度偏差 | ≥3 个设定点,稳定后单次值与平均之差 | T/CIS 17009—2025 §5.2.6:≤2 ℃ | 必须声明液位、测温点位置与传感器 |
| 槽内均匀度 | 对角线三点、上下层对称布置 | 同瞬间任意两点最大差值 | 单点法测不出,等于不做 |
| 加热元件余量 | 按发热长度算表面负荷 | 304/316 在水与弱酸碱煮沸:≤11 W/cm² | 用总长代替发热长度会低估 |
对一套超声波清洗机加热系统,四项之外还有两条属于「用久了才暴露」的,也建议写进技术协议:加热管寿命不少于 3000 h、并明确是否需拆槽更换;PTFE 加热器带网罩、距换能器面不小于 100 mm。
再补一条试验顺序上的细节。T/QX 的碳氢设备规范 §6.3 要求温度检测在预热完成后再正常运行 1 h 才做。这一条值得所有机型借用:预热没完成就测,测到的是升温过程的瞬时值,不是稳态值。把「稳定状态」这个前提落到操作步骤上,比在协议里多写一个 ± 号有用。
十、结论:先定误差预算,再选设备
回到开头。「温控精度 ±2 ℃」不是可以孤立验收的指标,它是一份误差预算的余额。传感器允差、加热器表面负荷余量、测温点代表性、超声自产热——四项各占一部分,加起来不能超过 2 ℃,否则这个数字只是标书上的字。
所以下单前值得先问四个问题:用什么等级的传感器、允差多少;加热管的发热长度多少、按它算的表面负荷多少;测温点装在哪、验收时允不允许改位置;超声功率密度多少、超出 25 W/L 的那部分热量谁来管。四个问题答得出来,参数才有意义,超声波清洗机加热系统才谈得上可控。
站内关于标准体系的全景另有一篇,见中国超声波清洗设备标准体系解读,本文引用的温度条款在那篇里有更完整的上下文。日常维护里加热管结垢、散热与温度设定的检查项,见超声波清洗机维护保养。
本文引用的标准条款按公开可查的标准正文与摘要转述,版本状态以标准发布机构的最新信息为准;升温时间与表面负荷的数值为按公式估算的示例,用于说明量级关系,不构成对具体设备的性能承诺。涉及具体项目的合规判定,请以合同指定版本的标准原文为准。
把液位、目标温度、升温时间上限、清洗剂型号和验收口径给到我们,我们再按误差预算反推该配什么等级的传感器、多大发热面积的加热管、以及温控策略要不要把超声功率作为前馈量接进来。欢迎直接联系我们。