


槽体材质为什么是采购决策里最容易被低估的一项
在询价单上,槽体材质往往只占一行字,但它决定了设备未来五到十年的维修成本、清洗液兼容范围和二手残值。同一台 超声波清洗机,换用 201 不锈钢、304 或 316L,外表几乎看不出差别,报价却能差出一半以上。而钛合金槽体的报价通常是 316L 的三到四倍。这笔差价买到的到底是什么、在什么工况下才值得付,是本文要回答的问题。
本文按三个层面展开:材料本身的成分与耐蚀能力、三种材质各自的失效模式、以及把它们翻译成采购能写进技术协议的具体条款。文中涉及的化学成分与力学性能均引自 中国超声波清洗设备标准体系 所梳理的产品标准框架,涉及腐蚀机理的判断标注了依据的性质,属于行业惯例的会明确说明。本文是超声波清洗机槽体材质选择的横向对比,与站内讲解槽体声场分布的驻波抑制与均匀性优化互补而不重叠:那一篇讲的是声场几何,本篇讲的是板材与焊缝。
一、超声波清洗机槽体材质:三个约束条件的交集
选型时真正起作用的约束只有三条,把它们写清楚,材质自然就定下来了:
第一条是清洗液的化学性质。中性或弱碱性水基清洗剂、pH 6.5–10 的常规工况,304 已经够用;含氯离子(氯化钠、次氯酸钠、含氯除垢剂)、含卤素溶剂、酸性除锈或钝化液,就必须上 316L;氢氟酸、氟化物、热浓碱、以及含氯离子又超过 60 ℃ 的场合,不锈钢整体都不合适,这才轮到钛。
第二条是温度。温度升高会加速所有腐蚀反应的速率,也直接改变氯离子的危害门槛。50 ℃ 以下的含氯工况,316L 通常还有余地;一旦跨过 60 ℃,连 316L 都需要重新核算,而不能靠“升一级材质”解决。
第三条是空化能量的密度。功率密度越高、频率越低,槽壁承受的空化冲击越强。低功率密度(10–15 W/L)的轻载工况,板材厚度与材质等级的要求都宽松;而 40 W/L 以上、20–28 kHz 的重载除油或除蜡工况,槽壁与焊缝本身就是消耗件。功率密度 W/L 的算法与推荐区间 这一篇里给了分档数据,选材质时应先把这一项确定下来。
这三条约束的交集,实际上就是超声波清洗机槽体材质的选择边界。把它们合起来看,就会出现一个常见的误判:很多人以为“不锈钢都不会被空化打坏”,实际上空化侵蚀与化学腐蚀是两套独立机制,材质等级选得再高,也挡不住能量密度超限带来的机械破坏。这一点在后面的第五节会展开。
二、304、316L 与 201:成分表上的差别才是差价来源
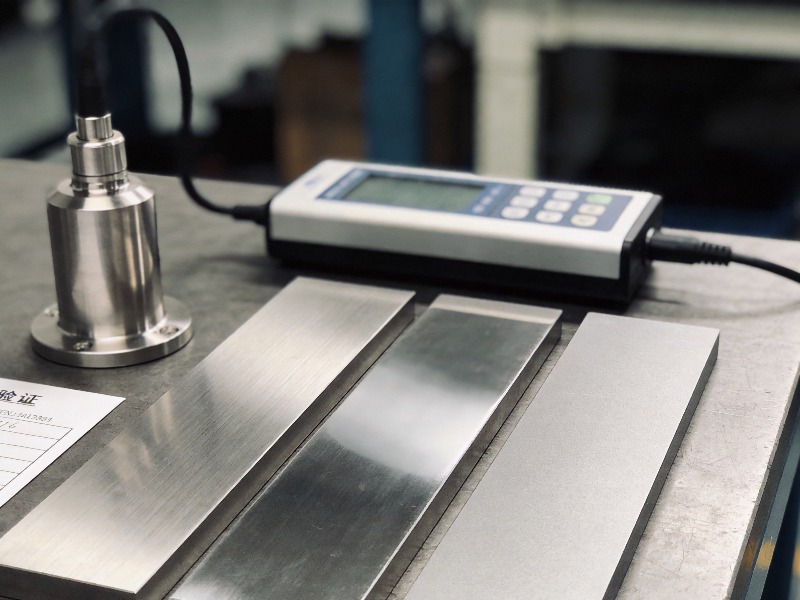
目前超声波清洗机槽体材质的三档主流选项就是这几种。三者都属于奥氏体不锈钢,显微组织相同,所以只看金相照片无法区分。真正的差别在合金元素配比,尤其是镍与钼。
| 项目 | 201(S20100) | 304(S30400 / GB S30408) | 316L(S31603 / 022Cr17Ni12Mo2) |
|---|---|---|---|
| 碳 C(≤%) | 0.15 | 0.08(GB 为 0.07) | 0.03 |
| 铬 Cr(%) | 16.0–18.0 | 18.0–20.0(GB 为 17.50–19.50) | 16.0–18.0 |
| 镍 Ni(%) | 3.5–5.5 | 8.0–10.5 | 10.0–14.0 |
| 钼 Mo(%) | 无 | 无 | 2.0–3.0 |
| 锰 Mn(≤%) | 5.5–7.5 | 2.00 | 2.00 |
| 氮 N(≤%) | 0.25 | 0.10 | 0.10 |
| 抗拉强度 Rm(≥MPa) | 约 655 以上(冷作硬化态更高) | 515 | 485 |
| 屈服强度 Rp0.2(≥MPa) | 约 310 以上 | 205 | 170 |
| PREN(按 Cr+3.3Mo+16N 计算) | 约 16–18 | 约 19–21 | 约 23–29 |
表里的 316L 成分取自 GB/T 3280-2015 的 S31603(旧牌号 00Cr17Ni14Mo2),与 ASTM A240/A240M 的 316L 完全对应:C ≤0.03%、Si ≤0.75%、Mn ≤2%、P ≤0.045%、S ≤0.03%、Cr 16–18%、Ni 10–14%、Mo 2–3%、N ≤0.1%。它的抗拉强度下限 485 MPa、屈服强度下限 170 MPa、伸长率 40%、硬度上限 95 HRB。304 的对应牌号是 GB/T 3280-2015 的 S30408(06Cr19Ni10)与 ASTM A240 的 S30400,抗拉强度 515 MPa、屈服强度 205 MPa。
关键在于钼。2–3% 的钼不改变强度,改变的是钝化膜的稳定性——它让材料在氯离子环境中更难发生点蚀。这也是为什么 316L 的 PREN 能到 23 以上,而 304 只能到 21 左右。PREN 是选材时最直接的量化指标:数值越高,抗点蚀能力越强。需要说明的是,PREN 公式本身是行业通用的经验式,不在 GB/T 3280 或 ASTM A240 的标准条文之内,它给出的是排序依据,不是允收判据。
201 的定位需要说清楚:它不是“劣质假冒的 304”,而是一个用锰替代部分镍、以降低成本的正规牌号。它的问题不在“假”,而在镍只有 3.5–5.5%、没有钼、锰高达 5.5–7.5%,抗蚀能力天然弱一档。放到清洗槽这种长期接触清洗液、且槽壁还要承受空化冲击的场合,201 属于明显不匹配的选择。
三、价格差有多大:一倍、两倍还是三倍
材质差价必须用同期板材价来估,不能用历史印象。按 2026 年公开报道中引用的市场板材价格:201 约 8000 元/吨,304 约 1.4 万–1.5 万元/吨,316 约 3 万元/吨。折算下来,304 的板材成本约是 201 的 1.8 倍,316 约是 304 的 2.1 倍、是 201 的近 4 倍。
回到超声波清洗机槽体材质的实际报价上,板材价只是原料端。一台设备的总成本里还包括加工、焊接、抛光、检验与换能器,所以整机报价的倍数会明显小于原料倍数。经验上,槽体材质从 304 升到 316L,整机价格通常上浮 15%–30%;这一点属行业经验区间,不同厂家的报价结构差异很大,采购时应要求供应商把“槽体材质变更”作为单独一项列出差价,而不是打包进总价。
| 方案 | 板材原料价(2026 年公开报道口径) | 相对 304 的原料倍数 | 适用工况 |
|---|---|---|---|
| 201 不锈钢 | 约 8000 元/吨 | 约 0.55 倍 | 不建议用于清洗槽;仅适合干燥、无氯、低负荷的外壳或装饰件 |
| 304 不锈钢 | 约 1.4 万–1.5 万元/吨 | 1.0(基准) | 中性至弱碱性水基清洗、pH 6.5–10、无氯离子、温度 ≤60 ℃ 的常规工况 |
| 316L 不锈钢 | 约 3 万元/吨 | 约 2.1 倍 | 含氯离子清洗液、酸性或弱酸性介质、医疗与制药前处理、沿海高湿环境 |
| 工业纯钛(Gr1/Gr2) | 远高于 316L,随钛材行情波动 | 通常为 316L 的数倍 | 含氟化物、氢氟酸、强氧化性酸、高氯高温、对金属离子污染极敏感的场合 |
这张表最该被记住的一行是 201。差价看起来最划算,但它省下的钱会在两三年内以锈斑、点蚀和停机返修还回去。表面上省了不到一半的板材成本,实际上承担了槽体提前失效的全部风险。
四、失效模式一:氯离子点蚀与应力腐蚀开裂
就超声波清洗机槽体材质而言,氯化物造成的破坏有两种形态,二者常被混为一谈。
点蚀(pitting)是局部钝化膜被氯离子击穿,形成针孔并向纵深发展。它在中性含氯水中就会发生,温度越高、氯离子浓度越大、缝隙越深,越容易触发。槽体的焊缝热影响区、板与板的搭接缝、以及长期积液的死角,是最典型的三处起蚀位置。
应力腐蚀开裂(SCC)则是拉应力与腐蚀环境共同作用的结果,裂纹沿晶界扩展,往往在几乎无减薄的情况下突然穿透。它有三个必要条件:敏感的奥氏体组织、氯离子环境、以及足够大的拉应力。焊接残余应力本身就足以构成第三个条件,这也是为什么含氯工况下的槽体焊缝质量格外重要。
关于临界温度,公开的工程资料普遍给出一个量级:304/316L 在含氯水中的应力腐蚀门槛温度大致在 50–60 ℃ 区间,常温下在常规工艺水的氯离子浓度水平上一般不发生 SCC。另有资料给出更细的浓度门槛:304L 在 60 ℃ 以上约 50 ppm Cl⁻ 即有风险,100 ℃ 时降到约 10 ppm;316L 因含钼,60 ℃ 时门槛约在 100–200 ppm、100 ℃ 时约 25–50 ppm。这些数值属于供应商与工程咨询机构的行业经验值,不是标准条文规定的许用限值,不同 pH、溶氧、缝隙条件下偏移很大,只能作为方向性判断,不能直接抄进技术协议作为合格判据。
对清洗槽采购更实用的判断是:只要工艺里出现含氯清洗剂、或者工件带盐、或者需要用次氯酸钠消毒,就不该在 304 上省这笔钱;如果温度还要超过 60 ℃,316L 也要重新评估,而不是简单地“升一级就安全”。
五、失效模式二:空化侵蚀——材质等级挡不住的机械损耗
空化侵蚀(cavitation erosion)是气泡溃灭产生的微射流反复锤击金属表面造成的疲劳剥落。它与化学腐蚀的机理完全不同:即使把槽体换成 316L 甚至钛,只要能量密度超限,表面照样会被打毛、起麻点、逐渐减薄。
这一点有标准化的试验方法可以量化,而不是凭经验判断。ASTM G32 用振动装置在液体中产生空化、测量材料的失重曲线;ASTM G134 则用空化液柱射流评价固体材料的侵蚀。两个方法的共同价值在于:不同材料、不同表面状态(是否抛光、有无焊接热影响区)的抗空化能力可以被同一套曲线比较,而不是靠各自的主观描述。
就材料本身而言,工程资料与试验文献给出的排序大致是:奥氏体不锈钢的抗空化侵蚀能力与其硬度、加工硬化能力正相关,冷作硬化态的 304/316L 表现优于固溶退火态;工业纯钛的抗空化侵蚀能力普遍优于同等硬度下的不锈钢,但并非“不会侵蚀”。有一点必须澄清:钛的牌号之间也有差别,Gr1 与 Gr2 的抗空化能力并不等同——Gr2 强度更高,抗空化表现通常更好,而含钯的 Gr7 在文献中反而更易出现点蚀。所以“用钛槽”不等于选对钛,牌号同样要写清楚。
所以对超声波清洗机槽体材质来说,提高等级并不是对抗空蚀的有效手段。工程上控制空化侵蚀,优先级高于换材质:把功率密度降回设计区间、避免槽壁正对换能器振板形成驻波叠加、让液位始终高于最低工作液位、避免空槽或低液位开机,这几条做对了,304 槽体在常规工况下用五年以上很常见。反之,40 W/L 以上长期运行、液位偏低、又从不检查槽壁,换 316L 也只能延后失效时间。《设备维护指南》里关于除垢与槽壁检查的周期建议,应当和材质选型一起考虑。
六、焊缝与表面状态:同样牌号,寿命能差一倍
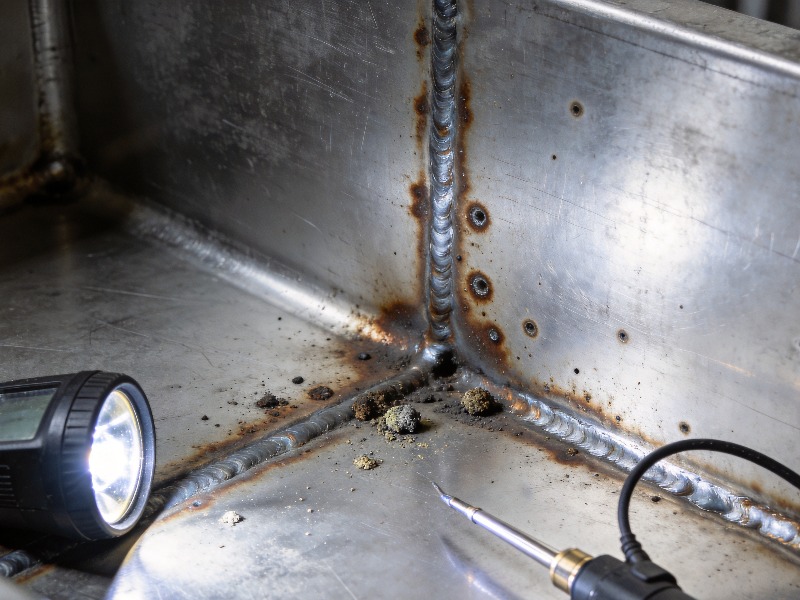
采购超声波清洗机槽体材质时最容易漏掉的一点是:材质牌号写对了,焊缝做错了,寿命依然短。焊缝是槽体腐蚀的起点,原因有三。
敏化。304 在 425–860 ℃ 区间停留时,晶界会析出碳化铬,造成贫铬区,耐蚀性骤降。焊接热影响区正好会进入这个温度区间。316L 的碳含量被压到 0.03% 以下,正是为了抑制这一析出——这是“L”这个字母的全部意义,它不代表“低腐蚀风险”,只代表“焊后不易敏化”。
贫铬与氧化皮。焊接时保护气体不足会在焊缝表面留下氧化物和贫铬层,这层东西本身就不耐蚀。正确做法是焊后清理并按规范进行酸洗钝化,而不是用砂纸打磨了事——打磨只能改变外观,不能恢复钝化膜。
钝化处理。钝化的标准依据是 ASTM A967/A967M《不锈钢零件化学钝化处理规范》。它规定了硝酸浸泡、柠檬酸浸泡与电化学处理三种路线,并给出六类效果确认试验(水浸、高湿、盐雾、硫酸铜、铁氰化钾-硝酸、湿布、沸水浸泡)。需要提醒的是:GB/T 25146-2010 是工业设备化学清洗的质量验收规范,不是不锈钢钝化标准,把它当作钝化依据属于常见的引用错误。另外,ASTM A967 自己也写明“不对任何牌号、处理方式或验收准则在特定应用中的适用性作出推荐”,所以钝化只能作为工艺要求写进协议,不能当作耐蚀性能的保证。
表面粗糙度。粗糙表面会滞留氯离子与沉积物,是点蚀的温床。制药、医疗、食品接触类工况通常对槽体内表面粗糙度提出明确要求(例如药液接触部位采用 316L 且内表面 Ra ≤0.8 μm),这类要求出自具体行业规范与验证文件,采购时应以客户技术协议或所属行业 GMP 文件为准,不宜把某一行业的数值直接套用到全部场景。
七、钛合金槽体:什么时候这笔钱花得值
超声波清洗机槽体材质里出现钛,通常不是因为它“更高级”,而是因为不锈钢在某些介质里根本活不下来。值得考虑钛的典型场合包括:含氟化物或氢氟酸的清洗与蚀刻工序、强氧化性酸环境、高氯离子叠加高温的场合、以及对铁离子污染极度敏感的半导体、光伏或光学前处理。
清洗槽常用的工业纯钛牌号按 ASTM B265 划分:Gr1 对应 UNS R50250,氧 ≤0.18%、铁 ≤0.2%,抗拉强度下限 240 MPa、屈服 138 MPa、伸长率 24%;Gr2 对应 R50400,氧 ≤0.25%、铁 ≤0.3%,抗拉强度 345 MPa、屈服 275 MPa、伸长率 20%。两者都是工业纯钛,真正的分界线是氧含量——氧是钛的间隙强化元素,氧含量上去,强度上去、塑性下来。所以询价时只写“纯钛”是不够的,必须写到 Gr1 或 Gr2,并注明执行 ASTM B265。
如果介质腐蚀性更强,还有两个牌号:Gr7(R52400)在纯钛中加了 0.12–0.25% 的钯,显著提升在还原性酸中的耐蚀性;Gr12(R53400)加 0.2–0.4% 钼与 0.6–0.9% 镍,兼顾耐蚀与强度。这两个牌号的价格高于 Gr1/Gr2,只在该用的地方用。
钛槽的代价不止采购价:钛的导热系数低,加热方式与温度均匀性都要重新设计;钛与钢的焊接需要专门的惰性气体保护与工装;一旦局部损伤,现场修复难度远高于不锈钢。因此更常见的工程折中是“槽体 316L + 关键接触部位钛衬里”,而不是整槽纯钛。
八、把选型结论写成技术协议条款
超声波清洗机槽体材质的所有分析,最终都要落到一份可验收的文件上。以下是可直接写入技术协议的条目,按重要性排序:
1. 明确牌号与标准:写明“槽体采用 GB/T 3280-2015 中 S31603(022Cr17Ni12Mo2)或 ASTM A240/A240M 中 316L”,而不是只写“316L 不锈钢”。“316”与“316L”在碳含量上限上差三倍,焊后表现完全不同。
2. 明确板材厚度与负公差:写“≥2 mm”并约定实测允许偏差,避免用名义厚度验收。
3. 要求提供材质证明:随设备提供炉批号可追溯的材质证明书(MTC),并约定到货可做光谱(PMI)抽检,抽检比例与不合格处理方式一并写明。
4. 明确焊接与焊后处理:焊接工艺、保护气体、焊后酸洗钝化的执行标准(引用 ASTM A967/A967M)与效果确认试验项目。
5. 明确内表面状态:粗糙度要求(如 Ra ≤0.8 μm 或其他按行业约定的值)、是否有抛光要求、抛光后是否仍需钝化。
6. 明确禁止项:不得以 201 或其他牌号替代;不得以“奥氏体不锈钢”“食品级不锈钢”这类笼统表述代替牌号。这一点在验收环节最实用,因为笼统表述无法被判定为不合格。
7. 明确验收方法:外观(无锈斑、无点蚀、焊缝无咬边与未熔合)、厚度实测、必要时做钝化效果试验(如硫酸铜试验)。硫酸铜试验的做法与判定见 ASTM A967 的 Practice D。
这几条写进去之后,材质选型才真正完成。只写一句“316L”,供应商交一台焊缝没做钝化、内壁 1.8 mm 的槽体,同样“符合”合同。关于功率与容量的其他验收项,可参考工业超声波清洗机选购指南里给出的分档建议,两者结合使用更完整。
九、三类典型工况的选型结论
常规五金除油除蜡,中性或弱碱性清洗剂,温度 50–65 ℃。槽体选 304,板材 ≥2 mm,焊后钝化。这个工况下 316L 的钱基本花在“心理保险”上,除非清洗剂含氯或工件带盐。工件侧的参数匹配可参见五金冲压件除油除蜡的工艺参数优化。
医疗、制药、实验室前处理,需要定期消毒或使用含氯消毒剂。槽体选 316L,内表面做抛光并钝化,Ra 按所属行业验证文件要求。这类工况的合规要求不止材质一项,可配合医疗器械超声波清洗的 ISO 13485 合规与灭菌前处理一并核对。
含氟、含强氧化性酸,或对金属离子污染极敏感。槽体选钛,并明确到 Gr1/Gr2 牌号;如介质为还原性酸,评估 Gr7。此时要同步确认加热方案与槽体支撑结构,不能沿用不锈钢槽的做法。
以上三类之外,还有一类容易被忽略的工况:沿海厂区或高湿车间。判断超声波清洗机槽体材质是否够用时,这类环境同样要算进去。空气中的盐雾会在停机期间沉积在槽壁与设备外表面,长期不擦洗同样会起点蚀。这类环境下即使使用 304,也建议提高外表面清洁频率;若设备长期停用,应排空并擦干,而不是留一槽液体过年。
十、小结:三个判断句代替一段规格表
回到超声波清洗机槽体材质这个起点,如果只记三句话:第一,材质等级解决化学腐蚀,解决不了空化侵蚀,能量密度与液位管理才是控制空蚀的主手段;第二,316L 的价值集中在氯离子环境,没有氯、温度又不高,多付的钱买不到对应的收益;第三,焊缝与钝化决定实际寿命,牌号写对而焊后处理省略,等同于选错材质。
无论最终选哪一种,超声波清洗机槽体材质的决策落点始终是同一件事:把工艺条件(清洗液成分、温度、氯离子浓度、功率密度、工件带盐情况)先写清楚,材质选择才有依据。反过来先定材质再倒推工况,几乎必然买到不合适的设备。
如果你正在为某个具体工况选槽体材质,或者手上已有报价需要判断材质与焊缝要求是否合理,可以把清洗液成分、工作温度与工件类型发给我们做一次对照。我们按实际工况给出材质建议、板材厚度与焊后处理的书面要求,便于你直接放进询价文件。欢迎通过联系我们页面留下工况信息,我们会据此提供选型建议与报价方案。