


空化强度测量在采购文件里最常被写成一句话:用铝箔法检测,穿孔均匀即为合格。这句话里压着三个互不相通的量——铝箔上孔洞的面积、槽内某一点的声压、以及零件表面洗下来的颗粒数。三者都能被叫作「清洗效果」,但单位不同、对象不同,互相之间没有换算系数——这正是空化强度测量在验收环节反复失效的地方。
这篇文章把六种常见做法逐个拆开:铝箔法与条距判读、染色法、淀粉碘化钾显色、量热法、化学剂量法、水听器直接测声压。每一种都回答一个问题,没有一种能独自回答「这台机器的空化强度是多少」。先把七份被反复引用的标准文件的真实身份摆清楚,再谈数该怎么算。
一、空化强度测量读不出铭牌上的 W/L
铭牌给的是功率与槽容积,两者相除得到 W/L。这个数在行业里常被当成空化强度测量的代称,但它只是「每升液体分摊到多少功率」,与「液体里某一点的声强」之间隔着两层换算:换能器的有效辐射面积,以及声场在槽内的分布。
先看面积这一层。若把声功率全部当作从槽底垂直向上辐射,平均声强就是功率除以槽底面积,即 Iavg = P / Abottom。按常见的槽体尺寸算:
| 容积 L | 槽底尺寸 mm | 底面积 cm² | 5 W/L | 10 W/L | 15 W/L | 20 W/L | 30 W/L |
|---|---|---|---|---|---|---|---|
| 5 | 250 × 200 | 500 | 0.05 | 0.10 | 0.15 | 0.20 | 0.30 |
| 10 | 300 × 240 | 720 | 0.069 | 0.139 | 0.208 | 0.278 | 0.417 |
| 20 | 400 × 300 | 1 200 | 0.083 | 0.167 | 0.250 | 0.333 | 0.500 |
| 30 | 500 × 350 | 1 750 | 0.086 | 0.171 | 0.257 | 0.343 | 0.514 |
表中数值单位是 W/cm²,按底面积换算。同一句「20 W/L」,在 5 L 小槽上是 0.20 W/cm²,在 30 L 大槽上是 0.343 W/cm²,差 1.7 倍。而 5 W/L 到 30 W/L 这整个常用区间,对应 0.05 到 0.51 W/cm²——跨了一个数量级。这不是可以互相替代的刻度。
侧板式换能器会让实际辐射面积大于槽底面积,同一个 W/L 对应的声强更低。所以拿 W/L 做横向比较时,必须同时说明槽体几何与换能器布置,否则比较没有意义。
二、Blake 阈值:2.4 kPa 的成核门槛与 99 kPa 的声压要求
空化不是「有声压就有」。液体里要有一个足够大的负压把气泡核拉开,这个门槛叫 Blake 阈值。对平衡半径 R₀ 的核,阈值压强为
pB = Pv + (8σ/9R₀)·√( 3σ / [2(P₀ + 2σ/R₀ − Pv)] )
代入 20 ℃ 水(σ = 0.072 N/m、Pv = 2 340 Pa、P₀ = 101 325 Pa),R₀ 取 0.5、1、2、5、10、20 µm,算出来依次是 2.4、2.4、2.4、2.4、2.3、2.3 kPa。表面张力项随半径缩小而变大,根号里的分母随之变大、根号值随之变小,两者相乘几乎抵消。这是这个式子最容易被忽略的性质:门槛与气泡核多大基本无关。
但门槛压强不等于声压要求。声场是交变的,只有负半周的瞬时压强超过「静压 + 阈值」才会成核,所以所需声压幅值约为 P₀ − Pv ≈ 99 kPa,也就是 0.98 atm。换算成声强,按平面波关系 I = p² / (2ρc):
| 声压幅值 kPa | 声压幅值 atm | 对应声强 W/cm² |
|---|---|---|
| 50 | 0.49 | 0.084 |
| 100 | 0.99 | 0.338 |
| 172 | 1.70 | 1.000 |
| 200 | 1.97 | 1.352 |
| 243 | 2.40 | 1.996 |
0.98 atm 落在 100 kPa 一行,对应 0.331 W/cm²。这就是那条线的位置:低于它,负半周拉不开核,液体里只有声流没有空化。空化气泡的成核、生长与溃灭过程,另一篇空化效应与微射流清洗原理已经从机理角度展开过,这里只取它的结论作为标尺。
行业惯用的「低于 5~10 W/L 空化不足」与这条线不是同一个量。5~10 W/L 在 10 L 槽上换成平均声强是 0.069~0.139 W/cm²,只有 Blake 线的 0.21~0.42 倍。它不是空化强度测量里算出来的门槛,是经验上「效果明显变差」的位置;它之所以低,是因为它按平均声强说事,而空化只在局部发生。两个数各有各的用途,混着用会得出「铭牌 20 W/L 一定有空化」或「10 W/L 一定没有」这两种都站不住的结论。W/L 与声强之间的完整换算方法,另一篇功率密度 W/L 的计算方法已有推导。
再看分布这一层。槽底换能器不会铺满整个底面积,常见覆盖率在 25% 到 60%;声压在刚性槽壁与液面之间形成驻波,反节点处声压是入射的 2 倍,声强按 p² 走就是 4 倍。两层叠起来,一台 10 L、200 W 的机器是这样:
| 换能器覆盖率 | 换能器面声强 W/cm² | 相对 Blake 线 | 反节点声强 W/cm² | 相对 Blake 线 |
|---|---|---|---|---|
| 100%(满铺) | 0.278 | 0.84× | 1.111 | 3.4× |
| 60% | 0.463 | 1.40× | 1.852 | 5.6× |
| 40% | 0.694 | 2.10× | 2.778 | 8.4× |
| 25% | 1.111 | 3.36× | 4.444 | 13.4× |
同一台机器、同一个功率设定,换能器正上方与两片换能器之间的中点,空化状态可以差一个数量级。这就是空化强度测量必须先解决「测哪里」、再解决「测多强」的原因:定点测一个数,得到的只是那个点的故事。槽内声场如何形成、驻波如何被抑制,另一篇槽体声场与驻波分布已从几何角度拆过,此处只取结论。
三、空化强度测量的铝箔法:测的是面积,不是强度
铝箔法是空化强度测量里目前唯一有公开程序文件可循的现场方法,它的依据是 IEC TR 60886。这里要先说清这份文件的身份:它是一份 Technical Report(技术报告),标题是《Investigations on test procedures for ultrasonic cleaners》,1987 年 3 月发布,13 页,至今仍是有效状态。技术报告的性质是「调研与建议」,不是「试验方法标准」,所以它能给出程序,不能给出合格判据。这一点在采购文件里经常被抹平。
设备厂商给出的实操步骤比标准原文更细,可用的部分大致是这些:家用铝箔,厚度 10 µm 到 25 µm;把箔绷在测试框上,框斜放在槽体中央;测试前必须先把新配的清洗液脱气;液位加到刻度线,并按厂商给定剂量加入清洗剂;超声时间至少 1 分钟,厚膜或带涂层的箔可延长到约 3 分钟;取出晾干后判读;测完必须彻底冲洗槽体,清掉脱落的铝屑。
判读环节最关键的一句话是:看穿孔的范围与分布,而「完全一致的孔型是不可期望的」。换句话说,这个方法的标准输出是一张图,不是一个数。同一台机器连测两次,孔位不会重合;能比的只有「大致范围与疏密」。把两张箔叠在一起数重合孔,是在用一个方法没有提供的精度。
为什么它不能当剂量用,算术上有三层原因。第一层是箔厚。10 µm 铝箔的面密度是 2.71 mg/cm²,25 µm 是 6.78 mg/cm²,差 2.5 倍。同样的空化冲击下,厚箔要被打掉 2.5 倍的金属才出现同样数量的孔。所以「孔多」既可能是空化强,也可能只是箔薄——单看一张照片无法区分。
| 箔厚 µm | 面密度 mg/cm² | A4 整张质量 g | 1 cm² 上穿孔 10% 的减重 mg |
|---|---|---|---|
| 10 | 2.71 | 1.69 | 0.271 |
| 12 | 3.25 | 2.03 | 0.325 |
| 25 | 6.78 | 4.23 | 0.677 |
第二层是清洗剂。表活剂改变表面张力 σ,而 Blake 阈值里 σ 出现两次——一次在系数 8σ/9R₀,一次在根号内的分母。σ 下降会把成核门槛往下推,同时改变气泡溃灭时的界面行为。厂商要求「超声对比剂」的类型与浓度必须恒定,正是因为这个变量一换,两次测试就不在同一把尺子上。这一条属于方法学推论,不是标准原文的措辞。
第三层是溶解气体。液体里本来就溶着空气,这些溶解气体是最现成的气泡核。不脱气就直接测,核密度高出一个量级,穿孔自然更密——这也是「必须先脱气」这条步骤存在的理由,它不是在走流程,是在把核数量归零,让测出来的差异只剩声场本身的差异。
有人会想到用天平把铝箔法量化:称前后质量差,换算成穿孔面积。这条路在算术上走不通。0.1 mg 精度的天平,对 1 cm² 的 10 µm 箔只相当于 3.69% 的面积;换成 1 mg 天平是 36.9%。而穿孔从来不是均匀的:一个直径 0.2 mm 的孔,在 10 µm 箔上只值 0.0009 mg,要 117 个这样的孔才凑够天平的一格;直径 1 mm 的孔值 0.021 mg,也要四五个。也就是说,0.1 mg 天平能告诉你「这片箔掉了 3.69% 的面积」,却无法区分「117 个小孔」和「4 个大孔」——而这两件事对判断空化模式恰恰相反。目视能分辨形状,天平不能,所以铝箔法只能看。
| 孔径 mm | 单孔面积 mm² | 10 µm 箔单孔质量 mg | 25 µm 箔单孔质量 mg | 凑满 0.1 mg 所需孔数(10 µm) |
|---|---|---|---|---|
| 0.2 | 0.031 | 0.0009 | 0.0021 | 117.5 |
| 0.5 | 0.196 | 0.0053 | 0.0133 | 18.8 |
| 1.0 | 0.785 | 0.0213 | 0.0532 | 4.7 |
| 2.0 | 3.142 | 0.0851 | 0.2128 | 1.2 |
再往下一层,是「孔面积换算成声强」这件事本身不存在。空化强度测量里没有任何一份公开文件给出穿孔面积百分比与 W/cm² 之间的换算系数,原因是两者不是同一个量的两种单位,而是同一件事的两种投影:穿孔面积是「声压超过阈值的区域占比」,声强是「声压超过阈值的程度」。知道前者,只能反推后者在空间上的分布,不能反推它有多高。这就是铝箔法能判冷点、不能报强度的根本原因。
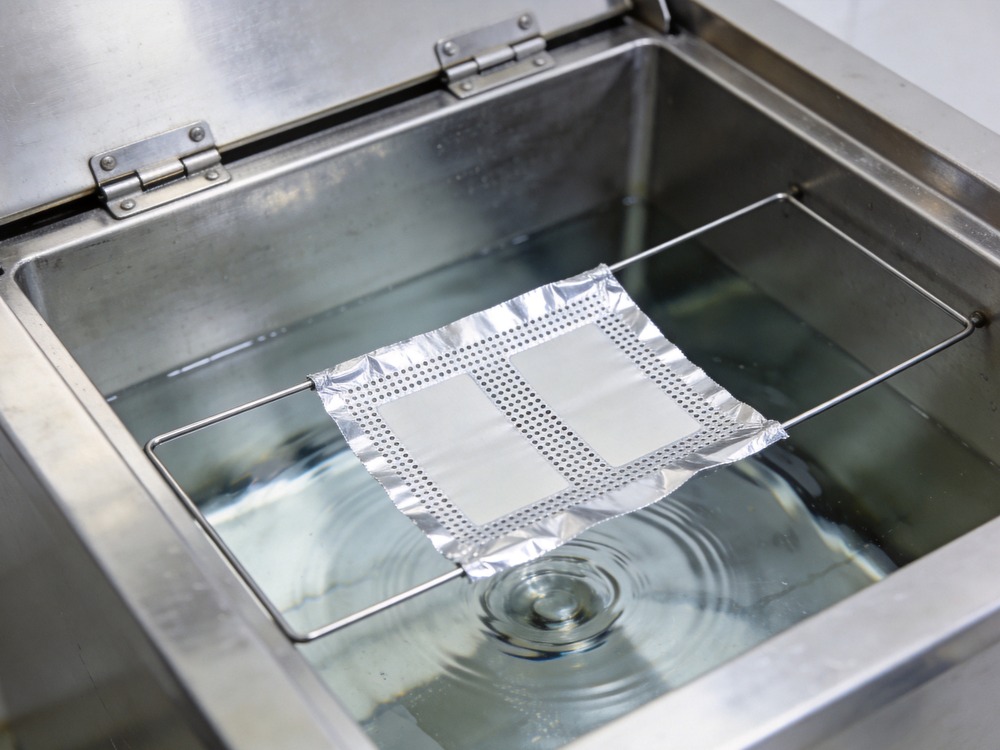
冷点怎么判,行业里流传最广的一条是「1 平方英寸(6.45 cm²)范围内完全无穿孔,判为冷点」。这条要标清楚来源:它出自设备厂商的操作文档,属于行业惯例,不是 IEC TR 60886 的原文。它还有一个容易被忽略的性质——同一个绝对面积,在不同槽体上占的比例并不一样:在 300×240 mm 的 10 L 槽上,6.45 cm² 占底面积 720 cm² 的 0.90%;在 500×350 mm 的 30 L 槽上是 1750 cm² 的 0.37%。大槽上这句话宽松 2.4 倍。要写进验收条款,就得把它换算成面积占比,而不是照抄「1 平方英寸」。
还有一个时限问题。铝箔法能发现「效果变差了」,但发现得晚。换能器衰减是渐进的,功率掉 20% 时穿孔面积可能只少一小块,目视仍在「大致可比」的范围内。设备厂商建议首次使用前测一次,之后按季度做,这个频率本身就是对灵敏度上限的承认。换能器衰减的量化判断另有办法,另一篇换能器衰减机理与寿命预测给过功率与阻抗的对照表,那比看箔可靠。
四、条距读出频率:λ/2 能告诉你什么、不能告诉你什么
做空化强度测量时,铝箔上常能看到平行的孔带,条带间距对应驻波的半波长。理论上 d = λ/2 = c/(2f),水中声速取 1482 m/s:
| 频率 kHz | 半波长 mm | ±1 mm 量距反推的频率区间 kHz | 相对误差 |
|---|---|---|---|
| 25 | 29.64 | 24.18 – 25.87 | ±6.8% |
| 28 | 26.46 | 26.98 – 29.10 | ±7.6% |
| 40 | 18.52 | 37.95 – 42.28 | ±10.8% |
| 80 | 9.26 | 72.20 – 89.68 | ±21.8% |
| 120 | 6.17 | 103.28 – 143.19 | ±33.3% |
| 132 | 5.61 | 112.04 – 160.61 | ±36.8% |
这张表最后两列才是要点。量条距时用钢尺读,±1 mm 是很乐观的估计;40 kHz 的条距 18.52 mm,读成 19.5 mm 就变成 38 kHz,读成 17.5 mm 就变成 42 kHz。到了 120 kHz,条距只有 6.17 mm,±1 mm 直接对应 103 到 143 kHz 的跨度——覆盖了从 100 到 140 几乎整个高频段。所以条距只能粗判「这是低频还是高频」,不能替代铭牌,更不能用来验证厂商有没有把 40 kHz 标成 80 kHz。频率选择的完整对照,另一篇20kHz 到 132kHz 频率选型给过按应用的取值,这里只讨论测量侧的分辨率边界。
条带本身的成因值得说一句,因为它解释了为什么「孔带」不等于「强带」。驻波的压力节点处声压接近零,气泡在那里长不起来,箔上便留下空档;压力反节点处声压最大,孔最密。所以条带的疏密是声压的空间分布,不是能量高低。一台功率很大但驻波很强的机器,可能给出极清晰的条带,同时中段大片区域洗不干净——这种现象在前文提到的槽体声场与驻波分布里已经出现过,其成因是几何性的,而不是功率不够。
还有一层限制:条距只在箔所在的那个平面上成立。箔斜放在槽中央,测到的是斜面上一条线的驻波截面;换一个深度、换一个角度,条距会变。真正决定均匀性的,是三维声场,而不是一张箔。把一张箔的条带当成整槽的声场图,是把一个截面推广成体积。
五、染色法与淀粉碘化钾:看得出形状,量不出程度
空化强度测量里的染色法,是把亚甲基蓝溶于水中,让一张铜版纸(表面有涂层)在槽内接受超声,染料随声流与空化附着到纸面上,纸面呈现出深浅不一的斑纹,据此读声场分布。这个方法的好处是纸比箔更能显示「渐变」:铝箔打穿了就是打穿了,没打穿看不出强弱;纸面的染色深浅是连续的,能看到从强到弱的过渡带。
它的局限同样在算术上。染色深浅取决于三个同时变化的因素:染料的局部浓度、声流把染料带向纸面的速率、以及空化把染料「压」进涂层的力量。空化强的地方染料上得快,但声流强、染料补充快的地方也上得快。这两个因素没有独立的读数,所以一张染色的纸无法回答「这里是空化强,还是这里只是水流快」。它是一张传质强度的图,不是空化的图。
淀粉碘化钾显色的原理不同,它是化学反应。空化溃灭时局部高温高压把水分子解离成 OH• 与 H•,碘离子被氧化成碘单质,碘与淀粉结合显蓝紫色。这个反应与空化事件数量直接挂钩,比染色法更接近「空化」本身。但它的可测量性同样有限:显色的深浅与时间有关,与碘离子浓度有关,与淀粉的批次有关;不同厂商的配比不一样,显色阈值也不一样。所以它能回答「这里有没有空化」,不能回答「这里的空化是 0.5 W/cm² 还是 1.0 W/cm²」。
空化强度测量里这两种方法被归为一类「定性法」,这是准确的。定性法的价值不在于读数精度,而在于它们对人眼友好:斑纹与色块能被操作员直接比较,能发现冷点,能在一分钟内判断「这台机器今天不对劲」。而定量法——水听器、量热、剂量法——需要仪器、需要时间、需要训练。把两者混为一谈,用定性法的结果去填定量法的表格,是采购验收里最常见的失误。
六、量热法:测的是总声功率,不是空化功率
空化强度测量里的量热法,原理简单到几乎无法反驳:把槽内液体当成一个绝热量热计,测一段时间内温升,用 P = m·cp·ΔT/t 反算输入功率。水的比热容 4.184 kJ/(kg·K),10 L 水升 1 K 需要 41.84 kJ。如果 3 分钟升了 1.2 K,就是 279 W。
| 容积 L | 输入功率 W | 每分钟温升 K | 升 1 K 所需时间 min |
|---|---|---|---|
| 5 | 50 | 0.143 | 6.97 |
| 10 | 100 | 0.143 | 6.97 |
| 10 | 200 | 0.287 | 3.49 |
| 10 | 300 | 0.430 | 2.32 |
| 20 | 400 | 0.287 | 3.49 |
| 30 | 600 | 0.287 | 3.49 |
这张表暴露了第一个问题:读数分辨率不够。常见的工业温度计分辨 0.1 K。10 L 槽上 100 W 的机器,一分钟只升 0.143 K,0.1 K 的分辨率对应 69.7% 的相对误差;200 W 对应 34.9%;300 W 对应 23.2%。要让误差降到 1%,必须让温升达到 10 K——也就是要连续测 70 分钟、35 分钟、23 分钟。测到 10 K 时,槽壁散热、蒸发、搅拌不均全都开始起作用,量热计的「绝热」假设已经破了。
第二个问题是热损。一台 300×240×150 mm 的槽,装 40 ℃ 的水,室温 20 ℃,自然对流换热系数取 8 W/(m²·K),顶面 0.072 m²、四个侧面 0.162 m²(侧壁按 0.6 折减),散热功率约 27.1 W。这个数在 200 W 的机器上是 13.5% 的偏低,在 50 W 的机器上是 54.2% 的偏低。也就是说,用温升反算功率,小功率机器测出的数会系统性偏低一半以上;如果机器本身带加热功能,这个偏差会直接反向吞噬结果。量热法必须做热损标定,否则读数只是「净升温」,不是「超声功率」。
| 容积 L | 输入功率 W | 无热损时每分钟温升 K | 扣 27.1 W 热损后 K | 读数偏低 |
|---|---|---|---|---|
| 5 | 50 | 0.143 | 0.066 | 54.2% |
| 10 | 100 | 0.143 | 0.105 | 27.1% |
| 10 | 200 | 0.287 | 0.248 | 13.5% |
| 10 | 300 | 0.430 | 0.391 | 9.0% |
| 30 | 600 | 0.287 | 0.274 | 4.5% |
第三个问题最根本:它测的是全部输入功率。声功率在槽里会变成三样东西——空化(气泡溃灭的机械与热效应)、声流(液体整体流动的动能,最终也变成热)、以及直接吸收成热。量热法只看见「总共多少焦耳进了水」,分不清哪部分是空化。一台空化极弱但声流很强的机器,量热读数和一台空化很强但声流弱的机器可以相同。所以空化强度测量用得上量热法的地方,只是验证「铭牌功率有没有虚标」——这是它最实际的用途,也是功率虚标识别那篇讨论的问题——但它不能验证「空化强不强」。
七、碘化钾剂量法:唯一给出化学量的方法
六种做法里,只有化学剂量法给出带单位的浓度读数。原理是 Weissler 反应:空化溃灭时水分子解离出的 OH• 复合生成过氧化氢,过氧化氢氧化碘离子生成碘单质,碘与过量碘离子结合成三碘络离子 I₃⁻,在 350 nm 有特征吸收,摩尔吸光系数 26 400 M⁻¹cm⁻¹。取 1 cm 光程,吸光度除以这个系数就是浓度。
| 吸光度 A(350 nm,1 cm) | I₃⁻ 浓度 µmol/L | OH• 浓度 µmol/L | 10 L 槽内 OH• 总量 µmol |
|---|---|---|---|
| 0.002 | 0.076 | 0.152 | 1.52 |
| 0.05 | 1.894 | 3.788 | 37.9 |
| 0.1 | 3.788 | 7.576 | 75.8 |
| 0.2 | 7.576 | 15.152 | 151.5 |
| 0.5 | 18.939 | 37.879 | 378.8 |
| 1.0 | 37.879 | 75.758 | 757.6 |
注意这里有一个常见的换算错误。反应式里 1 个 I₃⁻ 对应 1 个 H₂O₂,而 1 个 H₂O₂ 由 2 个 OH• 复合而成,所以 OH• 产量是 I₃⁻ 的两倍。只查表看 I₃⁻ 一栏、直接当成 OH• 报出去,结果会小一半。这个系数不能省。
剂量法的量纲是浓度,还有一个更实用的换算方式:给定 G 值(每焦耳能量生成多少摩尔产物),超声能量乘 G 值就是总产物量。文献里三个方法在 558 kHz、79 W 下的 G 值分别是 Fe³⁺ 12.50×10⁻¹⁰、I₃⁻ 4.36×10⁻¹⁰、4-硝基儿茶酚 1.066×10⁻¹⁰ mol/J。换算成 10 L 槽里可测的浓度:
| 注入能量 kJ | I₃⁻ µmol/L | Fe³⁺ µmol/L | 4-硝基儿茶酚 µmol/L |
|---|---|---|---|
| 6 | 0.262 | 0.750 | 0.064 |
| 30 | 1.308 | 3.750 | 0.320 |
| 60 | 2.616 | 7.500 | 0.640 |
| 90 | 3.924 | 11.250 | 0.959 |
这张表说明了两件事。第一,四个方法给出的数差 2.9 倍(Fe³⁺ 与 I₃⁻ 的 G 值比是 2.87),这不是某一个方法算错了,是它们测的反应通道不同——Fricke 把 OH• 和 H₂O₂ 都计入,碘化钾只走 H₂O₂ 路径,4-硝基儿茶酚只捕获与底物相遇的那部分 OH•。第二,同一台机器、同一份能量,不同方法报出来的「自由基产量」可以是 1 与 2.9 的关系;厂家拿其中一个当宣传口径、用户拿另一个当验收依据,两边永远对不上。
更硬的证据来自方法间的直接比对。490 kHz、超声 5 分钟,Weissler 法给 200 µM、Fricke 法给 289 µM,差 44.5%;同工况下对苯二甲酸法只给 8 µM,差一个数量级。换成 20 kHz,报道的产率是 Weissler 2.8 µM/min、Fricke 1.8 µM/min,反过来差 55.6%。同一篇综述里把这些差异归因于 HO₂• 的干扰与副产物,而不是仪器误差。这就是「化学剂量法有单位,但没有统一刻度」的实际含义。
剂量法还有两个结构性限制。它测的是整槽的体积平均,这也是空化强度测量里它最受限制的一点:取样从槽里取 1 mL,这一毫升里溶进了整个槽的产物,所以读数反映的是全槽总产量,而不是某一点的强度。文献里明确写过「化学剂量法只能量化给定反应器内的整体空化活度,局部空化活度无法量化」。另外,反应本身有时间常数:超声停了之后 I₃⁻ 还会继续生成一小段,取样时机不统一,读数就不可比。这条属于实操建议,不是标准要求。
八、水听器:唯一能直接读出 kPa,也最难用对
空化强度测量要得到真正的声压,只能用压电水听器。这条路在标准上有依据,但依据的边界值得说清。IEC 62127-2 第 2 版的适用范围写的是「above 20 kHz up to 40 MHz」——下限 20 kHz,正好压在清洗频段的下沿,而它的主要应用场景被明确写成医用诊断设备声场,也就是 2 MHz 以上。2025 年 1 月发布的新版取消了 40 MHz 上限,但没有改变「低频端稀疏」这个事实。它替代的五份旧文件里,IEC 60866:1987 的频率范围是 0.5 到 15 MHz,2007 年就已作废。
所以第一层限制是校准点。25 kHz、40 kHz 落在标准的起始段,出厂校准证书上通常给的是 1 MHz 以上的点。低频段的灵敏度靠外推或补充校准,误差不写在证书的显著位置。
第二层限制是定位精度。声场是驻波结构,节点与反节点的间距是 λ/4。要区分两者,探头定位精度必须优于 λ/4:
| 频率 kHz | λ mm | λ/4 mm |
|---|---|---|
| 25 | 59.28 | 14.82 |
| 28 | 52.93 | 13.23 |
| 40 | 37.05 | 9.26 |
| 80 | 18.52 | 4.63 |
| 120 | 12.35 | 3.09 |
| 132 | 11.23 | 2.81 |
手工支架定位 ±5 mm 是很常见的水平。在 40 kHz 上这是 1.08 个 λ/4,还勉强能落在同一相位;在 120 kHz 上是 3.24 个 λ/4,探头移动 5 mm 就跨过了三个节点与反节点——你测到的数是哪一处的,自己也不知道。高频槽的声场测量必须用带坐标的三维定位架,这是硬件门槛,不是技巧问题。
第三层限制是探头孔径的空间平均。压电元件有有限直径,它输出的是孔径范围内的平均声压。对正弦场,平均因子是 sin(x)/x 型,x = πd/λ:
| 孔径 mm | 20 kHz 衰减 | 40 kHz 衰减 | 80 kHz 衰减 | 120 kHz 衰减 | 132 kHz 衰减 |
|---|---|---|---|---|---|
| 0.2 | 0.0% | 0.0% | 0.0% | 0.0% | 0.1% |
| 0.5 | 0.0% | 0.0% | 0.1% | 0.3% | 0.3% |
| 1.0 | 0.0% | 0.1% | 0.5% | 1.1% | 1.3% |
| 2.0 | 0.1% | 0.5% | 1.9% | 4.3% | 5.6% |
孔径这一层其实不是主要误差源:0.5 mm 探针在 132 kHz 上只损失 0.3%。真正麻烦的是第四层——空化场里的波形不再正弦。探头在空化区里会同时收到基频、谐波、以及气泡溃灭的宽带脉冲。这些分量叠出来的峰值压强与「用正弦波假设反算的声强」不是同一个量,而且宽带脉冲会被探头的有限带宽削掉。所以同一台机器,用带宽 1 MHz 的探头和带宽 20 MHz 的探头测同一个点,读数可以差很多,而这个差异在证书上不会体现。探头本身也会被空化侵蚀——铝箔都被打出洞,压电陶瓷与环氧包覆层当然也会。
正因为如此,IEC TS 63001 走的是另一条路:它不测驱动声压,测的是空化噪声——在工作频率的谐波处测,以及从 10 kHz 到 5 MHz 的宽带谱分量。它对自己的适用范围写得很清楚:「覆盖空化的测量与评价,但不含其二次效应(清洗结果、声化学效应等)」。这句话是整个标准体系里最重要的一句限定:一份符合 IEC TS 63001 的报告,证明的是「这台机器在空化」,不是「这台机器洗得干净」。
还有一条时效性要提醒。IEC TS 63001 的第一版(2019)已于 2024 年 2 月 8 日撤版,现行的第 2 版(2024)页数从 29 页增到 36 页,新增了一项方法:在两个频率界限之间对宽带空化能量做积分,另外把谐波区间的测量方式改了。采购文件里如果还写「依据 IEC TS 63001:2019」,那份依据在 2024 年 2 月就已经不存在了。这类过期引注在设备技术协议里非常常见,验收时没人会去查版本状态。
九、这些文件的真实身份,逐条对清楚
把手上能查到的文件逐条定性,比记一句「符合国标」有用得多。下表每一行的信息都取自发布机构的公开目录页或标准正文首页,不是行业里的口头说法。
| 文件 | 类型与状态 | 它管什么 | 它不管什么 |
|---|---|---|---|
| IEC TS 63001:2019 | 技术规范,第 1 版,2024-02-08 撤版 | 20–150 kHz 内 2.25 f₀ 处空化测量;10 kHz–5 MHz 宽带分量提取 | 清洗结果、声化学效应 |
| IEC TS 63001:2024 | 技术规范,第 2 版,现行,36 页,稳定性日期 2027 | 谐波区间测量;宽带空化噪声能量积分;宽带谱分量提取 | 同上 |
| IEC TR 60886:1987 | 技术报告,1987-03-30,第 1 版,13 页,现行 | 对清洗机有效性检验方法所做的调研与比较 | 不给合格判据,不是试验方法标准 |
| ASTM G32-16 | 试验方法,振动装置空化侵蚀 | 材料在空化作用下的失重与侵蚀速率 | 槽内声场强度;且其 §5.8 自述方法间一致性「not very good」 |
| ISO 16232:2018 | 国际标准,单一文件取代 2007 版全部分部 | 把超声列为「萃取方式」,20–400 kHz | 不给声强、不给空化阈值;测的是洗下来的颗粒 |
| GB/T 27776-2011 | 国家标准,现行,8 页 | 病媒生物综合管理技术规范·食品生产加工企业 | 与超声波清洗机完全无关 |
| JB/T 20002.2-2026 | 机械行业标准,现行,实施 2027-03-01,替代 2011 版 | 安瓿立式超声波清洗机的型号、要求、试验方法、检验规则 | 只适用于安瓿瓶清洗机,不含空化强度测量 |
倒数第二行需要单独说一句。中文网络与部分厂商资料里长期流传「GB/T 27776-2011《超声波清洗机》」这一引注,而 GB/T 27776-2011 的实际标题是《病媒生物综合管理技术规范 食品生产加工企业》,归口卫生部门,共 8 页,与超声设备没有任何关系。这是一条典型的引注串号,被反复复制之后变成了「行业常识」。采购文件里如果写了这个标准号,供应商按它来检,检出来的东西和清洗机无关。
最后一行是新近的一处变化。JB/T 20002.2-2026 确实是中国现行标准里少见的、名称含「超声波清洗机」的一份,但它限定在制药装备的安瓿洗烘灌封联动线上——规定的是那台机器的型号编制、要求、试验方法、检验规则、标志与包装,不是空化强度怎么测。也就是说,中国标准体系里目前没有一份通用的「超声波清洗机」产品标准可以用来做空化强度验收。设备标准体系的全貌,另一篇中国超声波清洗设备标准体系解读按层级梳理过,这里只取这个结论。
把这几条放在一起,一个事实就清楚了:空化强度测量在国际上也没有一份能直接拿来判合格的文件。IEC 的技术规范只到「怎么测噪声」,技术报告只到「有哪些试验程序」,材料侵蚀试验方法只管材料,颗粒萃取标准只管颗粒。ISO/IEC 层面关于清洗槽运行参数与声场测量的工作项目,至今仍停留在工作项目阶段,没有形成标准。
十、把验收条款写成可测的四段
既然没有现成的判据,验收条款就必须自己写,而且要写成四段:测什么量、用什么方法、在什么条件下、达到什么判据。四段缺任何一段,条款都无法执行——这是这一类条款失效的唯一原因,与设备好坏无关。
先看三种常见但不可执行的写法。「空化强度不低于 1 W/cm²」——没写测点,槽内不同位置差一个数量级,任何一点都能满足也能不满足;「铝箔法检测,穿孔均匀即为合格」——方法本身明确说孔型不可期望完全一致,「均匀」无法量化;「功率密度 20 W/L」——没写槽体几何,同一个 W/L 在 5 L 与 30 L 槽上对应的声强差 1.7 倍。这三种写法都不是苛刻,是无法判定。
可以执行的写法长这样。冷点用面积占比表述而不是照抄「1 平方英寸」:折合 6.45 cm²,在 300×240 mm 的 10 L 槽上占底面积 0.90%,在 500×350 mm 的 30 L 槽上占 0.37%——照抄绝对面积,大槽会被放宽 2.4 倍。计权方式也要写清:连续区域还是累计区域,是否允许出现在换能器正上方。
功率验证用量热法,但必须带上三个条件:先做热损标定(否则小功率机器的读数会低一半以上)、温升至少 10 K(否则 0.1 K 分辨率带来 23% 到 70% 的相对误差)、注明是否扣除加热器。这样写出来才是可复算的。
铝箔法作为趋势监控入条款,而不是合格判据:规定箔厚(10 µm 与 25 µm 不能混用,面密度差 2.5 倍)、规定液位与温度、规定脱气、规定表活剂类型与浓度、规定超声时长(≥1 分钟,厚箔可到 3 分钟)、规定框斜置槽中央、规定每次留存扫描件归档。判据写成「与本机基线相比,穿孔范围与分布的显著变化即触发技术检查」——这正是这个方法能给出的最强结论。BANDELIN 建议首次使用前做一次、之后按季度,这个频率本身承认了方法的灵敏度上限;设备衰减的量化判断在前文已引用过,日常保养的检查清单见设备维护与故障排查。
条距可以作为频率的粗验证,但要写明量法:40 kHz 对应 18.52 mm,用钢尺读 ±1 mm 就有 ±10.8% 的误差;120 kHz 对应 6.17 mm,±1 mm 直接跨 103 到 143 kHz。所以条距只能验「铭牌频率量级对不对」,不能验「频率偏差在 1% 以内」。
最后要在文件里标清每一条的来源等级。标准原文能查到的(IEC TS 63001 的适用范围与撤版状态、IEC TR 60886 的技术报告性质、ISO 16232 的 20–400 kHz 表述、IEC 62127-2 的 20 kHz 下限),可以写成「依据」;行业里通行但无标准出处的(1 平方英寸冷点判据、5–10 W/L 的经验阈值、按季度做箔测试),要写成「行业惯例」,并注明出处是设备厂商的操作文档而不是标准;自己推出来的(Blake 阈值换算成 0.331 W/cm²、覆盖率与反节点叠加的 0.84 到 13.4 倍、热损 27.1 W、天平可分辨面积 3.69%),要写成「按参数推算」,并把参数列出来。三级标注混在一起写,一份文件就会既不可执行也不可追责。
回到开头那句话。空化强度测量在采购文件里最常被写成一句话,而这句话里压着三个互不相通的量。真正可用的写法是把它拆成三段:一部分是可复算的物理量(声压、声强、温升、浓度),一部分是可对比的过程量(穿孔范围、条距、显色斑纹),一部分是可归档的趋势量(与基线的偏离)。没有一种方法能同时提供三层,所以验收文件也不该指望一种方法。