


功率模块封装前清洗是整条 IGBT 工序链里唯一一个「洗了还能算数」的窗口——一旦进入芯片贴装,界面就被焊料或烧结银封死在里头,之后任何液体都进不去。所以这一道清洗做坏的代价不是返工,而是把缺陷永久封装进去:空洞、氧化膜、离子残留全部留在结温路径上。这篇文章不讲设备,只讲三件事的算术:气泡在缝里能不能成形、空化打不打得坏铝、以及 18.2 MΩ·cm 到底证明了什么。
一、IGBT功率模块清洗:这条工序链里唯一能动手的地方
先看整条工序链的时序。下面每一步的温度都远高于水的沸点,也就是说任何一步之后想再「洗一下」,都必须先把一个已经封好的多层异质结构重新打开。
| 工序 | 典型温度 | 此后能否再清洗 | 清洗缺失的直接后果 |
|---|---|---|---|
| DBC / AMB 覆铜陶瓷来料 | 室温 | 可以(本工序的入口) | 铜面氧化、颗粒、有机保护膜带入贴装 |
| IGBT功率模块清洗(封装前) | 35–45 ℃ | 这是本工序本身 | — |
| 干燥 / 烘烤 | 80–125 ℃ | 只能重新烘,不能重新洗 | 水膜残留 → 后续汽化 → 空洞 |
| 芯片贴装(焊料回流) | 245–250 ℃ | 不可以 | 氧化膜拒润湿、空洞率高 |
| 芯片贴装(银烧结) | 200–250 ℃ | 不可以 | 有机物残留碳化,形成高阻界面 |
| 铝线楔焊(超声键合) | 室温 | 不可以 | 焊盘污染 → 键合强度不足、脱落 |
| 塑封 / 灌封 | 175 ℃ | 不可以 | 界面分层、爆米花效应 |
| 端子焊接与整机测试 | — | 不可以 | — |
这张表解释了一个经常被绕过去的因果:贴装温度 245–250 ℃ 高于 SAC305 的 217 ℃ 熔点,也高于大多数有机物的分解温度,所以「清洗没洗干净」这件事在贴装那一刻会被放大成「空洞」和「润湿不良」,而不是在清洗机出口被检出。换句话说,清洗的验收指标不能只写在清洗机出口,它必须写成贴装后的空洞率,否则两道工序之间没有闭环。
这也决定了 IGBT功率模块清洗的定位:它不是「表面处理」,它是空洞率的唯一上游变量。关于整条新能源汽车零部件产线的配置逻辑,另一篇三电系统与精密部件的全流程配置方案已经从产线角度展开,这里只做封装界面这一段。
二、气泡装不进缝:频率下限是几何算出来的
超声波清洗靠的是空化气泡塌陷(气泡成核、生长与溃灭的完整机制在空化效应与微射流清洗原理里已拆过),而气泡在给定液体里有一个与频率绑定的固有半径。把气泡当作受表面张力和液体惯量支配的线性振子,共振频率与平衡半径的乘积是一个常数——Minnaert 关系:
f₀·R₀ = √(3γP₀/ρ) / (2π)
代入 20 ℃ 水(γ = 1.4、P₀ = 101 325 Pa、ρ = 998.2 kg/m³),这个常数等于 3.2862 m/s。于是半径与频率成反比,而能量按体积走,即与频率的三次方成反比。
| 频率 kHz | 共振半径 µm | 气泡直径 µm | 单气泡等温膨胀功 µJ | 塌陷时间 µs | 半周期 / 塌陷时间 |
|---|---|---|---|---|---|
| 40 | 82.2 | 164.3 | 0.235 | 7.46 | 1.68 |
| 80 | 41.1 | 82.2 | 0.029 | 3.73 | 1.68 |
| 100 | 32.9 | 65.7 | 0.015 | 2.98 | 1.68 |
| 120 | 27.4 | 54.8 | 0.0087 | 2.49 | 1.68 |
| 132 | 24.9 | 49.8 | 0.0065 | 2.26 | 1.68 |
表里最后一列全等于 1.68,这不是巧合。塌陷时间按 Rayleigh 关系 τ ≈ 0.915·R_max·√(ρ/P₀) 走,它和半径成正比;半周期按 1/(2f₀) 走,它和频率成反比。两者都随 1/f 缩放,比值就被液体本身钉死在 1.68——气泡能不能在一个半周期内塌完,由 ρ 和 P₀ 决定,跟选 40 kHz 还是 132 kHz 无关。这一条纠正了一个很常见的直觉:换高频并不会让气泡「塌不完」,只会让气泡变小。
气泡变小这件事,在敞开槽里只是清洗力变弱;在封装结构的窄缝里,它直接变成「能不能进去」。芯片与载板之间的间隙量级是 50–150 µm,DBC 与底板之间 300 µm 上下,端子焊缝区可以到 500 µm。拿气泡直径去比这些间隙:
| 间隙位置 | 间隙 µm | 所需最低频率 kHz | 40 kHz 气泡直径 / 间隙 |
|---|---|---|---|
| 芯片—载板(薄焊层) | 50 | 131.4 | 3.29 |
| 芯片—载板(常规) | 100 | 65.7 | 1.64 |
| 芯片—载板(厚焊层) | 150 | 43.8 | 1.10 |
| DBC 与底板之间 | 300 | 21.9 | 0.55 |
| 端子 / 铜排焊缝区 | 500 | 13.1 | 0.33 |
「所需最低频率」的判据很朴素:气泡直径必须不大于间隙高度,即 6572.4 / 间隙(µm) = 频率(kHz)。100 µm 的芯片间隙对应 65.7 kHz——这条不等式正是行业里「功率模块封装前清洗用 100–132 kHz」这个数字的几何来源,它不是听感、不是习惯,是缝宽除出来的。而 40 kHz 的 164 µm 气泡在 100 µm 的缝里根本长不到共振尺寸:缝隙的物理边界先把气泡截短,气泡无法完成完整塌陷,微射流也就无从产生。所以在窄缝里用低频,得到的是「液体在动、缝里没在洗」。
顺带一个常被忽略的尺度:40 kHz 在水中的波长是 37.0 mm,120 kHz 是 12.3 mm。300 mm 宽的槽体在 40 kHz 下只能排 16 个半波节点(间距 18.5 mm),在 120 kHz 下能排 48 个(间距 6.2 mm)。声场驻波的结构在槽体声场与驻波分布里已经拆过,这里只需要记住一个结论:频率越高,件在槽里挪动几毫米就能换一个声压相位,声场不均匀性反而更容易被工件运动抹平——这对形状复杂、遮挡多的功率模块是额外的好处。
高频小气泡能进缝,但「能进」和「不伤件」是两件事。功率模块的脆弱处不在陶瓷,而在两颗东西上:芯片表面的铝焊盘与铝键合线,以及多孔烧结银接头。
三、空化打不打得坏铝:把水锤压强和屈服强度放在一张表上
气泡塌陷时形成的微射流冲击,压强按水锤关系 p = ρ·c·v 走。取 20 ℃ 水的 ρ = 998.2 kg/m³、c = 1482 m/s,射流速度每 10 m/s 就换来 14.8 MPa:
| 微射流速度 m/s | 水锤压强 MPa | 相当于 bar | 与退火铝屈服 28 MPa 之比 |
|---|---|---|---|
| 10 | 14.8 | 148 | 0.53 |
| 50 | 74.0 | 740 | 2.64 |
| 100 | 147.9 | 1479 | 5.28 |
把几种参与界面的材料放到同一把尺子上,取 50 m/s 这一档(74.0 MPa)作参照:
| 材料 / 部位 | 强度 MPa | 口径 | 74.0 MPa 是强度的几倍 | 判断 |
|---|---|---|---|---|
| 铝 1050 退火(焊盘、铝线) | 28.0 | 屈服 | 2.64 | 单次冲击即塑性变形 |
| 烧结银多孔接头 | 25.0 | 抗拉(估算) | 2.96 | 孔隙边缘崩落 |
| SAC305 焊料 | 40.0 | 屈服(估算) | 1.85 | 蠕变加速 |
| 铜 退火(DBC 铜层) | 70.0 | 屈服 | 1.06 | 临界 |
| 铜 冷加工 | 330.0 | 屈服 | 0.22 | 安全 |
| 铝 6061-T6 | 276.0 | 屈服 | 0.27 | 安全 |
这张表有两层含义。第一层是「为什么铝焊盘是第一个坏的地方」:退火铝的屈服强度只有 28 MPa,是表里最低的,74 MPa 的冲击压强是它的 2.64 倍。铝焊盘和铝键合线又是功率模块里电流密度最高、机械约束最弱的部位,空化损伤在这里表现为焊盘表面粗糙化、键合线根部凹陷、以及后续楔焊时「焊不住」。第二层是「为什么铜层反而没那么危险」:DBC 的铜是轧制或电镀态,强度在 70 MPa 以上,正好落在临界线上,这意味着同一套参数对铝是过载、对铜只是边界——所以「打了很久也没见铜层坏」不能当作参数安全的证据。
需要说明口径:气泡塌陷产生的并不是一个持续的 74 MPa 静压,而是持续时间在纳秒到微秒量级的冲击,材料响应会打折扣;上表的倍数关系是量级判断,不是疲劳寿命计算。但量级判断已经足够决定一件事:IGBT功率模块清洗不能按「洗得干净」来选功率密度,必须按「铝焊盘还在不在」来选。
这里还有一条被普遍忽略的几何事实:气泡直径和间隙的比值决定了空化能量能不能进到缝里。40 kHz 的 164 µm 气泡在 100 µm 缝隙里被截断,伤害主要发生在敞开的外表面;120 kHz 的 55 µm 气泡能完整待在缝内,伤害反而更接近界面本身。所以「用低频保护焊盘」这个说法在敞开件上成立,在窄缝件上是反的——低频把能量花在了外表面,高频才把它送进界面区域。
四、破坏性指数:120 kHz / 7.5 W/L 只有 40 kHz / 15 W/L 的 5.56%
把频率与功率密度两个变量合到一起,,可以得到一个粗略但可用的破坏性指数。功率密度本身的定义口径与算法是另一套体系,见功率密度 W/L 的计算方法;本节用的是同一套口径。单气泡能量按体积走、与频率三次方成反比;单位时间内的空化事件数按频率线性增长;两者相乘,单位时间总空化能与频率的平方成反比。
| 频率 kHz | 单气泡能量(相对 40 kHz) | 事件率(相对 40 kHz) | 净空化强度(相对 40 kHz) |
|---|---|---|---|
| 40 | 1.000 | 1.000 | 1.000 |
| 120 | 0.037 | 3.000 | 0.111 |
再把功率密度折进去。40 kHz / 15 W/L 与 120 kHz / 7.5 W/L 相比:功率密度比是 0.5,频率净强度比是 0.111,乘积 0.0556。也就是说,行业里给功率模块封装前定的那档参数,对界面的空化破坏性只有通用清洗参数的 5.56%,反过来说通用参数是它的 18 倍。
| 参数组合 | 功率密度 W/L | 频率净强度 | 破坏性指数 | 相对 120 kHz 档 |
|---|---|---|---|---|
| 40 kHz / 15 W/L | 15.0 | 1.000 | 1.000 | 18.0 倍 |
| 40 kHz / 7.5 W/L | 7.5 | 1.000 | 0.500 | 9.0 倍 |
| 120 kHz / 15 W/L | 15.0 | 0.111 | 0.111 | 2.0 倍 |
| 120 kHz / 7.5 W/L | 7.5 | 0.111 | 0.0556 | 1.0 |
要强调的是,这个指数是我自己的估算,不是任何标准里的条目。它把「气泡变小」和「事件变多」两个方向相反的效应放在一起,得到一个干净的结论:想在不伤铝的前提下把缝洗干净,唯一有效的杠杆是频率,而不是功率。把 120 kHz 的功率密度提到 15 W/L,破坏性只翻一倍;把频率从 120 kHz 降到 40 kHz,破坏性直接翻 18 倍。
位移振幅可以从另一个角度交叉验证这个结论。声强 I 下质点位移振幅 A = √(2I / (ρ·c·ω²)),ω = 2πf:
| 频率 kHz | 功率密度 W/L | 声强 W/cm² | 位移振幅 nm |
|---|---|---|---|
| 40 | 15.0 | 1.000 | 462.6 |
| 40 | 7.5 | 0.500 | 327.1 |
| 120 | 7.5 | 0.500 | 109.1 |
| 120 | 15.0 | 1.000 | 154.2 |
| 132 | 7.5 | 0.500 | 99.1 |
同样 1.000 W/cm² 的声强,40 kHz 的位移振幅是 120 kHz 的 3.0 倍(462.6 nm 对 154.2 nm);而在实际那两档参数下(40 kHz / 15 W/L 对 120 kHz / 7.5 W/L),比值扩大到 4.24 倍。位移振幅是液体对固体表面的直接牵引量,它和破坏性指数的方向一致——两条独立的算法给出同一个结论,这个结论就比较硬了。
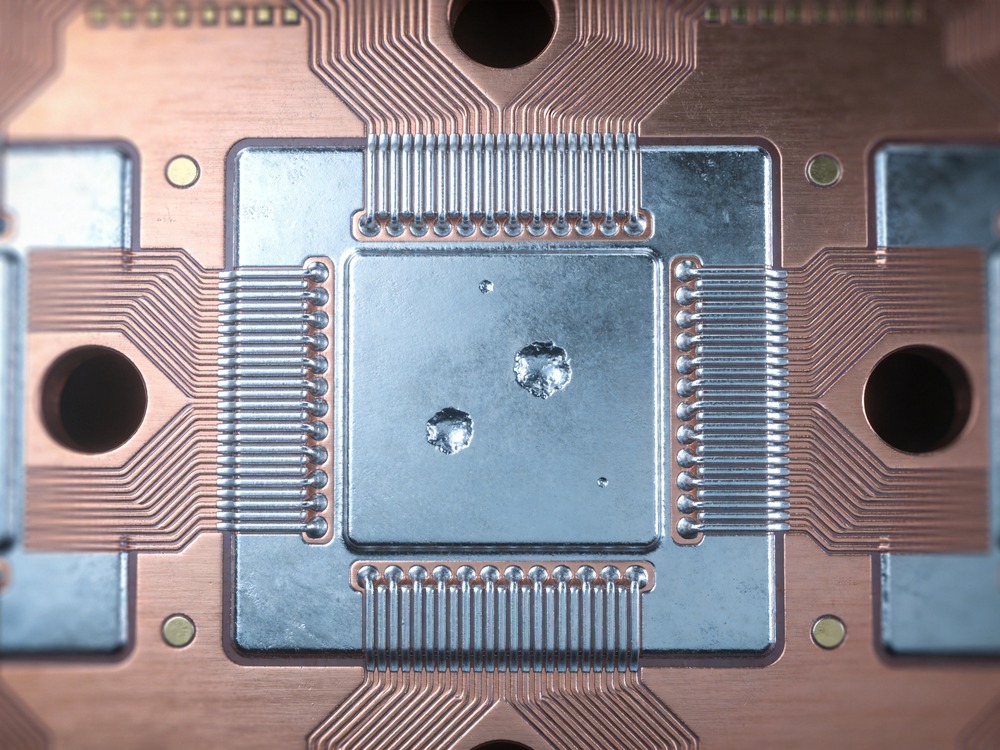
五、18.2 MΩ·cm 是入口指标,不是出口指标
IGBT功率模块清洗普遍要求终段用超纯水,指标写成 ≥18 MΩ·cm(25 ℃)。这个数字被当成「干净」的同义词,但它其实只是一条电导率换算:18.2 MΩ·cm 对应电导率 5.49×10⁻⁸ S/cm,也就是 0.0549 µS/cm。把这个电导率按 NaCl 的极限摩尔电导率 126.5 S·cm²/mol 折算成当量浓度:
| 项目 | 数值 | 说明 |
|---|---|---|
| 电阻率 | 18.2 MΩ·cm | 25 ℃,在线电导仪读数 |
| 对应电导率 | 0.0549 µS/cm | 电阻率的倒数 |
| 折算 NaCl 当量浓度 | 0.43 µmol/L | 按 126.5 S·cm²/mol |
| 折算质量浓度 | 25.4 µg/L(25.4 ppb) | 按 58.44 g/mol |
结论第一层:18.2 MΩ·cm 的水不是「零离子」,它自带 25.4 ppb 的盐当量。任何以 18.2 MΩ·cm 为目标的清洗,起点就已经有 25.4 ppb。
结论第二层更关键:它解释了 IGBT功率模块清洗为什么不能用出水电阻率做验收。这里要说清一个常被引错的口径——1.56 µg/cm² 的 NaCl 当量是 ROSE(溶剂萃取电阻率)法沿用了二十多年的旧阈值,而 IPC J-STD-001G 修正 1 已明确写明:仅凭这个 1.56 µg/cm² 数值、没有其它客观证据支持,不构成判定制造工艺合格的依据。换句话说,标准本身已经把这个「单一数字」废掉了,改要求工艺鉴定与鱼骨图式的残留分析。下表的算术仍然有价值,但它的用途不是「及格线」,而是「量级参照」。取一块 100 cm² 的 DBC 基板(30×40 mm 的典型尺寸是 1200 mm² = 12 cm²,这里取 100 cm² 只是为了让算术直观),把它表面的离子全部洗进 1 L 水里:
| 环节 | 数值 | 与 18.2 MΩ·cm 的关系 |
|---|---|---|
| 100 cm² 表面、按旧 1.56 µg/cm² 计 | 156 µg(NaCl 当量) | 量级参照,非现行及格线 |
| 全部溶于 1 L | 156 µg/L | 是超纯水本底 25.4 µg/L 的 6.1 倍 |
| 折算电导率 | 约 0.31 µS/cm | 约为超纯水 0.0549 µS/cm 的 5.7 倍 |
| 折算电阻率 | 约 3.2 MΩ·cm | 远低于 18.2 |
这就是那条最容易踩的坑:一块「合格」的工件,其允许残留溶进 1 L 水之后,电阻率只有 3.2 MΩ·cm。所以在出水口测到 18.2 MΩ·cm,物理上只有两种解释——要么水根本没接触到工件表面(测的是旁路),要么工件已经干净到远优于标准。而如果是后者,那说明前段的清洗做过头了。真正能反映工件状态的读数,必须来自「工件出液口」而不是「槽体循环口」,且必须在前段残留已被带走之后。
六、水膜汽化:1 µm 的水变成间隙体积的 16.7 倍
清洗之后是干燥。这一段的算术比前面几节更值得反复看,因为它把「洗」和「空洞」直接连了起来。
假设芯片与载板之间的间隙是 0.1 mm,面积取 1 cm²。这个体积是 10 µL。如果清洗后在 DBC 表面留下 1 µm 厚的水膜——这个厚度肉眼完全看不出,摸上去是干的:
| 项 | 数值 | 推导 |
|---|---|---|
| 1 µm 水膜 / 1 cm² | 0.1 µL(0.1 mg) | 1 cm² × 1 µm |
| 0.1 mm 间隙 / 1 cm² | 10 µL | 1 cm² × 0.1 mm |
| 0.1 mg 水在 250 ℃ 汽化 | 167 µL | 0.1 mg × 1.673 mL/mg |
| 汽化体积 / 间隙体积 | 16.7 倍 | 167 µL / 10 µL |
| 间隙完全封闭时的压强 | 2.41 MPa | nRT/V,n = 5.55 µmol,T = 523 K |
0.1 mg 的水,在贴装温度下会膨胀成间隙体积的 16.7 倍。它必须去一个地方——要么把熔化的焊料推开形成空洞,要么从边缘挤出并把污染物一起带进界面。而 2.41 MPa 的封闭压强意味着这个过程不是缓慢渗透,是瞬时爆破。这就是功率模块空洞率对「洗后是否真正干燥」如此敏感的原因:空洞的种子往往不在清洗槽里,而在烘箱到贴装机之间的那段搬运里。
麻烦的是 IGBT功率模块清洗留下的这 0.1 mg 无法用称重发现。四位天平的分度值是 0.1 mg,而工件本身的重量在几十到几百克,夹具与工件之间的一致性误差远超 0.1 mg。所以「干燥后称重」这条检验路线在工程上不成立,能用的只有两条:一是烘烤曲线本身(温度、时间、装载量),二是贴装后的空洞率。这也再一次把验收点推到了下游——和第一节的结论一致。
顺带一个温度上的误解需要纠正:提高清洗温度确实能降低水的黏度(20 ℃ 的 1.002 mPa·s 降到 45 ℃ 的 0.596 mPa·s,降 40.5%)、降低表面张力(72.8 降到 68.4 mN/m,只降 6.0%),这让液体更容易进入窄缝、也更容易流走。但这两项对干燥的帮助有限,因为真正决定水膜能否去除的是烘烤阶段的传质,不是清洗阶段的润湿。把清洗温度提到 45 ℃ 以上的收益,远小于它对铝焊盘腐蚀速率的加速。
七、同一颗空洞,放在芯片层和放在底板层是两个事故等级
空洞率这个指标最容易被误用的一点是:它是个比值,分母是「那一层的结合面积」。同一个空洞换一层,占比就换一个数。
| 结合层 | 面积 mm² | 一颗 1 mm 圆空洞占比 |
|---|---|---|
| 芯片 10×10 mm | 100 | 0.785% |
| 芯片 5×5 mm | 25 | 3.142% |
| DBC 上表面 30×40 mm | 1200 | 0.065% |
| 模块底板 60×80 mm | 4800 | 0.016% |
一颗 1 mm 的空洞,在芯片粘接层上是 0.785%,在 DBC 层上只有 0.065%——差 12 倍(1200 mm² / 100 mm²)。所以「空洞率 1%」这句话如果不说清楚是哪一层,等于什么都没说。更实际的问题是:真正要控的是芯片粘接层,而这一层的面积最小、分母最小、对同一个缺陷最敏感。
再进一步,比占比更要紧的是边缘热流密度。取 10×10 mm 芯片、100 W 功耗,平均热流密度是 1.00 MW/m²。一颗 1 mm 圆空洞在 50 µm 厚的焊层里挖出一个周长 π·d 的「环」,热流被迫从环上通过:
| 空洞直径 mm | 面积占比 | 边缘热流密度 MW/m² | 是平均值的几倍 |
|---|---|---|---|
| 0.3 | 0.071% | 2122 | 2122 |
| 0.5 | 0.196% | 1273 | 1273 |
| 1.0 | 0.785% | 637 | 637 |
| 2.0 | 3.142% | 318 | 318 |
| 3.0 | 7.069% | 212 | 212 |
这张表把「空洞率」这个指标的失效方式暴露得很清楚:0.3 mm 的空洞只占 0.071% 的面积,看上去几乎可以忽略,但它边缘的热流密度是平均值的 2122 倍。也就是说,空洞率的分子分母都不区分大小和位置,而热学后果完全由大小和位置决定。一个大而分散的空洞群,和一颗小而致命的空洞,在「3%」这个数字上无法区分。
按一维模型算,50 µm 的 SAC305 焊层、10×10 mm 芯片、100 W,无空洞时的界面温差是 0.862 K;空洞率 50% 时是 1.724 K。单单看这个增量(+0.862 K),似乎无关痛痒。但这是把空洞当成「均匀减薄」的一维近似——它把空洞摊平成了面积折减,完全抹掉了那张表里的 637 到 2122 倍的热流集中。真实的失效不是平均温升,是空洞边缘那一圈的温度尖峰,以及尖峰处焊料的蠕变加速。所以一维模型给出的「空洞 50% 只多 0.86 K」这个结论,只能用来判断「是不是热失控」,不能用来判断「会不会早期失效」。
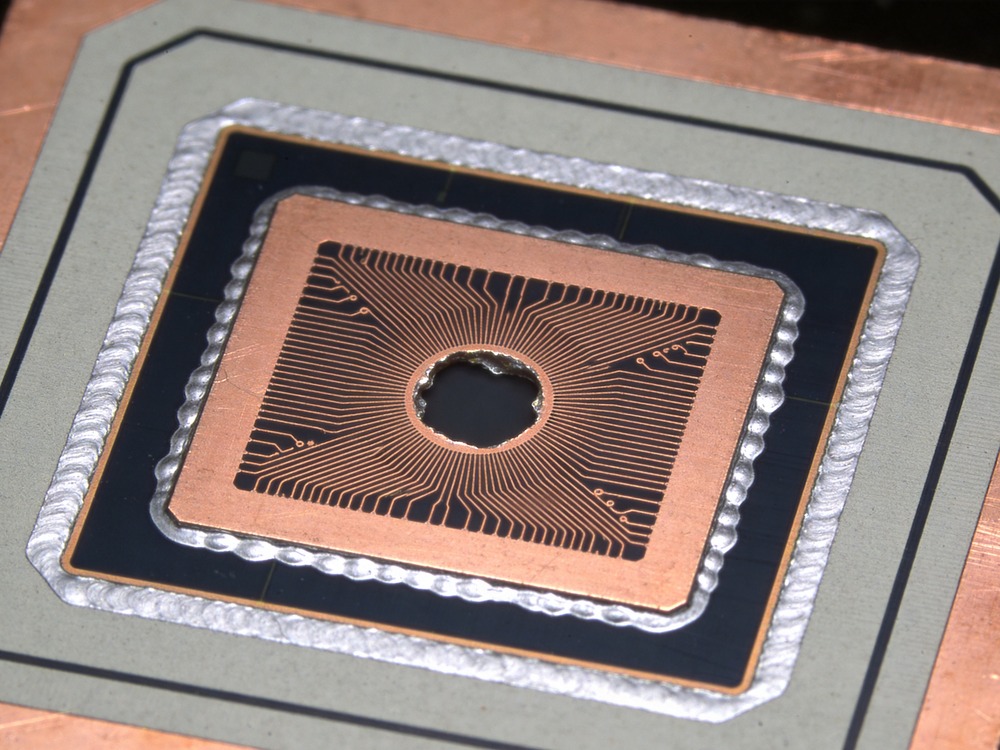
八、IGBT功率模块清洗的工艺窗口:一张能抄进工艺卡的表
把前七节的约束收敛成参数,会发现四条独立判据同时成立才构成可用窗口:气泡直径 ≤ 缝宽、水锤压强与铝屈服强度保持量级差、18.2 MΩ·cm 用在水质而非验收、以及烘烤必须覆盖水膜汽化。下表是按这四条推出来的建议值,第三列标明了依据类型——这是本节的诚实边界:哪些是标准的原文,哪些是行业通行做法,哪些是我自己的推导。
| 参数 | 建议值 | 依据类型 | 推导/出处 |
|---|---|---|---|
| 主洗频率 | 100–132 kHz | 行业惯例 + 自己的推导 | 100 µm 间隙对应 65.7 kHz 下限;132 kHz 留安全余量 |
| 功率密度 | 5–10 W/L | 行业惯例 | 破坏性指数约为通用参数 1/18 至 1/9 |
| 液温 | 35–45 ℃ | 行业惯例 | 黏度降 40.5%、表面张力仅降 6.0%;更高温无益于干燥 |
| 终段水质 | ≥18 MΩ·cm(25 ℃) | 行业惯例 | 仅作入口指标,不可作工件洁净度证据 |
| 漂洗级数 | ≥3 级,末级单向溢流 | 自己的建议 | 使末级本底 25.4 ppb 不与前级残留混合 |
| 烘烤 | ≥125 ℃ / ≥2 h,装载量受控 | 自己的建议 | 1 µm 水膜 → 间隙体积 16.7 倍;需覆盖传质时间 |
| 夹具 | 不遮蔽芯片粘接面 | 自己的建议 | 遮蔽面形成滞留水膜,且声场被阻断 |
| 搬运间隔 | 烘毕至贴装 < 30 min | 自己的建议 | 吸湿回潮,水膜重新建立 |
关于标准的边界要说清楚。业界查「空洞判据」时最常翻开的是 IPC-7095 系列——它现行的版本是 IPC-7095E(2024 年 10 月 17 日发布),而业界大量仍在引用的是 IPC-7095D-WAM1(2019 年 6 月,含修正 1)。这一系列的第 7 章把空洞分成识别、测量、工艺控制三段:§7.5 空洞识别(来源与分类)、§7.6 空洞测量(X 射线探测注意事项、空洞的影响、协议开发、抽样计划)、§7.7 减少空洞的工艺控制(焊膏配方、焊膏量、污染与氧化、再流曲线、气氛、多次回流、焊盘表面处理、真空辅助回流)。此外 §7.1.6 专门讨论「清洗与免清洗」。这些都是标准原文的章节存在,可以直接引用章节号。
但必须同时说明:IPC-7095 的对象是 BGA 焊球,不是功率模块的芯片粘接层。BGA 焊球是「球—盘」界面,功率模块芯片粘接是「面—面」的大面积薄层,两者的空洞形态、应力路径、失效模式都不同。所以 IPC-7095 的空洞率门槛不能直接搬到功率模块上,只能搬它的方法论——识别、测量、工艺控制这三段的结构是通用的,具体数值不行。功率模块一侧对应的是 AQG 324 这类车规功率模块的鉴定体系,它关注的是温度循环、功率循环下的分层与空洞演化,而不是单一的空洞率瞬时值。
同理,MIL-STD-883 里与「超声」直接相关的方法并不是清洗方法:方法 2030 是「超声检测芯片粘接层」(Ultrasonic inspection of die attach),方法 2035 是「超声检测 TAB 键合」——两者都是检出手段,不是清洗工艺。这一对编号经常被误读成「军标允许超声清洗功率器件」,实际恰好相反:军标用超声去找粘接层的空洞与分层,因为空洞是它要判的缺陷。把这类标准当作「本工序的合规依据」是一种误用;它们能提供的是方法与判据框架,不是清洗参数的阈值。
回到参数本身。上表里唯一由几何硬性决定的只有频率:别的都可以调,频率不能低于缝宽算出的那条线。这一条决定了功率模块封装前清洗在设备选型上必须先定缝宽、再定频率,而不是先买一台 40 kHz 的通用机再想办法。如果工件谱系里同时有 50 µm 和 500 µm 的间隙,一台机器做不到,必须双频或双槽。频率选择的通盘逻辑在从 20 kHz 到 132 kHz 的选型思路里有完整展开;这里只补一条功率模块特有的约束:不要为了「洗得更透」把频率往下降,那是在把能量从缝里搬到外表面。
九、验收写在哪里:四个必须前置确认的项
采购与验收环节最常见的漏洞是「指标写在清洗机出口」,而所有真正有价值的指标都在下游。下面四项建议写进技术协议,且每一项都要写清楚测量位置与方法。
| 验收项 | 测量位置 | 判据 | 为什么必须这样写 |
|---|---|---|---|
| 水质 | 末级溢流口 | ≥18 MΩ·cm(25 ℃) | 只证明供水,不证明工件;必须与工件状态分开 |
| 铝焊盘状态 | 清洗后、键合前 | 表面无粗糙化、无色差、键合拉力合格 | 铝屈服 28 MPa,是空化首当其冲的部位 |
| 干燥度 | 烘箱出口,贴装前 | 按烘烤曲线验证,不以称重判定 | 0.1 mg 水在天平上不可分,但在间隙里是 16.7 倍体积 |
| 空洞率 | 贴装后,芯片粘接层 | 按单颗最大尺寸 + 边缘热流密度双判据 | 面积占比不区分大小位置,热学后果全由二者决定 |
这四项里,只有第一项能在清洗机出口做,其余三项都必须跨工序。这意味着功率模块封装前清洗在管理上不是一个独立的清洗工序,而是「贴装良率」的一个前置工位。把它按独立工序管理、按清洗机出水指标验收,是这类项目最常见的结构性错误。
再补一条容易被漏掉的操作细节:如果工艺里使用共溶剂或表面活性剂辅助去除有机膜,末级漂洗的级数必须相应增加,因为助剂本身会以薄膜形式留在表面,其残留对键合的影响远大于等质量的盐。这类助剂残留无法用电导率发现,只能用接触角或键合强度间接反映。关于水基与溶剂两条路线在超声波条件下的取舍,另一篇水基与溶剂超声波清洗对比已经从成本与工艺角度做过系统比较,此处不重复。
十、结语:这道工序真正在控的是「界面的初始条件」
把全文的六个数字放在一起,IGBT功率模块清洗的轮廓就清楚了:40 kHz 的气泡直径 164 µm 大于 100 µm 的芯片间隙,进不去;退火铝的屈服强度 28 MPa 对上 74 MPa 级水锤压强,扛不住;120 kHz / 7.5 W/L 的破坏性指数只有 40 kHz / 15 W/L 的 5.56%;一块「合格」工件的允许离子残留溶进 1 L 水后电阻率只有 3.2 MΩ·cm;1 µm 看不见的水膜在 250 ℃ 下膨胀成间隙体积的 16.7 倍;一颗 1 mm 空洞在芯片层占 0.785%、边缘热流是平均值的 637 倍。
这六条指向同一件事:这道工序交付的不是「干净的零件」,而是「贴装界面的初始条件」。它决定了空洞率的起点、决定了键合强度的上限、决定了热阻的温度系数。所以它的参数不能按清洗效果选,必须按下游的失效模式反推——先定缝宽,再定频率;先定铝焊盘的承受能力,再定功率密度;先定烘烤的传质时间,再定节拍。
如果只从这篇文章里带走一句话:IGBT功率模块清洗的工艺窗口,是被缝宽和铝焊盘这两条物理约束夹出来的,不是被「洗得干净」这一条愿望撑出来的。窗口之外,提高功率只会让良率更低而不是更高。
我们在淼森洁做 IGBT功率模块清洗这类非标配置时会先问三个问题:芯片粘接层的名义厚度是多少、DBC 上是否有铝键合线、烘箱的装载量与传热方式。这三个答案基本能框定频率、功率密度与漂洗级数,剩下的才是设备细节。若你正在做功率模块封装前的清洗工艺验证,把这三项发过来,可以直接对着上面的表算一遍窗口。