

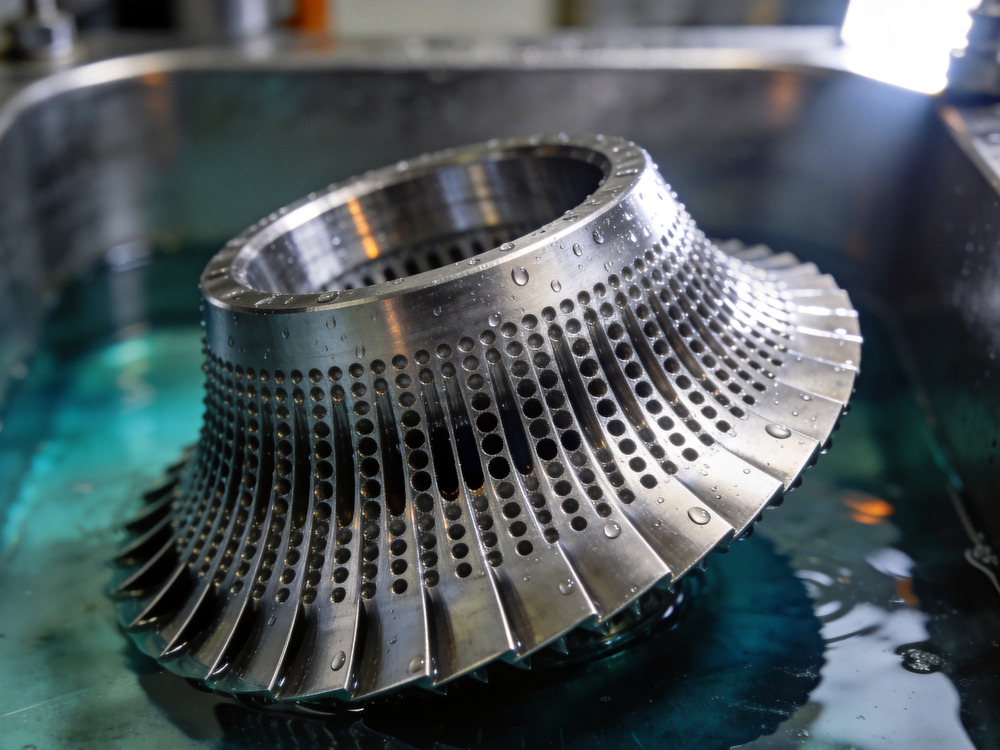

航空发动机叶片清洗的难点不在表面,在孔里。一片高压涡轮工作叶片上有几十到几百个气膜冷却孔,孔径 0.3 至 0.7 mm、深度常常超过 3 mm,孔的末端不通——它们是把压气机抽来的冷气引到叶片外表面的通道。这些孔一旦被积碳、氧化物或涂层残料堵住,冷却气进不去,叶片壁面温度会在几十秒内抬升几百开尔文。
而航空发动机叶片清洗所用的设备,绝大多数是按「槽内声压」这个尺度选出来的:28 kHz 粗洗、40 kHz 精洗、功率按 W/L 折算。这套口径在平整表面上成立,在直径不到一毫米、深三倍于直径、末端封闭的盲孔里不成立。原因不是声压不够,是三个尺度对不上——波长比孔大两个数量级,共振气泡比孔还大,而孔里根本没有液体。
这篇文章按十节展开:先把孔径、深度、锥度这些几何量算清楚;再说明低频为什么洗不透;接着给出闭端四分之一波长共振这个被忽略的机制,它恰好解释了行业里 120 kHz 精洗段为什么存在;然后指出真正的瓶颈是孔里的残气而不是声压;之后是真空与压力循环、涂层保护、钻孔顺序、验收算术、标准现状,最后落在选型建议上。
一、孔径与孔深不在一个尺度上
先建立几何。气膜孔的主流设计直径是 0.3、0.4、0.5、0.7 mm 四档,深度按壁厚走,常取 3 mm 或更深。孔并非等径圆柱,电火花或激光加工会带入微小锥度,工程图上常标注 0.005° 至 0.020° 的单边张角。这个锥度小到图纸上几乎看不出来,但它决定了孔内的流通面积沿深度怎么变。
| 孔径 mm | 单边锥度 ° | 径向变化 µm | 直径变化 µm | 占孔径 % | 3 mm 孔容积 mm³ |
|---|---|---|---|---|---|
| 0.3 | 0.005 | 0.26 | 0.52 | 0.17 | 0.2121 |
| 0.3 | 0.020 | 1.05 | 2.09 | 0.70 | 0.2121 |
| 0.4 | 0.005 | 0.26 | 0.52 | 0.13 | 0.3770 |
| 0.4 | 0.020 | 1.05 | 2.09 | 0.52 | 0.3770 |
| 0.5 | 0.005 | 0.26 | 0.52 | 0.10 | 0.5890 |
| 0.5 | 0.020 | 1.05 | 2.09 | 0.42 | 0.5890 |
| 0.7 | 0.005 | 0.26 | 0.52 | 0.07 | 1.1545 |
| 0.7 | 0.020 | 1.05 | 2.09 | 0.30 | 1.1545 |
按最陡的 0.020° 算,3 mm 深度上直径只变化 2.09 µm。相对于 300 µm 的孔这是 0.70%,但相对于下文要谈的柱间间隙 0.65 µm,它就是三倍——孔径公差在这个尺度上是必须写进图纸的量。
孔容积更能说明问题。300 µm 孔径、3 mm 深,容积 0.2121 mm³,也就是 0.2121 µL。整片叶片按 100 个孔算,全部孔内液体加起来 21.21 µL;200 个孔是 42.41 µL,300 个孔 63.62 µL。一滴水约 50 µL,所以整片叶片的气膜孔里能装下的液体,大约是一滴水的四成。500 µm 孔径的孔大一些,100 个孔合计 58.9 µL,300 个孔 176.71 µL。
这个数量级决定了后面所有判断。航空发动机叶片清洗,实质是在处理总量不到 0.2 mL 的液体,而且这些液体被封在几百个互相不通的盲孔里,每个孔的开口只有一个 0.3 mm 的圆。设备再大、槽体再宽,能与这些孔发生关系的液体就是这么多。
开口本身还有一层毛细门槛。孔口按半径的一半估算毛细密封压,300 µm 孔是 1.9 kPa,等效 0.2 m 水柱;700 µm 孔降到 0.8 kPa,等效 0.08 m 水柱。也就是说,把叶片从槽里提出来时,孔口那点液体靠表面张力能挂住相当于 20 cm 水深的压力,不会自己流出来。这既是好事也是麻烦:好的是孔内液体不易流失,麻烦的是孔内的气体同样不易被液体换掉。
二、低频洗不透:波长、气泡与孔口三个尺度全都对不上
常见的清洗频率是 20、28、40 kHz,更高一点有 68、80 kHz。这些频率在自由液面下的波长按水中声速约 1 500 m/s 折算:20 kHz 是 74.15 mm,28 kHz 是 52.96 mm,40 kHz 是 37.07 mm,80 kHz 是 18.54 mm。相对 300 µm 孔径,波长与孔径之比分别是 247.2、176.5、123.6、61.8 倍。声波在这样一个尺寸悬殊的孔口上,绝大多数能量被反射回槽内,进入孔内的只是边缘衍射的一小部分。
| 频率 kHz | 水中波长 mm | λ / 300 µm | λ / 500 µm | λ / 700 µm |
|---|---|---|---|---|
| 20 | 74.15 | 247.2 | 148.3 | 105.9 |
| 28 | 52.96 | 176.5 | 105.9 | 75.7 |
| 40 | 37.07 | 123.6 | 74.1 | 53.0 |
| 80 | 18.54 | 61.8 | 37.1 | 26.5 |
| 120 | 12.36 | 41.2 | 24.7 | 17.7 |
| 132 | 11.23 | 37.4 | 22.5 | 16.0 |
比波长更要紧的是共振气泡的尺寸。空化气泡在声场中的共振半径由 Minnaert 关系决定,f·a 约等于 3.26 m/s(a 为半径)。换算出直径:20 kHz 是 326 µm,28 kHz 是 232.9 µm,40 kHz 是 163.0 µm,80 kHz 是 81.5 µm,120 kHz 是 54.3 µm,132 kHz 是 49.4 µm。
| 频率 kHz | 共振气泡直径 µm | 相对 300 µm 孔 % | 相对 500 µm 孔 % | 相对 700 µm 孔 % |
|---|---|---|---|---|
| 20 | 326.0 | 108.7 | 65.2 | 46.6 |
| 28 | 232.9 | 77.6 | 46.6 | 33.3 |
| 40 | 163.0 | 54.3 | 32.6 | 23.3 |
| 80 | 81.5 | 27.2 | 16.3 | 11.6 |
| 120 | 54.3 | 18.1 | 10.9 | 7.8 |
| 132 | 49.4 | 16.5 | 9.9 | 7.1 |
20 kHz 的共振气泡直径 326 µm,比 300 µm 的孔本身还大 8.7%。换句话说,这个尺寸的气泡在 300 µm 孔内根本不存在——它必须把孔壁撑开才能容身,而孔壁是镍基单晶。28 kHz 是 232.9 µm,占孔径 77.6%,勉强能挤进去但要被孔壁强烈挤压,气泡的球形对称性被破坏,溃灭形态随之改变。到 120 kHz,54.3 µm 只占孔径 18.1%,气泡可以在孔内自由成核、长大、溃灭,微射流的指向性也才保得住。空化气泡溃灭与微射流的作用机理,另一篇空化效应与微射流清洗原理已从力学角度拆解过。
还有一个常被忽略的衰减段。孔口尺寸远小于波长时,从孔口向内传播的声场在开口附近就进入倏逝状态,压力随距离指数衰减。按 300 µm 孔口实测模型,距孔口 0.1 mm 处声压还剩 29.3%,0.5 mm 处 0.216%,1 mm 处 0.00047%。500 µm 孔口好一些,0.1 mm 剩 47.9%,0.5 mm 剩 2.5%,1 mm 剩 0.063%。而 3 mm 深处的压力已低到可以忽略。
要强调的是,这不是液体的吸收。水在 20 至 120 kHz 的黏性吸收系数极小,3 mm 行程上的衰减只有 0.00001% 到 0.0003%。压力掉光的唯一原因是孔口这个「小孔」本身把声波挡在门外。所以「提高功率」这条路在孔口就断了——进来的是按孔口面积比缩放的一小份,后面再衰减,加大输入只是让槽内和叶片表面承受更多。
顺带排除另一个可能的限制。有人会怀疑黏性边界层把孔内的声流掐死。用 Womersley 数判断:40 kHz、300 µm 孔,Womersley 数 75.06;80 kHz、500 µm 孔是 176.91。都远大于 1,说明孔内流动是惯性主导,黏性只作用在薄薄一层边界内,不构成主限制。真正的限制是上文那个孔口。
三、闭端四分之一波长:3 mm 盲孔在 123.6 kHz 上自己会聚声
前两节说明了「孔口挡声」。如果结论停在这里,会得出「高频也进不去、孔里怎么都洗不到」的判断,而这与现场经验矛盾——用 120 kHz 精洗的产线确实能把气膜孔洗通。缺的那一环是闭端。
盲孔不是一根通管,它是一根一端封闭的管子。一端开口、一端刚性封闭的管,在长度 L 等于四分之一波长的奇数倍时形成驻波共振,封闭端是声压反节点——那里的声压最大,质点速度最小。四分之一波长对应的一阶频率是 f = c / (4L),取 c = 1 482 m/s:
| 孔深 mm | 一阶共振频率 kHz | 对应波长 mm |
|---|---|---|
| 1.0 | 370.8 | 4.0 |
| 1.5 | 247.2 | 6.0 |
| 2.0 | 185.4 | 8.0 |
| 2.5 | 148.3 | 10.0 |
| 3.0 | 123.6 | 12.0 |
| 4.0 | 92.7 | 16.0 |
| 5.0 | 74.2 | 20.0 |
| 6.0 | 61.8 | 24.0 |
3 mm 深的孔,一阶共振频率是 123.6 kHz。这不是巧合——它就是行业里 120 kHz 精洗段的由来。表里最右一列值得单独看一眼:一阶共振对应的波长是孔深的四倍。3 mm 孔要 12 mm 波长,换成频率正是 123.6 kHz。
共振带来的增益有多大?闭端驻波的声压分布是 p(x) = p₀·cos(kx),x 从封闭端量起。开口端声压最小、封闭端最大,比值是 1/|cos(kL)|。代入各频率:
| 孔深 mm | 20 kHz | 28 kHz | 40 kHz | 80 kHz | 100 kHz | 120 kHz | 132 kHz |
|---|---|---|---|---|---|---|---|
| 1.0 | 1.00 | 1.01 | 1.01 | 1.06 | 1.10 | 1.14 | 1.18 |
| 2.0 | 1.01 | 1.03 | 1.06 | 1.28 | 1.51 | 1.90 | 2.29 |
| 3.0 | 1.03 | 1.07 | 1.14 | 1.90 | 3.39 | 21.96 | 9.37 |
| 4.0 | 1.06 | 1.12 | 1.28 | 4.69 | 8.09 | 2.24 | 1.62 |
| 5.0 | 1.10 | 1.21 | 1.51 | 8.09 | 1.92 | 1.21 | 1.06 |
3 mm 孔在 120 kHz 上的闭端增益是 21.96 倍,在 40 kHz 上只有 1.14 倍,两者相差 19.2 倍。这就是那个数量级——同一台设备换成 120 kHz,封闭端的声压不是「好一点」,是高了近二十倍。2 mm 孔的最优点在 132 kHz(2.29 倍),4 mm 孔的最优点在 100 kHz(8.09 倍),5 mm 孔在 68 至 80 kHz 之间(8.09 倍)。孔深与频率是对应的,选频率等于选「要洗哪一档深度的孔」。
共振不会无限尖锐。孔内的黏热损失决定品质因数 Q,按直径与孔深算:300 µm / 3 mm 的 Q 是 93.4,500 µm / 3 mm 是 155.7,700 µm / 3 mm 是 218.0。几何峰值增益(1/|cos(kL)| 在共振点趋于无穷)在 Q 的约束下变成有限值,量级在一百到三百之间,但可用带宽只有峰值两侧半功率点之间那一段。3 mm 孔的一阶共振 123.6 kHz,半功率窗口是 111.2 至 135.9 kHz。
这个窗口是可以直接写进工艺卡的。它比「用 120 kHz」更精确:下限 111.2 kHz、上限 135.9 kHz、中心 123.6 kHz。频率低于 111.2 kHz 或高于 135.9 kHz,增益掉到一半以下,孔底就重新变成「声压到不了的地方」。频率选择的一般规律与各频段的适用边界,另一篇超声波清洗频率选择指南有系统梳理,这篇只针对盲孔这一种极端几何。
共振还解释了另两个现象。一是为什么航空发动机叶片清洗要用「扫频」而不是固定频率:孔深有公差,一阶频率随之漂移,固定频率只能覆盖一个孔深档;扫频在 111 至 136 kHz 之间往返,能把公差带内的孔都扫到。二是为什么同一台 120 kHz 设备洗不同型号叶片效果差别很大:孔深从 2 mm 变到 4 mm,最优点就从 132 kHz 挪到 100 kHz,中间隔了 32 kHz。
四、真正的瓶颈:孔里 98% 的体积是气,不是液
前三节都在讨论声压怎么进孔。但声压要在液体里传播才有效,而一个刚浸入槽中的盲孔,里面装的是什么?是空气。
盲孔一端封闭,浸入液体时液体只能从开口挤进去,把里面的空气压缩。按等温压缩估算,常压浸没 0.2 m 水深(绝对压力 0.103 MPa),液体只能进到孔的 1.9% 深度——3 mm 孔里液体只占了前 0.06 mm,剩下 98.1% 的体积仍是气。这不是估算偏差,是盲孔浸没的基本事实:没有排气路径,气体只能被压小一点,不会被赶走。
| 工况 | 绝对压力 MPa | 气体占孔容积 % | 液体深度占 % | 3 mm 孔内液深 mm |
|---|---|---|---|---|
| 常压浸没 0.2 m 水深 | 0.103 | 98.1 | 1.9 | 0.06 |
| 0.3 MPa 表压 | 0.401 | 25.2 | 74.8 | 2.24 |
| 0.6 MPa 表压 | 0.701 | 14.4 | 85.6 | 2.57 |
| 1.0 MPa 表压 | 1.101 | 9.2 | 90.8 | 2.72 |
加压能改善但改进有限。0.3 MPa 表压把液深推到 2.24 mm,孔底还剩 25.2% 是气;1.0 MPa 表压液深 2.72 mm,孔底仍留 9.2%。而且注意一个代价:残余气体被压得越小,压力卸掉后它膨胀得越厉害,等于把已经进去的液体又推出来一部分。
更麻烦的是溶解气体的稀缺。液体里能溶解的空气量按亨利定律,20 ℃ 常压下饱和溶解度约 8 ppm(体积比)。300 µm 孔径、3 mm 深的孔,容积 0.2121 mm³,其中饱和溶解的气体换算成标准状态只有约 2×10⁻⁶ mg,折合体积约 0.002 mm³。
而要在 40 kHz 下形成一个共振气泡,气泡直径要 163 µm,体积约 2.3×10⁻³ mm³——比一个孔里全部溶解气体所能提供的大两个数量级。算下来,从一个 300 µm 孔里抽干全部溶解气体,只够形成 0.078% 个共振气泡;反过来说,凑出一个 40 kHz 共振气泡需要的溶解气体,要从 1282 个 300 µm 孔里抽。500 µm 孔稍好,463 个孔凑一个;700 µm 孔 236 个。
| 孔径 µm | 单孔容积 mm³ | 溶解气体换算体积 mm³ | 凑 1 个 40 kHz 共振气泡需孔数 |
|---|---|---|---|
| 300 | 0.2121 | 0.0000021 | 1282 |
| 400 | 0.3770 | 0.0000038 | 719 |
| 500 | 0.5890 | 0.0000059 | 463 |
| 700 | 1.1545 | 0.0000115 | 236 |
这张表把所有「靠功率硬推」的方案判了死刑。即使闭端共振把声压放大二十倍,孔内液体里也没有足够的溶解气体去成核——气泡不是被声压「造」出来的,是从已有的核长大的。孔内液体量 0.2121 µL,溶解气体 0.002 mm³,这两个数一除就知道,孔内不具备持续空化的物质条件。
那么空化发生在哪?发生在孔口外面——这也是航空发动机叶片清洗的效果为何高度依赖孔口状态的原因。孔口附近的液体量是整个槽的,溶解气体充足,声压也高(没有孔口的倏逝衰减),所以空化气泡主要在孔口外侧成核、溃灭。它们产生的微射流有一部分会射向孔口,把孔口附近的污物打掉;但射流进入孔内后,在 0.5 mm 内就衰减到 0.2% 量级,够不到 3 mm 深的孔底。这是「孔口洗得很干净、孔内还是堵的」这个常见现象的算术解释。
还有第三层障碍:孔内液体的交换率极低。声流在孔内引起的往复位移,40 kHz 下质点位移幅值只有 0.2688 µm,120 kHz 下更小,0.0896 µm。按这个位移算每周期交换的液体量,300 µm 孔每周只换掉孔容积的 0.009%(40 kHz)到 0.003%(120 kHz)。30 秒内累积的往复行程 161.3 mm,听起来很长,但因为来回都是同一段液体在动,净交换量几乎为零。孔内的脏液出不来,孔外的净液进不去,这是个扩散问题而不是对流问题。
五、真空与压力循环:把气体从孔里赶出去的唯一有效手段
既然航空发动机叶片清洗的瓶颈是气,解法就必须是排气,而不是加声压。工业上有效的做法是真空与加压交替循环——抽真空让孔内残余气体膨胀逸出,再加压把新鲜液体压进去,反复几次。
抽真空的效果按玻意耳定律算:从常压 101.3 kPa 抽到 50 kPa,残余气体膨胀 2.03 倍;抽到 30 kPa,膨胀 3.38 倍,孔内残余气体占比降到 29.6%;抽到 10 kPa,膨胀 10.13 倍,残余气体占比降到 9.9%。
| 绝对压力 kPa | 真空度 kPa | 气体膨胀倍数 | 孔内残余气体 % |
|---|---|---|---|
| 101.3 | 101.3 | 1.00 | 100.0 |
| 50 | 50 | 2.03 | 49.4 |
| 30 | 30 | 3.38 | 29.6 |
| 10 | 10 | 10.13 | 9.9 |
注意这里的气体膨胀倍数与前一张表的气体占比是同一件事的两种说法。常压时孔内气体占 98.1%,抽到 30 kPa 后膨胀 3.38 倍,占比降到 29.6%——因为膨胀出去的那部分气体从孔口逸走了,剩下的被稀释。抽到 10 kPa 剩 9.9%,这已经接近「孔内基本充满液体」的状态。
但单纯抽真空不够。气体逸出后孔内是真空,液体不会自己进去(毛细压只有 1.9 kPa,撑不起 90 kPa 的压差)。所以必须「抽真空—破真空加压」成对使用:真空段排气,加压段进液。加压到 0.3 MPa 表压,液体进到孔深 74.8%;0.6 MPa 到 85.6%;1.0 MPa 到 90.8%。真空段把气赶走一部分,加压段把液推进去,两个动作交替,孔内气体才会逐次被置换。
航空发动机叶片清洗的循环次数按「每次置换掉剩余气体的固定比例」估算。真空 30 kPa 段能去掉 70.4% 的残余气体,加压段再压掉一部分,一次完整循环后孔内气体可降到个位数百分比。三到五次循环后,孔内液体占比可到 95% 以上,此时才具备空化成核的物质条件。这也是为什么真空超声设备比同功率常压设备在盲孔件上的效果差距远大于铭牌功率差距——差距不在声压,在「孔里到底有没有液体」。
真空辅助的另一层作用是降低成核门槛。液体绝对压力降低,Blake 阈值里的 P₀ 随之降低,同样的声压幅值更容易拉开气泡核。真空碳氢清洗设备利用的正是这个原理,另一种介质下的工艺细节见真空碳氢清洗机原理一文。要注意的是碳氢介质与水性清洗液在表面张力、溶解性上差别很大,工艺参数不能互套。
温度是另一个必须一起定的参数。水温升高会同时改变两个方向:饱和蒸气压上升,使驱动压(P₀ − Pv)下降;表面张力下降,使成核门槛略降。净结果是驱动压主导。20 ℃ 时驱动压 99.00 kPa,40 ℃ 降到 93.97 kPa(94.9%),60 ℃ 降到 81.45 kPa(82.3%),80 ℃ 只剩 54.06 kPa(54.6%)。
| 水温 ℃ | 饱和蒸气压 kPa | 驱动压 kPa | 相对 20 ℃ % | 阈值声强 W/cm² |
|---|---|---|---|---|
| 20 | 2.33 | 99.00 | 100.0 | 0.333 |
| 30 | 4.23 | 97.09 | 98.1 | 0.317 |
| 40 | 7.36 | 93.97 | 94.9 | 0.296 |
| 50 | 12.31 | 89.02 | 89.9 | 0.265 |
| 60 | 19.87 | 81.45 | 82.3 | 0.223 |
| 70 | 31.09 | 70.24 | 71.0 | 0.167 |
| 80 | 47.27 | 54.06 | 54.6 | 0.100 |
这张表把「温度越高洗得越干净」这个直觉翻过来了。80 ℃ 水的空化驱动压只有 20 ℃ 的 54.6%,需要的阈值声强从 0.333 降到 0.100 W/cm²——阈值确实降了,但驱动压降得更多,净效果是同等功率下空化强度大幅下降。对气膜孔这类需要强空化的场合,50 至 60 ℃ 是可以接受的折中(保留 82% 至 90% 驱动压,同时改善污物溶解),80 ℃ 则不建议。
功率密度也要与阈值对齐。按 0.331 W/cm² 的阈值线算余量:0.1 W/cm² 只有阈值的 0.3 倍,余量 −5.2 dB;0.3 W/cm² 是 0.91 倍,−0.4 dB(刚好在线上);0.5 W/cm² 是 1.51 倍,+1.8 dB;1.0 W/cm² 是 3.02 倍,+4.8 dB;2.0 W/cm² 是 6.04 倍,+7.8 dB;3.0 W/cm² 是 9.06 倍,+9.6 dB。可见 0.3 W/cm² 以下基本不产生空化,1 至 3 W/cm² 才是可用区间,再往上收益递减而空蚀风险上升。
六、空化会打坏涂层:水锤压力与涂层结合强度的对撞
航空发动机叶片清洗的对象——气膜孔——都在热障涂层(TBC)区域之内。涂层分为陶瓷顶层与金属粘结层,前者抗高温、后者抗氧化。空化气泡在涂层表面溃灭产生的微射流冲击压力,按水锤公式 p = ρc·v 估算(ρ = 1 000 kg/m³、c = 1 500 m/s):
| 射流速度 m/s | 水锤压力 MPa | 相对 APS 涂层 50 MPa | 相对 EB-PVD 下限 67.6 MPa |
|---|---|---|---|
| 20 | 30.0 | 0.60× | 0.44× |
| 30 | 45.0 | 0.90× | 0.67× |
| 50 | 75.0 | 1.50× | 1.11× |
| 80 | 120.0 | 2.40× | 1.78× |
涂层结合强度的参照值来自 ASTM C633 拉伸试验:EB-PVD 工艺的陶瓷涂层实测 67.6 至 94.2 MPa,单件最高 105.0 MPa;APS 等离子喷涂涂层典型值约 50 MPa。把 50 m/s 的射流速度代入,水锤压力 75.0 MPa 是 APS 涂层的 1.50 倍、EB-PVD 下限的 1.11 倍。等于说,只要局部射流速度到 50 m/s,就有可能把涂层打掉。
这里必须补一句方法论上的谨慎:ASTM C633 测的是涂层与基体之间垂直于表面的拉脱强度,而空化微射流是近切向的高频冲击,两者的加载方式不完全对应。上表的「相对」一列是用来建立量级感,不是严格的失效判据。但它足以说明一件事:涂层不是「耐空蚀」的同义词,把空化直接打在涂层上是有代价的。
比冲击压力更麻烦的是涂层内部,这是航空发动机叶片清洗最容易做过头的地方。EB-PVD 涂层是柱状晶结构,柱与柱之间有 0.65 µm 量级的间隙。这个间隙对液体是开放的:按毛细压 p = 2σcosθ/r 算,半径 0.325 µm 的间隙对应 446.2 kPa 的毛细压,相当于 44.5 m 水柱。
| 涂层厚度 µm | 柱间间隙 µm | 毛细压 kPa | Washburn 充满时间 ms |
|---|---|---|---|
| 150 | 0.65 | 446.2 | 1.914 |
| 200 | 0.65 | 446.2 | 3.402 |
| 250 | 0.65 | 446.2 | 5.316 |
| 300 | 0.65 | 446.2 | 7.655 |
按 Washburn 方程算,150 µm 厚的涂层 1.914 ms 就被液体充满,300 µm 厚的也只要 7.655 ms。相比之下,30 秒的清洗时间里这 7.655 ms 只占 0.026%。也就是说,涂层内的柱间间隙在清洗开始后几毫秒内就全部进了液体,整个清洗过程里它们一直是湿的。
这就带来两件事。第一,液体进入间隙后,空化气泡也会在间隙里成核溃灭,冲击直接打在柱壁上——柱壁是薄弱的,柱间没有横向支撑。第二,更重要的是干燥阶段。多孔涂层里的液体在干燥后留下盐分,按孔隙率算:孔隙率 5.03% 时,每平方厘米 150 µm 厚涂层的孔隙容积是 0.01258 mL,若清洗液含盐 10 mg/L,残留盐量为 0.1258 µg/cm²;孔隙率 5.87% 时是 0.01468 mL 与 0.1467 µg/cm²。
0.126 至 0.147 µg/cm² 这个量级听起来很小,但它落在涂层内部而不是表面。涂层内部残留的盐在高温服役时会成为腐蚀起始点,且这类内残留无法通过后续的任何表面清洗去除。这是「洗得越彻底、干得越不彻底,反而更糟」的典型场景——所以清洗工艺必须包含有效的干燥段,不能只关注洗净。
槽体材质在这个环节也有关系。含氯离子的清洗液对镍基高温合金的晶界腐蚀风险高,槽体与夹具的材料选择、以及清洗液的氯含量控制,是并行的约束。槽体材质选择的判据见超声波清洗槽体材质选择一文。
综合起来,航空发动机叶片清洗的安全边界是这样一条:声压要够(越过 0.331 W/cm² 阈值,实际取 1 至 3 W/cm²),频率要对(与孔深匹配的一阶共振),气体要排(真空压力循环),温度要低(50 至 60 ℃),时间要短(避免长时间空化冲刷涂层),干燥要彻底(避免孔隙内盐残留)。五个条件缺一个都会让结果变差,而它们互相之间有冲突——比如为了排气得加压,加压又提高了液体里的溶解气体。
七、钻孔与涂层谁先谁后:一个被跳过却决定成败的工序顺序
气膜孔要在涂层上开出来。航空发动机叶片清洗之前,有一个工艺顺序问题,在图纸上通常不写,在采购文件上也常常不提,但它对孔径的影响比清洗本身大得多。
涂层由陶瓷顶层与金属粘结层构成。常见组合是顶层 150 µm + 粘结层 80 µm(合计 230 µm),或顶层 250 µm + 粘结层 100 µm(合计 350 µm),或顶层 300 µm + 粘结层 120 µm(合计 420 µm)。相对 300 µm 孔径,这三种组合的涂层总厚分别是孔径的 0.77、1.17、1.40 倍——涂层比孔还厚。
| 孔径 µm | 顶层 µm | 粘结层 µm | 合计 µm | 占孔径 % |
|---|---|---|---|---|
| 300 | 150 | 80 | 230 | 0.77 |
| 300 | 250 | 100 | 350 | 1.17 |
| 300 | 300 | 120 | 420 | 1.40 |
| 400 | 150 | 80 | 230 | 0.57 |
| 400 | 250 | 100 | 350 | 0.88 |
| 400 | 300 | 120 | 420 | 1.05 |
| 500 | 150 | 80 | 230 | 0.46 |
| 500 | 250 | 100 | 350 | 0.70 |
| 500 | 300 | 120 | 420 | 0.84 |
| 700 | 150 | 80 | 230 | 0.33 |
| 700 | 250 | 100 | 350 | 0.50 |
| 700 | 300 | 120 | 420 | 0.60 |
如果先钻孔、后喷涂涂层,涂层会覆盖孔口并向孔内延伸。结果是:300 µm 孔 + 150 µm 涂层,有效孔径剩 150 µm,流通面积只剩 25.0%;300 µm 孔 + 250 µm 涂层,有效孔径 50 µm,面积剩 2.8%;300 µm 孔 + 300 µm 涂层,有效孔径归零,面积 0.
这个顺序在实际生产中并非罕见——喷涂效率高于打孔,先整体喷涂再逐个打孔在成本和一致性上都有优势,但打孔穿透涂层会在孔口形成锥形入口与涂层边缘的碎屑,这是清洗要处理的对象。两种顺序都没有错,错的是在采购文件里不写明顺序,然后对「孔径」这一个数做验收。
| 孔径 µm | 涂层 µm | 先喷后钻:有效孔径 µm | 流通面积 % | 先钻后喷:流通面积 % |
|---|---|---|---|---|
| 300 | 150 | 150 | 25.0 | 100.0 |
| 300 | 250 | 50 | 2.8 | 100.0 |
| 300 | 300 | 0 | 0.0 | 100.0 |
| 500 | 150 | 350 | 49.0 | 100.0 |
| 500 | 250 | 250 | 25.0 | 100.0 |
| 500 | 300 | 200 | 16.0 | 100.0 |
反过来说,先钻孔后喷涂的顺序保住了流通面积,但代价是孔壁在内层(靠基体那一侧)没有涂层保护,暴露的是裸基体。这在高温氧化环境下是另一种失效模式。所以这道工序不存在「更优解」,只存在「必须写明并接受其后果」。验收文件里必须同时记录钻涂顺序、涂层厚度、钻孔时用的孔径,三者一起才能解释测出来的流量。
顺带一个与航空发动机叶片清洗直接相关的推论。既然孔口可能因为涂层覆盖而收窄,清洗时液体能进入的有效开口就不是图纸上那个 300 µm,而是实际剩下的那个尺寸。若按 150 µm 计算,一阶共振频率升到 247.2 kHz(1.5 mm 深等效),而不是 123.6 kHz。这意味着清洗参数不能照图纸标称孔径定,要用实测开口。
八、验收算术:流量、冷却效率、称重三选一
洗完怎么判合格?行业里有三套做法,各自能回答不同的问题。
第一套是流量检测,这是航空发动机叶片清洗最直接也最常用的验收方式。它的问题是灵敏度极高:流量与孔径的平方成正比,所以 1% 的流量偏差只对应 0.5% 的孔径偏差。300 µm 孔上,1% 流量偏差对应直径变化 1.5 µm,单边 0.75 µm;5% 流量偏差对应 7.41 µm,单边 3.7 µm。
| 孔径 µm | 流量偏差 % | 直径变化 µm | 直径变化 % | 单边变化 µm |
|---|---|---|---|---|
| 300 | 1 | 1.50 | 0.5 | 0.75 |
| 300 | 2 | 2.99 | 1.0 | 1.49 |
| 300 | 5 | 7.41 | 2.47 | 3.70 |
| 300 | 10 | 14.64 | 4.88 | 7.32 |
| 500 | 1 | 2.49 | 0.5 | 1.25 |
| 500 | 2 | 4.98 | 1.0 | 2.49 |
| 500 | 5 | 12.35 | 2.47 | 6.17 |
| 500 | 10 | 24.40 | 4.88 | 12.20 |
1.5 µm 是什么概念?它小于多数车间量具的读数分辨力,也小于前文算出的 0.020° 锥度带来的 2.09 µm 直径变化。所以「流量偏差 5% 判废」这条线,其实是在要求孔径公差控制在 ±3.7 µm 以内。这不是清洗能保证的量,这是打孔工序的量。把流量当清洗验收指标,等于把打孔的公差算在清洗头上。
第二套是冷却效率换算,它把航空发动机叶片清洗的效果直接翻译成「叶片还能撑多久」。这套做法把堵塞程度与叶片壁面温度连起来,逻辑链完整,但需要已知的换热模型。按燃气温度 1 750 K、冷却气温度 950 K 算,气膜孔无堵塞时绝热壁温 950 K(相当于完全气膜保护);堵塞 20% 时冷却效率相对降 7%,壁温 1 006 K,比清洁态高 56 K;堵塞 50% 时效率降 24%,壁温 1 142 K,高 192 K;堵塞 80% 时效率降 60%,壁温 1 430 K,高 480 K。
| 堵塞率 % | 冷却效率相对值 | 绝热壁温 K | 相对清洁态温升 K |
|---|---|---|---|
| 0 | 1.00 | 950 | 0 |
| 20 | 0.93 | 1 006 | 56 |
| 50 | 0.76 | 1 142 | 192 |
| 80 | 0.40 | 1 430 | 480 |
480 K 的温升意味着什么?镍基单晶合金的承温能力在 1 100 至 1 200 K 量级(取决于牌号与涂层),1 430 K 已经远超材料许用温度。所以 80% 堵塞不是「效率降低」,是「叶片会在几分钟内烧穿」。这条链的价值在于它把「孔有多堵」翻译成「还能撑多久」,这是清洗周期制定的依据,不是单件验收的依据。
孔的位置也影响航空发动机叶片清洗后的实际效果,而且影响方向与直觉相反。圆柱形孔在吹风比 H/D 为 0.25、0.5、0.75 时,冷却效率分别降 13%、38%、97%,对应壁温升高 104、304、776 K。H/D 越大(孔越靠前缘、离驻点越远)衰减越剧烈。而扇形(簸箕形)孔在 H/D 0.25 与 0.5 时冷却效率反而提升 13%,只有到 H/D 0.75 才降 27%。
| 孔型 | H/D | 冷却效率变化 % | 绝热壁温 K |
|---|---|---|---|
| 圆柱形 | 0.25 | −13 | 1 054 |
| 圆柱形 | 0.50 | −38 | 1 254 |
| 圆柱形 | 0.75 | −97 | 1 726 |
| 扇形 | 0.25 | +13 | 950 |
| 扇形 | 0.50 | +13 | 950 |
| 扇形 | 0.75 | −27 | 1 166 |
这解释了为什么不同孔型的叶片不能套用同一个堵塞判据。同样是 50% 堵塞,在圆柱形孔上是灾难(−38%),在扇形孔的前段可能是可接受(+13%)。验收时若不分孔型给出一个统一的堵塞率上限,要么过严、要么漏判。
第三套是称重。思路是「堵了多少东西,重量就有多少」。算一下:300 µm 孔上附着 5 µm 厚的沉积层,体积 0.014137 mm³,按密度 2.5 g/cm³ 算质量 0.035343 mg。10 µm 厚是 0.070686 mg,20 µm 厚 0.141372 mg,50 µm 厚 0.353429 mg。
| 孔径 µm | 沉积层厚 µm | 沉积体积 mm³ | 质量 mg | 0.1 mg 天平可分辨孔数 |
|---|---|---|---|---|
| 300 | 5 | 0.014137 | 0.035343 | 2.8 |
| 300 | 10 | 0.028274 | 0.070686 | 1.4 |
| 300 | 20 | 0.056549 | 0.141372 | 0.7 |
| 300 | 50 | 0.141372 | 0.353429 | — |
| 500 | 5 | 0.023562 | 0.058905 | 1.7 |
| 500 | 10 | 0.047124 | 0.117810 | 0.8 |
| 500 | 20 | 0.094248 | 0.235619 | — |
| 500 | 50 | 0.235619 | 0.589049 | — |
最右一列是关键。0.1 mg 分辨力的天平,在 300 µm 孔上只能分辨 5 µm 沉积层带来的增量(需要 2.8 个孔才有 0.1 mg),20 µm 沉积层时单个孔就超量程(0.7 个孔)。也就是说,称重法要么用 0.01 mg 级天平,要么只在堵得很严重时有效。
但称重法有个致命缺陷:它分不清「堵在哪里」。整片叶片在清洗前后各称一次,得到的是总失重,这可以是孔内沉积物,也可以是叶片表面的油、涂层碎屑、甚至夹具带进去的东西。所以称重只能作为辅助判据,不能作为孔是否洗通的判决。
三套方法横向对比:流量检检测的是「孔通不通」,灵敏度高但归因能力差(分不清打孔公差与堵塞);冷却效率换算的是「后果有多严重」,逻辑链完整但需要模型;称重检测的是「掉了多少东西」,最不精确但最容易做,且无法定位。实际产线上常见做法是三套都用:流量做单件判废、冷却效率做寿命评估、称重做批次监控。
流量检测本身也有它的坑。孔内的沉积物不是均匀铺开的,而是在孔壁上形成环状沉积,越靠孔口越厚。这种形态对流量影响最直接,因为孔口是全孔最窄处。前文的面积-流量表就体现了这一点:300 µm 孔上 10 µm 沉积层(面积比 0.871)流量降 12.9%;20 µm(面积比 0.751)降 24.9%;50 µm(面积比 0.444)降 55.6%。而 700 µm 孔上同样的 50 µm 只降 26.5%。孔径越小、沉积层相对越厚、流量损失越剧烈,这是清洗中小直径孔必须优先的原因。
| 孔径 µm | 沉积层厚 µm | 面积比 | 流量下降 % |
|---|---|---|---|
| 300 | 10 | 0.871 | 12.9 |
| 300 | 20 | 0.751 | 24.9 |
| 300 | 50 | 0.444 | 55.6 |
| 500 | 10 | 0.922 | 7.8 |
| 500 | 20 | 0.846 | 15.4 |
| 500 | 50 | 0.640 | 36.0 |
| 700 | 10 | 0.944 | 5.6 |
| 700 | 20 | 0.889 | 11.1 |
| 700 | 50 | 0.735 | 26.5 |
还有一个方案层面的现象叫「盖沿效应」(lidding)。孔口外沿若被污物覆盖,形成一层横向的「盖」,冷却气会被导流成更窄的射流。膜比(盖沿宽度与孔径之比)0.25 时,射流更窄但中心线冷却效率更高,面积平均下来略优;0.5 时与基准相当;0.75 时覆盖严重恶化,冷却效率约降到基准一半。这说明「孔口有残留」不一定是坏事,也不一定按残留量线性变差。验收时只看「洗干净没有」会漏掉这一类形态问题。
九、标准现状:唯一直接覆盖本题的是 GOST,中国标准缺位
涉及航空发动机叶片清洗的标准,需要先分辨哪些是真的、哪些常被误引。市面上被反复引用但实际不对口的有若干:AMS2430 是喷丸(Shot Peening),AMS2675 是镍基钎焊(Nickel Alloy Brazing),AMS2628 是超声浸没检测(Ultrasonic Immersion Inspection),AMS2580 是超声激励喷丸。这四份都不是清洗标准,把它们列进工艺文件会误导验收方。
真正对口的清洗实践是 ASTM G131-96(2008),其范围里明确写着低频(20 至 25 kHz)会损伤铝、银这类软金属。这句话是「低频不能用在这类精密件」的直接依据,而且它来自标准原文而非推断。
化学处理一侧的身份是 Nadcap AC7108。它把「碱性超声清洗」列在碱性清洗项下,并且 AC7108/3 明确说明超声清洗被视为化学清洗的一种形式。这一条很关键——它意味着航空件清洗的审核归口是化学处理,不是「清洗设备」类,审核要查的是槽液控制、漂洗水质、干燥、人员资质这一整套,不是设备铭牌。
涂层一侧的试验方法是 ASTM C633-13(2021),拉伸法测涂层结合强度,试样直径 1 英寸,用 FM 1000 胶,170 ℃ 固化 90 分钟,十字头速度 0.03 至 0.05 in/min。前文的 67.6 至 94.2 MPa 就出自这套方法。
设备与工艺的国家级依据,唯一直接覆盖本题的是俄罗斯标准 GOST R 56183-2014。它自 2015 年 1 月 1 日起生效,适用范围明确列出压气机、高压与低压涡轮、以及喷嘴块的工作叶片。这是本篇文章唯一能引的「直接适用」国标级文件。
美国一侧的规范是 MIL-PRF-85704C,覆盖燃气通道清洗剂,分水基与溶剂乳化两类,有 Type I/II/II-RTU/III/III-RTU 五个型号。这份规范的前身 MIL-C-85704B 已于 1998 年 7 月 15 日被替代,引用旧编号会显得工艺文件没有更新过。
中国一侧的情况需要说明白:现行标准里没有一份直接覆盖「航空发动机叶片气膜孔超声清洗」的产品标准或方法标准。相关的有 GB/T 27776(病媒生物综合管理,与清洗机无关,常被误引)、JB/T 20002.2-2026(唯一标准名称含「超声波清洗机」的现行中国标准,但范围限安瓿瓶清洗线)。中国超声清洗设备的标准体系现状,另一篇中国超声清洗设备标准体系已有系统梳理,这篇不重复。
缺位的后果是:验收条款必须由供需双方在合同里约定,而不能引用「符合国标」。可行的做法是把本文算出的量写进技术协议——一阶共振频率窗口、功率密度区间、真空度、水温上限、干燥后残留限值——每一条都给测量方法。这是唯一能落地的路径。
十、把参数写进工艺卡:五个可测量、可争议的量
前面九节关于航空发动机叶片清洗的算术可以收敛成一张表。这不是「推荐参数」,是把每个参数为什么取这个值的依据列出来,让工艺卡上的数字有出处、验收时有争论的依据。
| 参数 | 取值 | 依据 | 不满足时会发生什么 |
|---|---|---|---|
| 频率(精洗段) | 111.2 至 135.9 kHz | 3 mm 孔一阶共振 123.6 kHz 的半功率窗口 | 孔底声压增益掉到一半以下 |
| 频率(孔深 2 mm) | 166.8 至 203.9 kHz | 2 mm 孔一阶共振 185.4 kHz 的半功率窗口 | 同上,且需更高频设备 |
| 功率密度 | 1.0 至 3.0 W/cm² | Blake 线 0.331 W/cm² 的 3.0 至 9.1 倍 | 低于 0.3 W/cm² 基本无空化 |
| 真空度 | ≤30 kPa 绝对压力 | 残余气体降到 29.6% | 孔内 98% 仍是气,声压无对象 |
| 水温 | 50 至 60 ℃ | 保留 82% 至 90% 驱动压 | 80 ℃ 时驱动压只剩 54.6% |
| 干燥 | 孔隙内无残留 | 0.1258 至 0.1467 µg/cm² 盐限值 | 涂层内腐蚀起始点 |
| 单件时长 | 按循环次数定,非按时间 | 真空压力循环 3 至 5 次 | 长时间空化冲刷涂层 |
第一行和第二行是同一件事的两档。孔深不同,窗口就不同:2 mm 孔要 166.8 至 203.9 kHz,3 mm 孔要 111.2 至 135.9 kHz,3.5 mm 孔要 95.3 至 116.5 kHz,4 mm 孔要 83.4 至 102.0 kHz。叶片上往往同时存在不同深度的孔(前缘、中弦、尾缘壁厚不同),所以一台设备要么具备扫频、要么具备双频段。
| 孔深 mm | 一阶共振 kHz | 半功率下限 kHz | 半功率上限 kHz | 带宽 kHz |
|---|---|---|---|---|
| 2.0 | 185.4 | 166.8 | 203.9 | 37.1 |
| 2.5 | 148.3 | 133.5 | 163.1 | 29.6 |
| 3.0 | 123.6 | 111.2 | 135.9 | 24.7 |
| 3.5 | 105.9 | 95.3 | 116.5 | 21.2 |
| 4.0 | 92.7 | 83.4 | 102.0 | 18.6 |
注意带宽随孔深变窄。2 mm 孔有 37.1 kHz 的带宽,4 mm 孔只剩 18.6 kHz。所以深孔件对频率精度的要求更高——4 mm 孔的窗口只有 18.6 kHz 宽,一台标称频率误差 ±10% 的 100 kHz 设备(±10 kHz)刚好能覆盖,再差一点就出界。
功率密度这一行需要解释「为什么上限是 3 W/cm²」。上限不是来自空化强度,是来自涂层。按前文水锤表,50 m/s 射流对应 75.0 MPa,已经超过 APS 涂层的 50 MPa。功率密度越高,微射流速度越高,越过涂层的风险越大。3 W/cm² 是「空化足够强、但射流速度还没到危险区」的折中,不是物理上限。
真空这一行是整张表里最容易被省略、也最容易被误解的。很多设备标「真空脱气」,指的是把槽液里的溶解气体抽掉(改善空化均匀性),不是把零件孔里的气体抽出来。两者目的不同:前者抽的是液体里的气,后者抽的是工件里的气。对气膜孔这类盲孔件,需要的是后者,而且必须是「抽真空—加压」交替,单纯抽真空不够。
时间这一行要单独说,它是航空发动机叶片清洗里最常被写成「越长越好」的一项。清洗时间不是越长越好,因为空化对涂层的冲刷是累积的。按 120 kHz 算,60 秒内有 720 万次声周期,其中约 360 万次发生有效溃灭。这个循环预算不是「做得越多越干净」,是「涂层承受的冲击次数」。工艺卡上写「清洗 30 分钟」是不专业的,应该写「真空压力循环 3 次 × 每次 3 分钟」——次数与每次时长都可控,总冲击量才不会失控。
| 频率 kHz | 60 秒内声周期数 | 有效溃灭次数 |
|---|---|---|
| 28 | 1 680 000 | 840 000 |
| 40 | 2 400 000 | 1 200 000 |
| 120 | 7 200 000 | 3 600 000 |
十一、航空发动机叶片清洗选型:采购时要问的五个问题
如果要为航空发动机叶片清洗选设备或谈外协,下面五个问题能筛掉大部分不合格的方案。每个问题都对应本文的一段算术,答案不是「有没有」,是「多少」。
第一个:设备的最低可用频率上限是多少,是否具备 111 至 136 kHz 段并支持扫频。只回答「我们最高 40 kHz」的方案,按第三节的表,3 mm 孔闭端增益只有 1.14 倍,与 120 kHz 的 21.96 倍差 19.2 倍。这不是性能差异,是能不能洗到的差别。
第二个:真空段的绝对压力能到多少,是抽液体里的气还是抽工件里的气,是否有配套的加压段。回答「有真空脱气」但说不出绝对压力数值的,通常指的是槽液脱气。要的是 ≤30 kPa 绝对压力配合 0.3 至 1.0 MPa 加压,交替 3 至 5 次。
第三个:功率密度的标定口径是按槽底面积、槽容积、还是换能器面积。这三者能差十倍,同一句「20 W/L」在 5 L 槽是 0.20 W/cm²、在 30 L 槽是 0.343 W/cm²。要求供方给出换能器布置图与有效辐射面积,才能把 W/L 换成 W/cm² 与 0.331 W/cm² 的阈值对比。W/L 与声强的换算细节见功率密度 W/L 计算方法。
第四个:槽内声场是否做过实测,驻波节点位置在哪。声压在刚性槽壁与液面之间形成驻波,反节点声强是入射的 4 倍。工件放在节点上等于没洗。声场与驻波的关系见槽内声场与驻波一文。对气膜孔件,还要求供方说明叶片在槽内的姿态——孔轴是否与声传播方向有夹角,因为闭端共振要求声波能沿孔轴传播。
第五个:干燥段怎么做,干燥后是否有孔隙残留的检测。这是最容易被跳过的一环。涂层孔隙率 5.03% 至 5.87%,150 µm 厚涂层的孔隙容积是每平方厘米 0.01258 至 0.01468 mL;清洗液含盐 10 mg/L 时残留 0.1258 至 0.1467 µg/cm²。这个量无法用表面擦拭检出,只能用称重或离子色谱。要求供方给出干燥方式(真空烘干/热风/溶剂置换)与残留检测方法。
还有一个不是问题但必须自己确认的事:钻孔与涂层的先后顺序。这个顺序决定了图纸上标的孔径与实际流通面积差多少——先喷后钻,300 µm 孔配 250 µm 涂层,有效孔径只剩 50 µm、面积剩 2.8%;先钻后喷保住 100% 面积但孔壁内层裸基体。拿到图纸先问清顺序,再去谈清洗参数,否则算出来的共振频率对不上实际开口。
深孔与微流道清洗的一般规律——包括真空辅助、深盲孔的液体置换、以及清洁度编码的验收口径——另一篇航空液压件深孔与微流道清洗已经从液压件的角度展开,那篇讲的是 1 至 3 mm 通孔与交孔、以 NAS 1638 与 GJB 420B 的颗粒计数为验收;本篇讲的是 0.3 至 0.7 mm 盲孔、以冷却效率与流量为验收。两者面对的是同一类「液体进不去」的困境,但尺度与判据都不同,可以互相参照而不重复。
空化强度本身的测量与标定,另一篇空化强度测量:六种方法与七份标准已给出完整框架。那篇的核心结论之一是「铝箔法不能当剂量」,这一点在叶片清洗上尤其要紧:用铝箔试片验证槽内空化水平,只能说明槽里有空化,不能说明孔里有空化。孔里的空化要靠闭端共振与残气置换这两个条件,而这两者都不体现在铝箔上。
最后回到一个关于航空发动机叶片清洗的基本判断。这道工序,在设备层面是个声学问题(频率与孔深匹配),在工艺层面是个传质问题(残气置换),在验收层面是个公差问题(流量与孔径的平方关系)。三者之中任何一环被跳过,另外两环的努力都会被抵消——用 120 kHz 洗一个孔里全是气的盲孔,等于用最好的声学去打一团空气;把孔洗干净但涂层里留了盐,等于把失效点从孔口挪到涂层内部。这也是为什么这道工序难以用一句「超声波清洗」概括。