

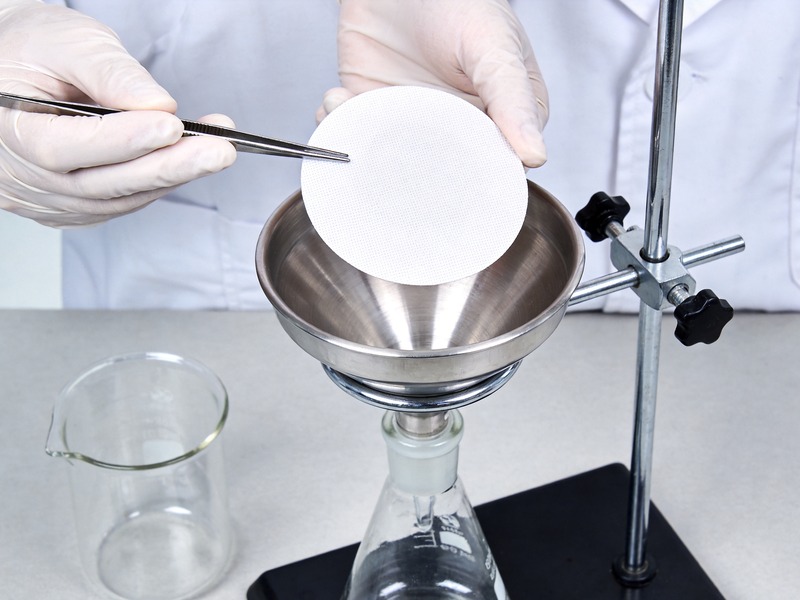

轴承的清洁度不合格,往往不是「洗得不够」,而是「验得不对」。同一批套圈,换一间实验室、换一种提取液、换一个读数方式,结果可能相差一个数量级,而两份报告上写的都是「符合要求」。ISO 7544:2024 在导言里把这件事讲得很直白:它故意不给出轴承的清洁度限值,因为限值取决于具体应用,只能由供需双方约定。标准只规定方法——而这恰恰意味着,判断一批精密轴承清洗是否合格,先要判断方法本身是否成立。
本文把「微粒残留检测」拆成三个必须依次通过的判据:衰减判据决定提取是否彻底,空白判据决定读数是否可信,归一化判据决定不同零件之间能否比较。三关都过了,超声波清洗的工艺窗口才有讨论的意义。
一、标准把限值留给了合同,把方法写死了
ISO 7544:2024 由 ISO/TC 4(滚动轴承)发布,2024 年 9 月生效,共 24 页,取代了德国的 DIN 5422:2018-09。它的适用范围是开式轴承、以及填脂之前的带盖轴承,还包括轴承零件——内圈、外圈、滚动体、保持架,必要时含防尘盖与密封件。不适用于直线运动滚动轴承。
标准第 2 章只有两份规范性引用:ISO 5593:2023(轴承词汇)与 ISO 16232:2018(道路车辆零部件与系统的清洁度)。也就是说,轴承清洁度检测的方法骨架来自汽车行业的 ISO 16232,但 ISO 7544 的导言明确写道:ISO 16232 的检查与评定方法不能直接移植到轴承行业,因为轴承的使用场景差异太大。移植的不是方法,是思路;参数必须按轴承重定。
这一点对精密轴承清洗最实际的含义是:供应商拿一份汽车零部件清洁度报告来证明轴承合格,逻辑上不成立。报告的提取参数、滤膜孔径、颗粒分级边界都是按汽车件设定的,换到轴承上,读数不再是同一个量。
二、判据一:衰减曲线,六次提取说了算
精密轴承清洗完成后的残留量,本质上是「提取出来的量」,不是「零件上的量」。提取不彻底,测出来的数字只反映提取效率,与零件真实状态无关。所以标准要求先做衰减试验(declining test):用同一个试件,以完全相同的方式连续提取六次,看残留量是否收敛。
判据的形式是一个比值。第 n 次提取的衰减值等于该次提取量除以截至该次的累计提取量。ISO 16232 的验收口径是末次衰减值不大于 10%,且六次之内必须达到;如果六次做完仍未收敛,说明提取参数不适用,必须修改参数、换一个新试件重做。
| 提取次数 | C_n(mg) | 累计(mg) | D_n | 判定 |
|---|---|---|---|---|
| 1 | 4.20 | 4.20 | 100.00% | — |
| 2 | 1.05 | 5.25 | 20.00% | — |
| 3 | 0.38 | 5.63 | 6.75% | 达标 |
| 4 | 0.22 | 5.85 | 3.76% | 达标 |
| 5 | 0.11 | 5.96 | 1.85% | 达标 |
| 6 | 0.05 | 6.01 | 0.83% | 达标 |
上表是一组收敛的示例:第三次就已达标,后三次是在确认稳定性。真正需要警惕的是另一条曲线——如果六次读数依次为 1.10、0.95、0.88、0.80、0.76、0.72 mg,末次衰减值仍有 13.82%,这意味着每次提取带出的量与第一次同量级,颗粒没有被有效剥离,此前所有读数都不能作为清洁度结论。
对精密轴承清洗而言,这条判据之所以格外要紧,是因为轴承的受控表面里有一批「难提取」的区域:沟道、挡边根部、保持架兜孔、密封唇内侧。这些位置恰恰是磨损与疲劳的起始点,也恰恰是最容易被提取液冲不到的地方。提取参数若只在套圈外圆上验证过,衰减曲线漂亮,但沟道里的颗粒从未被取出来——报告与实物之间就断了。
三、判据二:空白值,决定了读数还有没有意义
第二个判据针对的是「虚假读数」。提取液、容器、滤膜、环境、操作台面都会带入颗粒,这些背景构成了空白值。标准的要求是空白值不超过预期或规定清洁度值的 10%,颗粒计数维度上同样按 10% 向下取整。
这条判据有一个容易被忽略的算术后果。ISO 16232 的注释里写明:在不控温、不控湿的环境下用四位天平(0.1 mg 分辨率),可测的最小空白值是 0.3 mg。反过来推,要满足 10% 判据,零件上至少要收集到 3 mg 的残留物。
于是问题出现了:精密轴承清洗要达到的清洁度水平往往远低于这个量级。若某规格约定的残留上限是 1.2 mg,空白值上限只剩 0.12 mg,而天平本身的可测下限就是 0.3 mg —— 这套「称重法」在物理上无法通过空白判据,无论洗得多干净。此时唯一出路是改用颗粒计数:按粒径分档计数,把判据放在颗粒数量上,而不是质量上。很多「轴承清洁度报告不可信」的根源,就在这一步没有换算。
顺带一个常被忽略的量:ISO 16232 对无法预知清洁度水平的情形给出了兜底空白,每 100 mL 提取液中小于 4000 颗大于 5 μm 的颗粒、小于 500 颗大于 15 μm 的颗粒,且不得有大于 50 μm 的颗粒。这条兜底值本身就已经比不少轴承的实际残留高出几个量级,用它当空白,等于把信号淹没。
四、判据三:归一化,让不同零件之间可比
第三个判据不是标准新增的门槛,而是编码本身的要求。ISO 7544 采用组件清洁度编码(CCC),其参考单位是「1000 cm² 受控表面」。同一个绝对颗粒数,摊在不同大小的零件上,编码完全不同。
用几何近似算一遍就明白差距有多大:深沟球轴承 6205(25×52×15 mm,9 粒钢球)的受控表面约 55 cm²;6310(50×110×27 mm,8 粒钢球)约 229 cm²,相差 4.17 倍。若两者都测出 100 颗残留颗粒,归一化到 1000 cm² 后分别是约 1821 与 437 —— 同一个「100 颗」,一个已属明显超标,另一个仍在合理区间。
这也解释了为什么精密轴承清洗里,小轴承的清洁度要求更严:不是标准偏心,而是它的受控表面小,同样的颗粒数在单位面积上更密集。而按 ISO 281 的寿命模型,颗粒污染物恰恰是表面起源型失效的主因——滚动体与滚道之间的碎屑在入口区变形、穿过赫兹接触区时在配对表面留下压痕,压痕边缘的陡峭斜率把接触应力成倍抬高。标准导言里还专门区分了脆性与延性颗粒:刚玉、碳化硅这类脆性颗粒在卷入接触时碎裂成更小的碎片,铜、塑料、纺织纤维这类延性颗粒则被压扁后挤出接触区。两者的危害路径不同,靠一个总质量数无法区分。
五、ISO 7544 为什么不能拿 ISO 16232 直接套
| 维度 | ISO 16232:2018 | ISO 7544:2024 |
|---|---|---|
| 适用对象 | 道路车辆零部件与系统 | 开式/带盖轴承(填脂前)及轴承零件 |
| 限值 | 由清洁度规范(Annex H)推导 | 标准不给限值,供需双方约定 |
| 提取曲线 | 衰减试验,末次 ≤10% | 沿用同一判据,最多六次 |
| 编码单位 | 按受控表面归一 | 1000 cm² 受控表面,分 CCCa / CCCm / CCCo / CCCwof |
| 超声提取 | D.3 通用条款 | 9.4 专章,含功率密度与声源距离 |
表格最后两行是实际差异最大的地方。ISO 7544 把编码细分成四种:CCCa 为全部颗粒,CCCm 为不带纤维的金属光泽颗粒,CCCo 为不带纤维的其他颗粒,CCCwof 为不带纤维的全部颗粒。同一份数据可以同时给出四个编码,买方若只约定了一个「CCC」而没说是哪一种,验收时必然扯皮。
超声提取在 ISO 7544 里被单列成 9.4,对精密轴承清洗而言原因也不难理解:轴承是薄壁回转体,套圈壁厚常常只有几毫米,超声能量过高会带来两个副作用——空化对表面的微损伤,以及薄壁件的共振。参数不能照抄汽车件的通用条款。
六、超声提取的两个硬参数:功率密度与声源距离
ISO 7544 给了功率密度的计算式,对精密轴承清洗来说这个式子的分母值得单独讲。当试件直接放入槽内,功率密度是超声功率除以槽的装液量;当试件装在容器里再放进槽内,分母要加上容器的装液量。
| 超声功率 | 槽装液量 | 容器装液量 | 实际功率密度 |
|---|---|---|---|
| 600 W | 20 L | 0(直接入槽) | 30.0 W/L |
| 600 W | 20 L | 4 L | 25.0 W/L |
| 600 W | 20 L | 8 L | 21.4 W/L |
| 600 W | 40 L | 0 | 15.0 W/L |
| 600 W | 40 L | 6 L | 13.0 W/L |
同一台 600 W、20 L 的设备,直接入槽是 30.0 W/L;把零件装进 8 L 容器再放进去,实际功率密度降到 21.4 W/L,降幅 29%。设备面板上的数字没变,作用在零件上的强度变了。这就是「按设备铭牌写提取参数」的漏洞所在——写进报告的是 30 W/L,实际作用的是 21.4 W/L,两份报告的差异无从追溯。
第二个硬参数是声源距离。标准注明:40 kHz 时,声源与轴承的距离应大于 38 mm;35 kHz 时应大于 43 mm。这两个值并非随手给定,按水中声速 343 m/s 折算,40 kHz 的波长约 8.6 mm,38 mm 约合 4.4 个波长;35 kHz 波长约 9.8 mm,43 mm 约合 4.4 个波长。距离约束的作用是让试件处于声场的均匀区,避开换能器表面的近场强区——太近,局部空化过强,薄壁件受损且读数失真;太远,声强衰减,提取效率不足。
七、超声波清洗本身能做什么、不能做什么
把检测判据立起来之后,精密轴承清洗的工艺侧问题才成立:超声到底能去掉轴承上的哪一类残留。
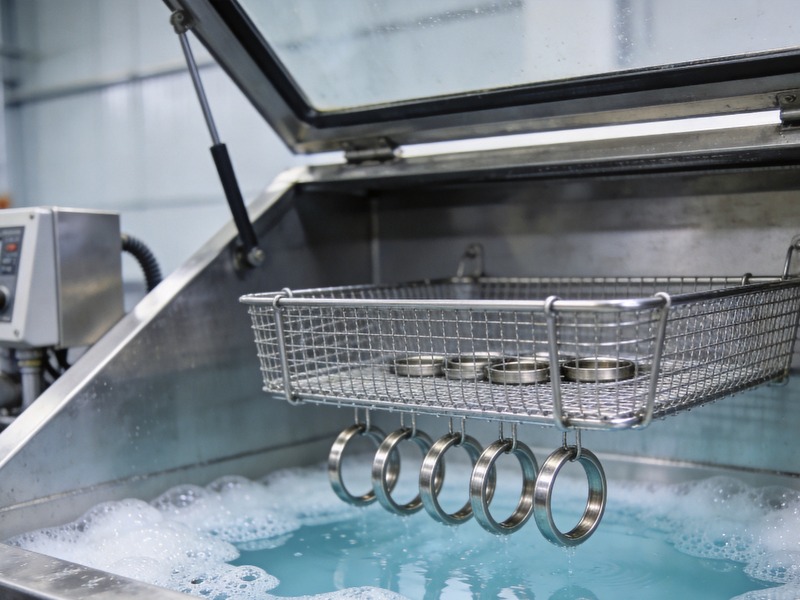
能稳定去掉的是附着型污染:研磨与抛光工序残留的油石碎屑、抛光膏、防锈油膜、包装带入的纤维与尘埃、装配环境的松散颗粒。这些污染物以「附着」形式存在于表面,空化泡在近壁面不对称溃灭时产生的微射流与冲击压强足以把它们剥离,随后由流动的清洗液带走。
不能稳定去掉的是三类。其一是嵌入型颗粒——已经压入沟道或挡边的金属碎屑,它与基体的结合不是附着而是塑性嵌合,超声的剥离力不足以取出,过度延长清洗时间只会引入空化损伤。其二是化学键合型残留——某些防锈剂、极压添加剂与金属表面形成的皂化膜或吸附层,需要化学清洗配合,而不是靠机械力。其三是封闭腔体内的残留——带盖轴承在填脂前清洗时,防尘盖内侧与密封唇之间的空间,超声能量与液流都难以充分到达。
还有一处常被漏算:超声清洗槽本身在升温。当功率密度超过约 25 至 30 W/L 后,多余声能几乎全部转为热量,槽液温度会持续爬升;而低于约 5 至 10 W/L 时,空化强度不足,超声基本只起加热作用而不产生有效空化。所以「提高功率密度」与「延长清洗时间」这两条最直觉的调参手段,在精密轴承上都有明确的反向代价。清洗液温度对残留的影响、以及温度均匀性对批量一致性的影响,可参见a这篇的计算。
对于薄壁套圈、微型轴承、带尼龙保持架的规格,空化损伤的风险高于清洗收益的临界点会更早到来。这时更合适的路线是用频率而非功率去调:高频空化泡半径更小、溃灭能量更低,对表面的冲击更温和,适合精密件。频率选择的一般逻辑可参考频率选型相关章节,而空化强度的物理基础见a。
八、把「洗干净」翻译成可验收的技术协议
回到采购场景。一份能真正用于验收的轴承清洁度条款,至少要把下面五件事写清楚,缺一项就会在争议时失去依据。
第一,方法与版本。明确写 ISO 7544:2024,并注明提取方式(压力冲洗或超声提取)与具体参数:提取液种类与体积、提取时间、超声功率与频率、试件与声源的距离。按设备铭牌数字直接填入报告a是常见错误。
第二,受控表面的范围。是全部表面,还是仅沟道与滚道?带盖轴承是否包含盖内侧?ISO 7544 对受控表面的定义是「有清洁度要求的表面」,范围不写清,提取范围就无法固定。
第三,编码种类与限值。写明用 CCCa 还是 CCCm/CCCo/CCCwof 中的哪一个,并给出每 1000 cm² 的分档限值。只写「清洁度合格」等于没有约定。
第四,空白与衰减的报告要求。要求供应商随报告提交衰减曲线(六次数据)与空白值实测结果,而不是只交一个最终数字。没有这两项,报告无法自证方法有效。
第五,异常处理与升级路径。ISO 7544 设有升级(Escalation)章节与升级策略附录,用于结果超标时的处理。技术协议里应约定超标后的复检、分析方法(如 SEM/EDX 判定颗粒性质)与责任划分。
精密轴承清洗在设备侧的对应能力,更多体现在槽体结构、过滤循环与漂洗级数,而不是「功率越大越好」。槽体材质与结构对残留的影响见a;多级漂洗与过滤的配置逻辑与航空液压件的深孔清洗有相通之处,可参考a。两则已落地的轴承清洗产线配置可参考a与a。
九、一个被忽略的变量:清洗之后到检测之间的那段路
ISO 16232 第 11 章专门写了「洁净处理」(handling components cleanly),并在 11.3 规定了「排除于检查之外——无效检查」的情形。这一章的存在本身就说明:清洗合格与检测合格之间,还隔着一段极易被污染的路。
对精密轴承清洗,这段路上的三个高风险动作是:清洗后自然晾干(空气中的尘埃沉降)、用普通无尘布擦拭(纤维带入)、以及装进未清洁的周转容器(容器残留转移)。检测报告上的颗粒,可能一粒都不是清洗工序留下的。
实务上更稳妥的顺序是:清洗后立即进入受控环境,用过滤后的气体吹干或做真空干燥,装入预先清洁并做空白验证的容器,直送实验室。这条链条上任何一环没有做空白验证,最终读数的归属就无法确定。检测环境的洁净等级要求,ISO 7544 指向 ISO 16232:2018 的 11.2.4。
还有一个时间变量:清洗后到检测之间的间隔。间隔越长,表面残留的防锈剂越可能固化、颗粒越可能因毛细作用进入微隙,提取难度上升。技术协议里约定「清洗完成后多少小时内完成提取」,比约定「多少天内出报告」更有意义。
十、结论:先验方法,再验零件
回到开头那句话:精密轴承清洗的清洁度不合格,往往不是洗得不够,而是验得不对。ISO 7544:2024 把限值留给合同、把方法写死,这个选择本身就在提示顺序——限值可以由双方谈,方法不能。
三个判据的顺序不能颠倒。衰减曲线不收敛,读数无意义;空白值过不了,读数不可信;编码不归一化,不同零件无法比较。三者都成立之后,超声波清洗的工艺窗口才是一个可以被讨论的对象:功率密度要按实际作用值算、声源距离要按频率算、清洗对象要区分附着型与嵌入型。
对采购方,最省事的做法是把检验方法的举证责任前移:要求供应商在送样阶段就提交衰减曲线与空白值,用一份方法报告筛掉不合格的检测供给,比事后争论一个孤立数字有效得多。对设备方,则是把「提取用超声」与「清洗用超声」当成两件事来设计——前者的目标是可重复地把颗粒取出来,后者的目标是稳定地把污染去掉,两者的参数取向并不相同。
轴承清洁度检测的完整判据体系、以及不同零件类型下的参数取值,可结合a一起看;设备侧的功率密度定义见a,日常维护对清洗一致性的影响见a。若需要针对具体轴承规格核算受控表面积与对应限值,可a。