

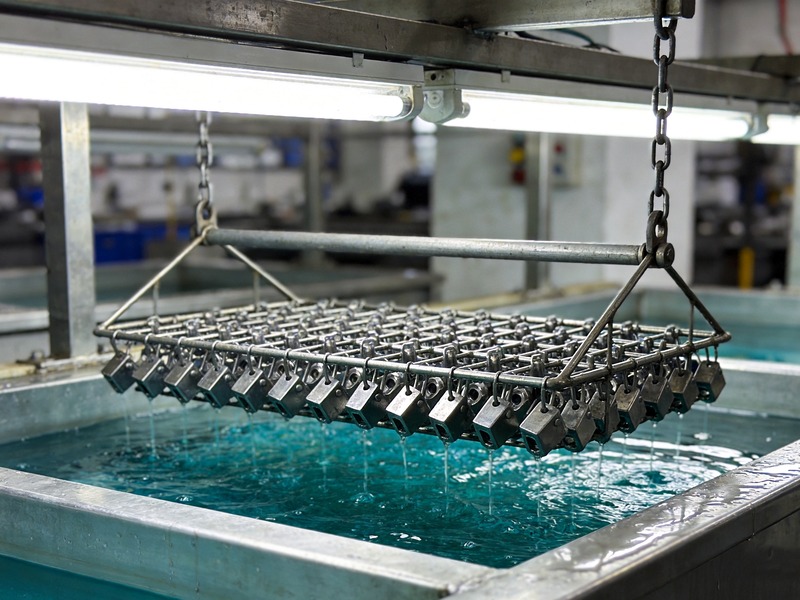

电镀前处理不是把零件洗干净就完事。它要回答的是一个更窄的问题:这个表面,镀层能不能长上去、并且长住。
ASTM B322 在范围第一条就把话说得很直:电镀对洁净度的要求高于大多数其他涂饰。请注意这句话的对比对象——不是「比脏件干净」,是比喷漆、比转化膜、比阳极氧化都更严。原因很朴素:电镀是在原子尺度上做外延式生长,中间夹一层几个分子厚的疏水膜或氧化膜,镀层照样能长出来,但结合力是假的,盐雾试验或者装配受力时才暴露。
而实际产线上最常见的误判,是把「水膜通过了」当成「可以进镀槽了」。电镀前处理至少有三个断点,每一个都有标准自己写明的边界,它们互相不覆盖。
一、电镀前处理要的不是「干净」,是「能镀上」
把三个断点摆出来看,逻辑就清楚了。
第一个断点在判定环节。水膜试验被 B322 称为「最常用」的洁净度判据,但它只回答有没有疏水膜,回答不了有没有氧化物、有没有残留碱膜。它还是个通断判定,不给数值。
第二个断点在清洗方式本身。要把附着型污物彻底剥离,最有效的手段之一是阴极电解除油;而对高强钢,氢脆标准恰恰要求避开阴极处理。洗干净和不析氢,在这类材料上是互相拉扯的。
第三个断点在下游热处理。烘烤的时间窗口有明确的起算点和截止点,而这两点在车间口语里经常被讲错,讲错一次整批零件的氢脆风险就没人兜底。
三个断点之外还有一层:锌合金压铸件这种既怕碱蚀、又多孔、又要电镀的件,会把三个断点同时踩中。下面逐条讲,最后给出可验收的拆解办法。
二、水膜试验只回答一个很窄的问题
ASTM F22 是水膜试验的方法标准,它的适用范围写得比很多人以为的窄。标准在意义与用途一节明确:这个试验不是定量的,通常只用于「合格/不合格」这种通断判定够用的场合。也就是说,水膜试验给不出「洁净度 85 分」这样的结论,它只给「能挂住水」或「挂不住水」——这一条,决定了它无法单独承担电镀前处理的合格判定。
更要紧的一条在范围里:在非常粗糙或多孔的表面,该试验的灵敏度会显著下降。这是标准原文承认的局限,不是谁的猜测。粗糙表面本身就挂不住连续水膜,孔隙里的残留也不体现在水膜形态上——件看起来是好的,实际没洗干净。凡是铸件、喷砂件、有皮纹或蚀纹的件,拿水膜当唯一判据都要打折扣。
B322 在洁净度判据一节给了操作口径:最终漂洗用清洁冷水,观察前应保证约 30 秒的排水时间;零件表面形成连续水膜通常表示洁净。同一条里还有一个常被忽略的例外——某些贵金属表面(例如金)即使洁净也可能出现水膜断裂。所以拿水膜判金面、判镀金前的状态,结论会反过来。
| 水膜试验能判的 | 水膜试验判不了的 |
| 疏水型油膜、指纹、蜡残留是否还在 | 氧化膜、钝化层、贫铬层是否存在 |
| 整体表面是否被水润湿(通断) | 残留碱膜的厚度与分布 |
| 粗判前处理是否失效 | 孔隙、盲孔、夹缝内部的残留 |
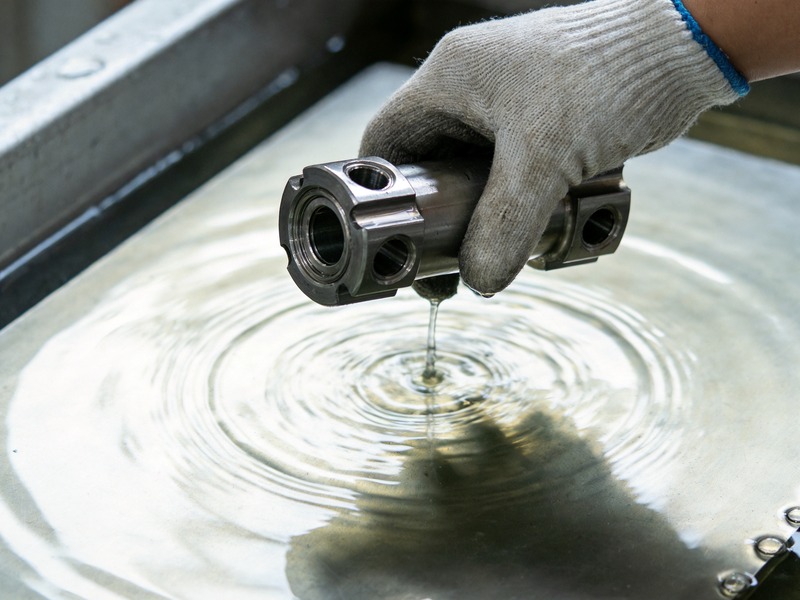
这三点串起来,就解释了那个老现象:水膜明明过了,镀出来还是起泡、脱皮。
三、水膜过了却镀不上:碱膜与氧化膜在另一条线上
B322 把电镀前处理拆成三段:第一段预清洗去掉大量污物,第二段碱性清洗,第三段最终电解除油去痕量固体和强附着杂质。三段之后,标准还安排了第四段——故障排查。这个结构本身在提示一件事:电镀前处理不是一道工序,是一条链,链上任何一环失效,后面都补不回来。
链上最容易被省掉的一环是酸浸。B322 说得清楚:在零件进镀槽之前,通常还要做一道去氧化色、去轻锈、去指纹的处理,这道处理的作用是活化金属,并同时中和碱性清洗残留的碱膜。酸浸既是活化也是中和,两个功能绑在一起。所以碱性清洗之后漂洗不到位,酸浸的酸会被残余碱消耗掉,活化不足,镀层附着力直接掉档。
漂洗水本身也是变量。B322 在漂洗一节列了三项:水的硬度、酸碱度、杂质。它给了一条很具体的现场提醒——水面浮油会导致附着力不良。这一条比任何参数表都实用:漂洗槽表面漂着一层油,前面洗得再干净,最后一遍又把油膜带回去了。漂洗水必须溢流或频繁更换,靠「看着还清」来判断是不够的。
还有一条与超声波直接相关的:B322 提到溶剂型清洗对凹槽、盲孔、穿孔、缝隙的渗透有优势,在污物位于不易接近的表面时,有时会用超声波清洗来补充。这句话的定位很重要——超声在电镀前处理这条链上是补充手段,用来解决几何可达性,不是用来替代化学清洗和电解除油的。指望提高功率密度把化学前处理整段省掉,方向就错了,功率密度的算法可以看这篇。
四、阴极电解除油:洗干净与不析氢,标准让你二选一
这是本文最想请大家留意的一条,因为它在标准里是明文,而在车间里几乎没人当回事。
电解除油分阴极和阳极两种接法。行业里的普遍认识是:阴极接法下工件是阴极,表面析出的是氢,气泡量大、剥离污物效率高;阳极接法下工件是阳极,表面析出的是氧,去污能力弱一些,但工件不吸氢。这一段属于电化学机理和工艺惯例,不是标准原文。
标准原文在这一步上给的是硬约束。ASTM B850 在要求一节写明:实际抗拉强度 ≥1000 MPa 的钢件(对应约 300 HV10kgf、303 HB 或 31 HRC),以及表面硬化件,可能需要热处理,除非图纸指定了 ER-0 级别;并且应避免涉及碱性或酸性溶液中的阴极处理的准备工作。同一节还建议,强度超过 1400 MPa(约 425 HV10kgf、401 HB 或 43 HRC)的件,应选用阴极效率高的镀液。
把这两句连起来读,结论是拧巴的:对高强钢,最有效的清洗方式正好是标准要求避开的方式。这不是操作失误,是设计层面的取舍——要么牺牲一部分去污能力换低氢风险,要么接受氢风险并用下游烘烤兜底。标准给的答案是后者:允许做,但必须配 ER 级别的烘烤。
所以采购和技术协议里那句「电解除油」是不够的。至少要写成「阳极电解除油」或者「阴极电解除油 + 按 B850 ER-x 级烘烤」。只写前半句,供应商按效率最高的做法走,风险就落在你这边。电镀前处理的这一段,是整个流程里最需要写清接法的地方。
五、烘烤的时间从「到温」起算,不是从「进炉」
B850 在热处理一节有一句定义性的话,很多人没读到:热处理的持续时间,在所有情况下都从「每个零件的整体都达到规定温度」的那一刻开始计算。不是进炉时刻,不是升温开始时刻,是到温时刻。
装炉量大、零件壁厚、料筐堆叠,都会让到温时刻显著晚于进炉时刻。按进炉时间算 8 小时,实际保温可能只有 5 小时出头——而标准要求的正是保温时长。这是我认为最容易系统性失守的一条,因为它在记录上看不出来。
第二条是截止点。B850 要求热处理尽快开始,最好在电镀后 1 小时内,且不得迟于 3 小时,并在任何研磨或其他机械操作之前进行。对镉、锡、锌及其合金,或任何要做铬酸盐处理的涂层,热处理还必须在铬酸盐处理之前完成。
这条「先烘后钝化」的顺序,标准在同一处给了理由:铬酸盐涂层在 66 °C 以上会发生结构变化,从非晶态转为晶态,不再具备自修复能力;晶化后的涂层在多数自然环境里仍有防护作用,但通不过加速腐蚀试验。换句话说,先钝化再烘烤,等于把钝化层废掉。锌件尤其要注意,因为锌件正是镀锌、钝化、再装配这条线的主力。
| ER 级别 | 适用抗拉强度 MPa | 温度 °C | 最短保温 |
| ER-9 | 1000–1100 | 190–220 | 8 h |
| ER-6 | 1201–1300 | 190–220 | 12 h |
| ER-4 | 1401–1500 | 190–220 | 16 h |
| ER-2 | 1601–1700 | 190–220 | 20 h |
| ER-14 | 表面硬化件 <1401 | 130–160 | 8 h |
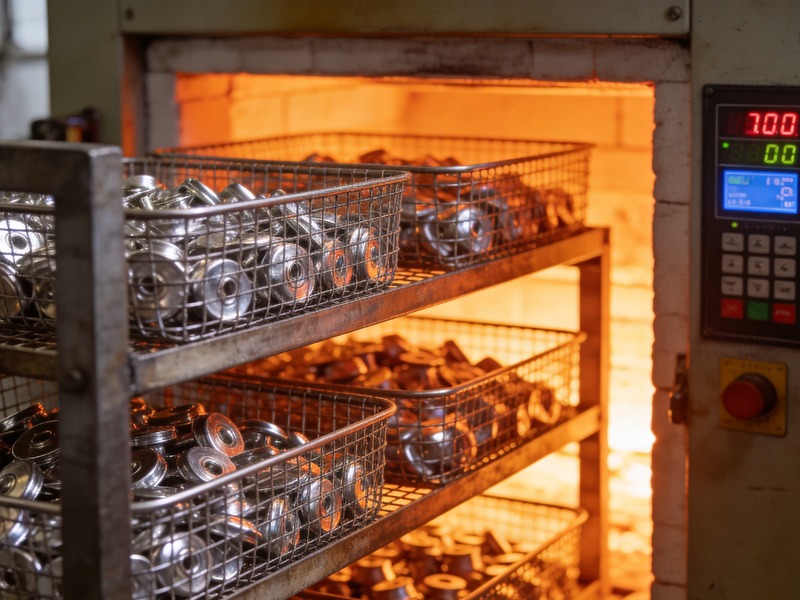
表里是 B850 Table 1 的部分等级,原文单位按标准正文的 SI 制。完整等级共十余档,还包括 440–480 °C / 最短 1 h 的工程镀铬类(ER-13)。选哪一档取决于实际抗拉强度,不是凭经验拍。B850 也提示,当图纸只给最小抗拉强度、或强度未知时,可以用实测硬度换算。
六、190–220 °C 就是 374–428 °F:单位与版本的坑
上面表里的 190–220 °C,换算成华氏度是 374–428 °F。这两个数字是同一个温度区间的两种写法,不是两个不同的工艺。搜索资料里能看到大量「应在 374–428 °F 烘烤 8–22 小时」的说法,与 B850 的 190–220 °C、8–20 h 是同一件事。
为什么单独提这件事:单位写错在这类工艺卡上是真会出事。220 °C 是 428 °F,而 220 °F 只有约 104 °C——一个能去氢,一个完全去不了氢。电镀前处理的工艺卡上只写「220 度」而不带单位,跨厂、跨设备交接时就是隐患。
版本上还有一件事值得采购知道。ASTM 已于 2026 年发布 B1031,全称是《钢的前处理与后处理热处理(去应力与烘烤)降低内部氢脆风险指南》。这份文件在意义与用途一节开篇就写明:本标准不给出任何强制性要求,它只是提供指导,强制性要求应看产品或工艺规范,或由供需双方约定。它同时还承认,不能假定烘烤一定能消除内部氢脆风险。
这两句话对写技术协议的人有直接价值。协议里写「按 ASTM B850 烘烤」,遇到较真的供应商可以合理回应:B850 是 Guide,它给的是等级选项和推荐,本身不构成强制;B1031 更是明说不含强制要求。所以烘烤这件事要在合同里落成可执行的条目——写清 ER 级别、到温起算的保温时长、进炉截止时间、以及按什么方法验证,而不是只挂一个标准号。
B850 自己在注里也留了余地:热处理不能保证完全摆脱氢退化带来的不利影响。这句注是全文最该被引用的一句,它决定了氢脆只能管风险、不能承诺零风险。
七、附着力是定性判定,孔隙率标准也各有各的适用范围
验收环节还有两个常被误用的标准。
第一个是附着力。ASTM B571 是金属镀层附着力的定性试验方法——从标题就能看出来,它做的是定性判定,不给结合强度的数值。这不是缺陷,是它的定位。如果技术要求要的是可比较的数值,那是另一套方法(拉拔类),B571 提供不了。协议里写「附着力按 B571 验收」,实际含义是「做定性判定、不许脱落」,不是「达到某个兆帕」。
第二个是孔隙率。ASTM B765 是选择孔隙率与宏观缺陷试验方法的指南,它本身不规定某一个方法;具体方法各有适用对象,例如 B799 的对象是金和钯镀层。拿 B799 去判镍层、铬层、锌层的孔隙率,方法本身就不对口。这类「标准用错对象」的问题在跨行业技术协议里很常见,也不只出现在电镀前处理上,设备层面的标准体系可以看这篇。
还有一类更容易踩的:ISO 4525 的全称是《金属镀层——塑料材料上镍加铬电镀层》。它的基材是塑料。拿它去规范锌合金压铸件的装饰铬,基材就不对——塑料件的前处理、导电化、热膨胀匹配和金属件完全是两套问题。锌合金件对应的准备类标准是另一份(B252 一类按锌合金压铸件写的准备规范),别混。
八、锌合金压铸件:三个断点同时踩中
前面讲的三条,在锌合金压铸件上会叠加,这是我认为最难做的一类件。
它怕碱蚀。B322 在金属特性一节点名:铝在碱性清洗里要小心过腐蚀,铝和锌都对点蚀敏感,锌和黄铜对失光敏感;锌压铸件的表面对清洗液攻击特别敏感,需要特殊照顾。这句话是标准原文,不是行业传说。所以碱性清洗的时间、浓度、温度对锌件都不能照搬钢件参数,槽体材质的选择也在这条线上,可以看这篇。
它多孔。压铸件表层的气孔和皮下疏松会吸液,水膜试验在这种表面还灵敏度下降。清洗液进了孔隙,后面镀前烘干不彻底,进镀槽就是带水入槽。这类件的清洗边界在另一篇里讲得更细,见压铸件清洗这篇——那边讲的是「污物去不掉」,这边讲的是「洗干净了也镀不上」,两个问题不重叠。
它常走阴极路线。锌件电镀通常要打底镀,电镀前处理的电解除油为了效率多用阴极;而锌件本身对氢敏感的程度取决于基材强度,压铸锌合金强度不高,氢脆的绝对风险没有高强钢那么尖锐,但起泡风险由孔隙和残留带来,是另一条路径。B322 还提到一个可以抄近路的做法:对某些应用(钢冲压件、抛光的锌基压铸件等),脱脂后可以直接进入弱电解清洗并随后电镀,不需要中间的碱性清洗段。能省一段的前提是前一段脱脂足够彻底——这正是超声可以发挥作用、也最容易被过度使用的位置。
钢冲压件的除油除蜡参数另有一套,见这篇;频率怎么按污物粒径和件结构选,见这篇。前置清洗的废液与回用,看废液处理。光学件镀膜前的洁净度判据是另一种口径,可对照光学镜片这篇。
九、把「洗干净」拆成四条可验收的判据
综合上面的边界,我建议把电镀前处理里这句含糊的「洗干净」拆成四条,各自配判据、各自写明局限:
| 验收项 | 判据 | 标准依据 | 必须写明的局限 |
| 疏水膜是否去除 | 最终漂洗后约 30 s 排水,观察连续水膜 | B322 §8.1 口径;F22 方法 | 不定量;粗糙多孔面灵敏度下降;金面例外 |
| 碱膜与氧化膜是否去除 | 酸浸活化后的表面状态、漂洗水质与溢流 | B322 §1.3、§6.1 | 水膜试验判不了这一项 |
| 氢脆风险是否受控 | ER 级别 + 到温起算保温 + 1 h 内优先、3 h 截止 | B850 §4.1、§6.1、Table 1 | 不能承诺零风险;铬酸盐须在烘烤之后 |
| 镀层是否合格 | 附着力定性判定;孔隙率按对口方法 | B571 定性;B765 选方法 | B571 不给数值;B799 仅适用金/钯 |
四条并列的价值在于:任意一条通过,都不能替代另外三条。产线上最常见的错,就是把第一条当成全流程通过。
十、结论:参数要从镀层要求反推
回到开头那个问题。电镀前处理的参数不是从清洗设备的能力出发定的,是从镀层的要求反推出来的:镀什么、基材强度多少、允许多少氢、钝化在烘烤前还是后、验收用定性还是数值——这五项定了,清洗段该用阳极还是阴极、要不要上超声、温度时间给到多少,才有唯一答案。
所以下单前值得先问自己三个问题:这个件的实际抗拉强度是多少,决定要不要 ER 级烘烤;镀后是否有铬酸盐钝化,决定烘烤和钝化的先后;图纸上的「附着力合格」是指定性判定还是要数值。
三个问题答不全,参数就只能猜。把牌号、强度、镀种、钝化顺序和验收口径给到我们,我们再反推电镀前处理该配哪一段清洗、要不要超声、以及烘烤窗口怎么落成可执行的条款。欢迎直接联系我们。
本文引用的 ASTM 标准条款均按公开可查的标准摘要与正文摘录转述,版本状态以 ASTM 官方页面为准;涉及具体项目的合规判定,请以合同指定的最新版本原文为准。