

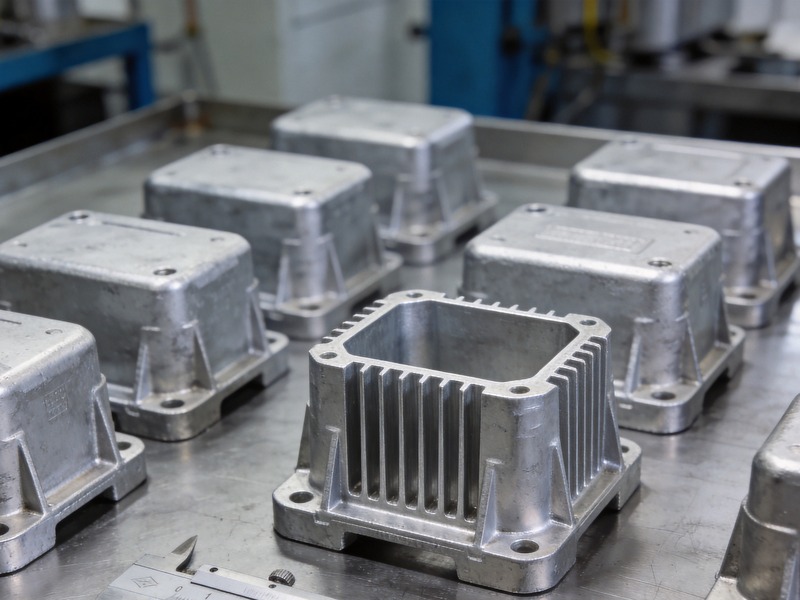

压铸件清洗最常见的失败,不是洗不干净,而是洗完之后问题更多。一件 ADC12 手机中框或者 A380 发动机支架,进清洗线之前只有表面那一层脱模剂和铝屑;出来之后,如果烘干没做到位,表层气孔里就多了清洗液和水分,等到喷粉固化或者电镀前烘烤,这些水分汽化,涂层上就出现针尖大小的鼓包。这类缺陷在压铸行业叫 outgassing,逸气。
所以压铸件清洗不是一个洗的问题,而是三个边界问题:脱模剂能不能真正软化下来、气孔会不会把液体吸进去、铸造皮该不该保住。三个边界任何一条判断错,参数表抄得再准也没有用。本文按这三条边界拆开讲,最后给出一套从下游工序反推参数的判断顺序。
一、压铸件上有两种东西,超声波只管得了一种
压铸件表面污染物至少有三类:脱模剂(水基或油基的硅氧烷、蜡、脂肪酸体系)、机加工切削液与顶针油脂、去毛刺抛丸后的粉尘与铝屑。这三类都是表面附着的,界面就在工件与污染物之间,超声波的空化微射流能在这个界面上把污染物剥离下来,这是超声波真正有效的区间。
压铸件还有另一类东西不在表面,而在皮下。高压压铸时金属以毫秒级填充模腔,湍流会把空气、汽化的脱模剂和水分一起卷进金属基体。气泡冷却后固化成气孔,多数分布在距表面一到两毫米的皮下区域,厚法兰和远离排气槽的位置最密集。
这两类东西性质完全相反。表面污染物要去除;皮下气孔不但不能去除,还要避免清洗过程把东西送进去。所以压铸件清洗的工艺设计,一半在做前一件事,另一半在做后一件事的防范。把这两件事混成一件,是绝大多数工艺卡出错的起点。
二、脱模剂不是一种油:三类体系的软化温度差 30 °C
把脱模剂当成油,是压铸件清洗参数失控的第一个原因。压铸脱模剂的有效成分有三类,物理行为完全不同。
| 体系 | 有效成分 | 软化 / 释放温度 | 对清洗的含义 |
|---|---|---|---|
| 硅氧烷型 | 聚二甲基硅氧烷及其改性物,部分带氨基或烷基改性 | 表面张力极低,常温即铺展,不需软化 | 靠表面活性剂把它从界面顶起来,不靠温度;残留直接破坏附着 |
| 蜡型 | 石蜡、聚乙烯蜡、低熔点合成蜡 | 低熔点蜡约 130–150 °F(54–66 °C);高分子聚乙烯蜡要 160–180 °F(71–82 °C) | 温度不到,蜡根本没软化,喷淋再久也是白洗 |
| 脂肪酸型 | 硬脂酸及其金属皂 | 与碱直接反应生成皂 | 碱洗有效,但皂化产物必须充分漂洗,否则残留成膜 |
这张表里最容易被忽略的是第二行。低熔点蜡 54–66 °C 就能软化,高分子聚乙烯蜡要 71–82 °C,中间差了大约 30 °C。一条按 55 °C 设定的槽,对付聚乙烯蜡体系就是彻底无效:污染物还在,只是从整片油膜变成了被冲散的蜡颗粒,看着不油了,附着力照样不过。
还有一层更隐蔽的原因:脱模剂的蜡和硅氧烷是设计来耐热的。它们必须在模腔 150–350 °C 的环境下存活才起脱模作用,所以常温清洗对它们本来就没多少威力。热量在清洗这一步是必要条件,不是可选项。水基稀释比例通常在 1:50 到 1:200,浓度对了温度不对,等于只做了润湿。
三、温度单位写错,整条工艺就废了
脱模剂清洗的温度数据在英文资料里几乎都以华氏度给出:低熔点蜡 130–150 °F,高分子聚乙烯蜡 160–180 °F,严重污染件到 170 °F。中文转述里,这几个数字经常被直接写成 130–180 °C。
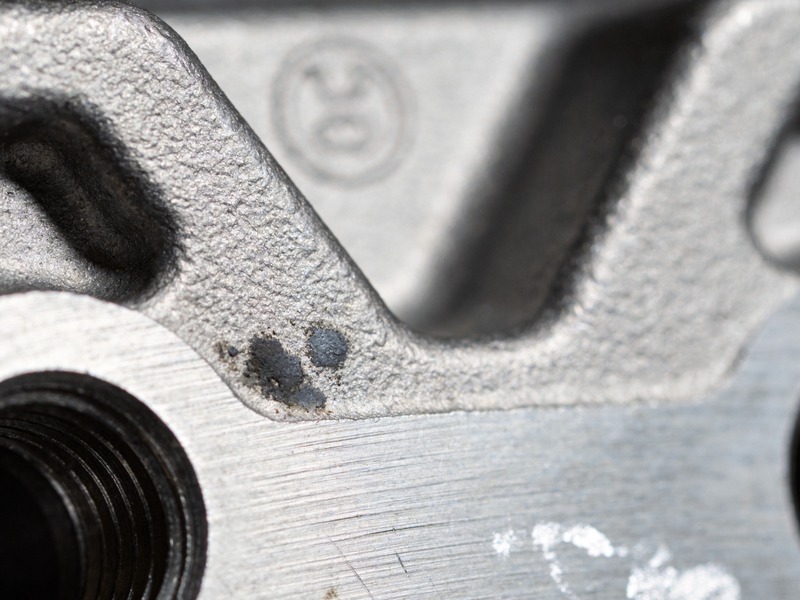
这是一个必须查单位的坑。换算一下:160 °F 等于 71.1 °C;而 160 °C 等于 320 °F。差了将近 90 °C。按 160 °C 去设定常压水基清洗槽,一是槽液在那个温度已接近沸腾、空化状态极不稳定;二是铝合金在高温强碱里会发生过腐蚀,表面生成黑色腐蚀产物,行业里叫 smut,这本身就是一个附着力失效源;三是薄壁件和精加工面受不了这种热冲击。
反方向也有把摄氏度当华氏度读的。预烘温度 220 °C 被写成 220 °F,也就是 104.4 °C,这个温度连粉末涂料的固化温度都到不了,预烘完全失效,而流程记录上却看不出问题。
判据可以很简单:凡是清洗温度落在 100–180 这个数字区间、又没写单位的中文资料,按华氏度理解基本都对;写成摄氏度的那一版,先按上面的换算核一遍,对不上就是转录错误。这条判据同样适用于预烘段的 200–230 这个区间,它指的必然是摄氏度,因为华氏 200 度连铝件的除气门槛都过不去。
四、洗得越猛渗得越深:气孔是压铸件清洗的反向风险
前面讲气孔在皮下。但压铸件清洗这个动作本身会主动把东西送进去,机理有三条。
第一,超声空化在工件表面产生的高频压力脉动,会把液体推向开口的气孔。孔隙越开放、清洗时间越长、功率密度越高,渗得越深。第二,浸泡比喷淋更容易渗,喷淋是表面冲刷,浸泡是持续静压叠加空化。第三,水基清洗液比溶剂更难收场,溶剂挥发快,水不容易从盲孔和微孔里出来。
后果出现在下游,不在清洗工位。压铸件常用的粉末喷涂固化温度 180–200 °C,比清洗槽温高出一百多度。表层气孔里的水分在这个温度下汽化膨胀,冲破尚未完全交联的涂层,留下针孔、凹坑或鼓包。针孔直径通常在 0.1–1.0 mm,凹坑可以到 1–5 mm。行业里的标准对策是预烘,也叫 bake-out:裸件先升到 220–230 °C,保温 30–60 分钟,壁厚件要 60–90 分钟,让气体在还没有涂层的时候先跑掉。
预烘有两条硬约束。温度必须高于后续涂层的固化温度,低就无效,气体那次没膨胀完,等到固化炉再膨胀。预烘后要冷却后尽快进涂装线,部分工艺直接在温热状态上粉;在潮湿空气里放久了会重新吸湿,等于白烘。
所以更合理的顺序,是把预烘放在清洗之前,或者至少保证清洗后烘干彻底。清洗段能做的,是把送进去的量压到最低,而不是靠后面的烘烤去补救。频率和功率密度怎么选,和两篇给了计算方法,但它们解决不了渗液这件事。
五、水膜法在压铸件上会失灵
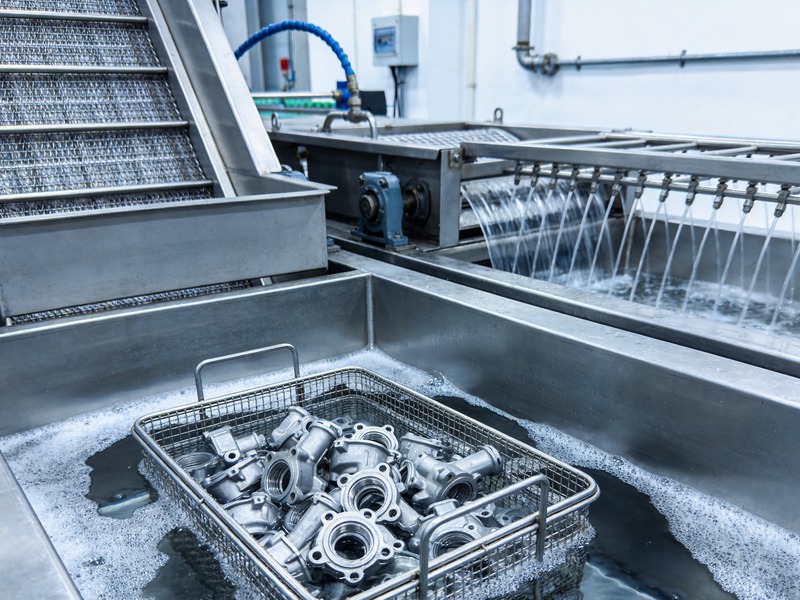
水膜破裂试验是判断金属表面有无疏水有机残留最常用的现场方法:水在洁净金属表面应形成连续膜,出现断裂或收缩成珠就说明有油或硅残留。ASTM F22-21 明确它快速、无损,可用于去除疏水污染物的过程验证。
但同一份标准的范围条款里有一句话,恰好点中压铸件:粗糙或多孔表面上,这个试验的灵敏度会显著下降。原文的表述是 on very rough or porous surfaces, the sensitivity of the test may be significantly decreased。
压铸件正是这种表面:铸造皮有模腔留下的纹理,喷砂或抛丸之后有 anchor profile,皮下还有开口气孔。水在这些地方会被孔隙吸进去,看起来像连续膜,实际上残留还在。这意味着直接在压铸产品件上做水膜试验,很可能给出假通过。
可行的做法只有两个。用与产品同材质、同表面处理状态的致密试片做,试片必须无孔;不要只看膜断没断,同时用溶剂擦拭加接触角或红外验证。对嵌进表面的硅氧烷残留,水膜法还有一层局限:硅油的表面能极低,微量就能让水成珠,但一旦被表面活性剂暂时润湿,水膜又连起来了,而硅其实还在。这是水膜法判硅残留不可靠的根本原因,也是压铸件清洗验收最容易自欺的一步。
六、铸造皮:洗不掉也不能磨掉,但也不是都能留
压铸件最外层是激冷形成的细晶致密层,通常叫铸造皮,casting skin。它厚度只有零点几毫米,却是压铸件气密性和表面强度的主要载体:气孔密度从表面往内快速上升,皮层就是那道门槛。
于是产生了压铸件清洗里最根本的一对张力。要让涂层附着,表面需要 anchor profile,脱模剂必须去除干净,原始铸造面太光滑附着力不够;要保住气密性和强度,皮层不能被打掉,一旦磨穿就露出下面的多孔区。这两个要求对同一个件的不同用途,指向完全相反的工艺。
| 下游要求 | 表面处理路线 | 关键约束 |
|---|---|---|
| 涂装 / 粉末喷涂 | 抛丸或喷砂造 profile,化学清洗,预烘 | 细砂、40–60 PSI;不能用钢丸,钢丸会把碳钢残渣嵌进表面,成为涂层下的腐蚀源;profile 深 1.5 mil 就至少需要 3.5 mil 干膜才盖得住 |
| 气密 / 承压件 | 只做化学清洗,抛丸受限 | 皮层必须保住;气孔用真空浸渗填封,浸渗要写成合同条款并配压力试验 |
| 电镀(锌合金为主) | 化学清洗加活化 | 氢气会钻进孔隙,电镀后起泡;氢脆风险甩不开 |
一张工艺卡想同时满足磨得够和磨得少,是不可能的事。选哪条必须在图纸阶段定,而不是在清洗线调参数的时候猜。
还有一条常被忽略:抛丸本身也是脱模剂残留的翻面过程。表面磨掉一层,埋得更深的脱模剂被新露出来,所以抛丸之后必须有化学清洗段,不能拿抛丸当清洗。行业里那些进厂检验合格、用几个月才剥落的涂层,多数是抛丸后省了清洗,或者用了磨损的抛丸介质。冲压件的除油除蜡逻辑与此不同,那类表面没有孔隙,可以按的思路走;深孔与盲孔件的渗液风险另有一套算法,见。
七、铝的碱蚀上限:洗久了会发黑
压铸铝合金在碱洗里有明确的上限。常用合金的硅和铜含量都很高,这两个元素决定了清洗窗口有多窄。
| 合金 | 硅 | 铜 | 所属标准 |
|---|---|---|---|
| A380 | 7.5–9.5% | 3.0–4.0% | ASTM B85 |
| ADC12 | 9.6–12.0% | 1.5–3.5% | JIS H 5302 |
| A360 | 9.0–10.0% | ≤ 0.6% | ASTM B85 |
铝是两性金属,强碱会侵蚀铝基体本身。温度和浓度控制不当,表面就会形成过腐蚀层,发黑、发灰、粉化的 smut。行业资料对这条的描述很直接:必须控制温度和化学品浓度以避免过度蚀刻,尤其对铝合金,而这种蚀刻产物会直接造成附着力问题。
所以多泡一会儿更干净这句话,用在压铸铝件上是错的。铝的清洗窗口比钢窄得多:温度上限更低、碱浓度上限更低、时间上限更短。判断方式不是看洗完亮不亮,而是看洗完的试片做划格试验还过不过。
铜含量在这里有直接的工艺含义。A380 的铜 3.0–4.0%,比 ADC12 高一截,裸件在盐雾、海洋和户外环境下本来就不合适,NADCA 的说法是除非做涂层。这就解释了一个现象:A380 件的压铸件清洗,往往不是洗干净就交付,而是洗干净、马上涂装。
八、阳极氧化这条路在压铸件上基本不成立
采购里还有一个高频误判:图纸写表面阳极氧化,供应商照着做,出来是灰的、花的、或者局部不上色。
原因在成分。压铸铝合金的硅含量高,7.5% 到 12%,硅不参与阳极氧化成膜,会打断氧化层的连续性;铜含量高,A380 到 4.0%,会让氧化膜发灰发暗。NADCA 对 A380、383 和 A360 三种合金的阳极氧化外观评分只给到 3 分(5 分制)。
结论是:压铸件要做装饰性外观,只有粉末喷涂、液体涂装、电泳或电镀这几条路线,不能指望阳极氧化。这条结论反过来约束清洗——既然绝大多数压铸件最终走涂层,清洗段的核心目标就不是表面光亮,而是脱模剂残留为零、无 smut、无过深孔隙注液。这三条才是涂层能不能过划格试验的决定因素。
换句话说,最终涂层决定了清洗标准,而不是清洗标准决定最终涂层。压铸件清洗的验收指标,必须从涂装线的固化温度、膜厚要求和前处理顺序倒推出来。
九、把洗干净拆成三份可测的验收
洗干净了不是一个可验收的表述。压铸件清洗至少要拆成三份,每份都有对应的方法。
第一份,表面脱模剂与有机残留。判据是水膜破裂试验,ASTM F22-21,但必须按第五条所述在致密试片上做,产品件直接做会假通过。残余的定量侧写可以用溶剂擦拭后的红外光谱判断是不是硅氧烷。
第二份,涂层附着力。判据是划格试验 ISO 2409:2020,六级分类 0 到 5,0 级为切口边缘完全光滑、无方格脱落。要注意这份标准的范围条款写得很清楚:这个试验评定的是涂层抗分离的能力,本身不是测量附着力的手段,需要定量附着力时应改用 ISO 4624 拉拔法。把划格结果当成附着力 MPa 是概念错位。另外它不适用于总膜厚超过 250 µm 的涂层,也不适用于纹理表面,厚膜粉末涂层要换方法。
第三份,气孔注液与烘干。这一项没有通行的单一判据。可行的验证方式是对比清洗前后与烘干后的称重,或对一批件做破坏性剖切加涂层试制。工程上更常用间接验证:按实际工艺做小批试涂装,看有没有针孔或鼓包。预烘段的温度记录要能证明峰值高于涂层固化温度,这是最容易被审掉的一条。
三份都写进技术协议,压铸件清洗才算可验收。只写表面清洁无油污,等于什么都没约定。设备侧的选择题,给了通用配置逻辑,槽体材质和碱液腐蚀的对应关系见,含脱模剂的清洗废液怎么处理见,标准体系怎么套用在里讲。
十、结论:参数要从下一道工序反推
压铸件清洗的参数不是一套通用值,而是从下游工序反推出来的结果。顺序应该是这样。
第一步,先定这个件下一步做什么:涂装、承压密封,还是电镀。这三条路对皮层和孔隙的要求互斥,定不下来就没法定清洗。第二步,再定脱模剂体系,问供应商用的是硅氧烷型、蜡型还是脂肪酸型,蜡型还要问是不是高分子聚乙烯蜡,这决定清洗温度下限。第三步,定温度与时间,按软化温度加余量,同时守住铝的碱蚀上限,单位一律写清 °C 或 °F。第四步,定浸泡还是喷淋,有开口气孔和盲孔的件优先喷淋加短时超声,不要长时浸泡。第五步,定烘干与预烘,要涂装的件预烘温度高于固化温度,保温按最厚壁算,烘干后限时进线。
这五步里,前两步是判断,后三步才是设备参数。设备选型放在最后,而不是最先。频率、功率密度这些通用参数可以按已有方法算,但它们解决不了脱模剂的软化温度和气孔注液这两件事,那两件事只能靠工艺顺序和温度窗口解决。
一句话收口:压铸件清洗做不好,八成不是设备不够强,而是工艺卡把洗掉表面东西和别把东西洗进去当成了同一件事。这两件事的解法方向相反,写在同一段参数里,参数就一定会自相矛盾。
需要针对具体合金牌号、脱模剂类型和下游涂层做一份可验收的清洗段技术协议,可以按直接联系我们,把牌号、脱模剂体系、固化温度和膜厚要求给到,我们再给对应的温度窗口和验收判据。