


钣金件激光切割后清洗:氧化皮与熔渣超声波去除的边界与判据
钣金件激光切割后清洗这件事,采购方和技术协议里最常见的写法是「切割后清洗去熔渣、去氧化皮,超声波」。这句话把三件事压在了一个动词上:熔渣要去、氧化皮要去、用超声波去。前两件在本站已发文章里从没展开过,第三件恰恰是最容易被想当然的一环——因为超声波对附着物有效,对已经和基体冶金结合的那一层,效果完全不同。
更麻烦的是判据。多数图纸只写「切口平整、无挂渣」,供应商按这个验收,采购按这个收货,双方都以为有据可依。实际上 ISO 9013 这套热切割质量分级标准,在自己的测量条件里就要求切面必须是无氧化物的,也明确把氧化物残留和熔渣排除在质量数值之外。也就是说,它没法给熔渣评级——干净切面是评级的前提,不是评级的产出。把先后关系搞反,激光切割后清洗这道工序做着,验收却永远对不上。
下面按「渣是什么、标准能管什么、哪一层拿得下来、哪一层必须换手段、怎么验」五段拆开,每一段都落到可写进技术协议的条款和数字上。
一、熔渣与氧化皮不是同一种东西,激光切割后清洗的手段也不同
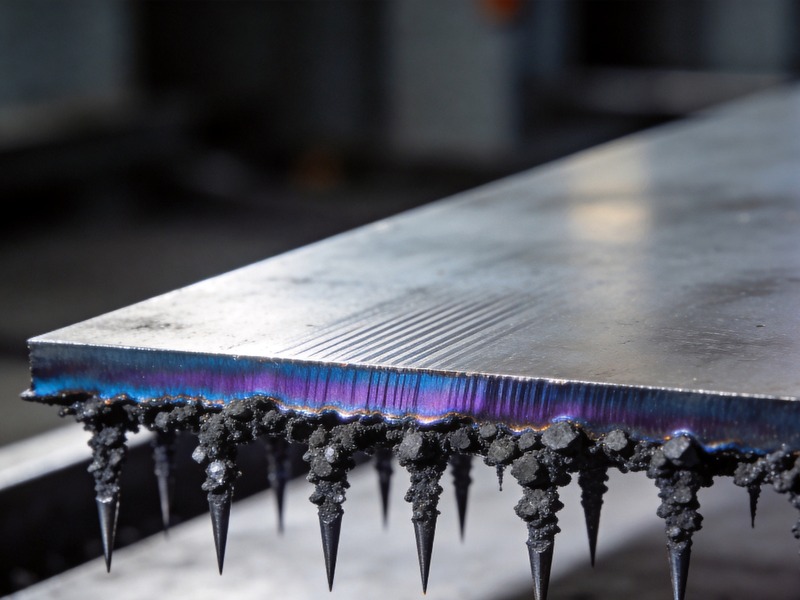
热切割在切缝下缘留下的附着物,ISO 9013:2017 第 3.10 条给出的术语是 burr(dross),定义写得很直白:金属残渣粘附在切口下部,并注明热切割过程中产生的、与氧化物或熔融钢喷射物一起滴落并在工件下边缘凝固的少量飞边。这个定义里有两个关键词,一是粘附,二是熔融后凝固。
从现场形态看,这层东西至少分两类,处理难度差一个量级。一类是疏松的、粉状或薄片状的附着物,用戴手套的手就能抹掉,刮刀一推就散;另一类是硬渣,呈实心焊珠或尖刺状,与基体之间是冶金结合而非表面附着,必须先破坏这层结合才能去除。前一类属于「污物」范畴,后一类属于「材料多出来的一块」。把两类混在一个工艺里讨论,就会得出「超声波能洗掉熔渣」这种一半对一半错的结论,也正因如此,激光切割后清洗这四个字才经常被误读。
氧化皮则是另一码事。它不是在切缝边缘堆出来的多余物,而是切割过程中切口表层金属被氧化、回火后形成的变色层与氧化层,附着在切面上,与基体是连续过渡的。氧气助熔切割碳钢时,铁与氧的放热反应贡献了相当比例的切割热量,代价就是切口带一层明显氧化层;氮气切割不锈钢时没有这层化学反应,切面银亮无氧化,但熔融金属黏度高、排出更困难,硬渣反而更容易出。这就是同一台设备换气体之后,「看着干净」和「挂渣严重」同时出现的物理原因。
二、ISO 9013 管不了熔渣,这一条决定了激光切割后清洗怎么验收
这是本文最需要纠正的一处认知。ISO 9013:2017《热切割 热切割分类 几何产品规范和质量公差》适用范围写明适用于 3 mm 至 300 mm 的火焰切割、0.5 mm 至 150 mm 的等离子切割、0.5 mm 至 32 mm 的激光切割。它的质量特征值只有两个:垂直度或角度公差 u,以及轮廓平均高度 Rz5。拖拽量 n、上缘熔化 r、下缘可能出现的熔渣或熔滴,被列为「可以附加使用」的特征值,不是必检项。
真正卡死的是第 7.2.1 条。这一条明确:孤立缺陷,诸如凹坑、切割起点处下缘不可避免形成的熔滴、以及切面上的氧化物残留,在定义本标准的质量数值时未被考虑在内。同一标准的第 6.2.1 条又规定,测量应在经过刷拭、无氧化物的切面上进行,且测量区域不含缺陷。两条合起来,标准把「有渣、有氧化皮」的切面直接排除在评级对象之外。
对采购的含义是:如果图纸写「按 ISO 9013 验收」,供应商交来一批挂硬渣的件,严格按标准这条路是走不通的——不是判它不合格,而是这批件根本不在标准的评级范围里。所以技术协议必须把两件事分开写:切面质量按 ISO 9013 分级,边缘状态和清洁度另立条款。把后者塞进前者,就会出现「都说不合格,但谁也拿不出条款」的僵局。这也是激光切割后清洗最难谈的一处。
边缘状态那一条的落点在 ISO 13715:2017《技术产品文件 未定义形状的边缘 表示与尺寸标注》。这版是第 3 版,2017 年 3 月发布,2024 年 10 月复审确认继续有效,它替代的 2000 年版已作废。这一版相比旧版删掉了「锐边」定义,也删掉了原附录 B「推荐边缘尺寸」,意味着不再给一套默认的边缘数值——边缘必须由图纸明确标注。图纸没标,按未定义边缘处理,件按切割后原样交付就是合规的。想要求去渣去毛刺,得写上去,不能指望默认。
三、超声波能拿下的那一层:附着型颗粒、切割粉尘与工艺油污
先说确实有效的部分,避免把边界讲成「超声波没用」。切割过程本身会产生大量微米级粉尘和飞散颗粒,它们落在板面、落进切缝、粘在切口附近,属于表面附着而非冶金结合。这类颗粒的清除靠空化:气泡在声压负相长大、在正相塌陷,塌陷瞬间产生微射流和局部冲击波,把颗粒从表面剥离。这个机理在空化效应原理一文里有完整展开。频率选得越低,气泡越大、塌陷能量越强,剥离力也越大;频率越高,气泡越小、能量越温和,越适合怕损伤的场合。
落在板面的切割粉尘和工艺辅料残留,是一套标准的水基清洗工况。五金冲压件除油除蜡里给出的参数思路可以复用:温度、浓度、时间三者的组合决定附着物软化与乳化的速度,超声只负责把已经软化的东西剥离带走。切割件上常见的还有防锈油、贴膜残胶、记号笔痕迹,都归这一类。这也是激光切割后清洗里唯一真正靠超声解决的部分。
要注意板件形态带来的实际约束。钣金件多为薄板,片与片之间如果叠放紧贴,超声能量进不到贴合面,等于没洗。正确装夹是单层平铺或立式插架,让每个面都接触液体;薄板还容易因空化冲击产生振颤,靠得太近会互相碰撞划伤。这些不是选型参数能解决的,是上料方式决定的,采购时要把料筐形式和装夹方式一并写进协议。
四、拿不下的那一层:硬渣与氧化皮必须换手段
这一段是核心结论,也是最容易被销售话术绕过去的地方。
硬渣是熔融金属在切口下缘凝固形成的,与基体之间是金属键连接。空化微射流作用在表面附着物上有效,作用在一整块与母材连成一体的金属上,只能把它的表面打毛。指望超声槽把硬渣「洗掉」,物理上不成立。要除硬渣,路径只有三条:机械切除(打磨、去毛刺、砂带)、热切割二次修整、或者在切割工序本身把渣消灭掉——调到正确气压、速度、焦点与喷嘴,让熔融物在离开切缝前被完全吹出。最后这条治本,前面两条补救。
氧化皮的处理比硬渣更依赖化学。这里有一份很关键的对照,来自不锈钢钝化标准 ASTM A967/A967M。现行版是 -25 版,2025 年 1 月 24 日发布,归 ASTM A01.14 管,共 10 页。它在第 3.1.1.1 条定义钝化时写得很干脆:钝化是用温和氧化剂(如硝酸溶液)对不锈钢进行化学处理,目的是去除游离铁或其他异物,但一般不能有效去除不锈钢上的热氧化色或氧化皮。紧接着第 3.1.1.4 条把能去热氧化色和氧化皮的化学处理单列为 pickling(酸洗),并说明酸洗比钝化激进得多,酸洗后的表面已无氧化皮、无游离铁、无异物,也不再需要单独钝化。
这条定义的价值在于它把一个常见误解钉死了:来料带氧化色的件,做一遍钝化不等于去掉了氧化色。钝化解决的是游离铁污染和钝化膜重建,不解决热氧化层。要动氧化层,只有酸洗(第 3.1.1.4 条)或电化学处理(第 3.1.1.5 条,含电酸洗与电抛光)这两类激进路线。所以激光切割后清洗如果目标包含去氧化皮,工艺链里必须有酸洗或机械去除这一环,超声只能作为前后的辅助,不能顶替。
顺带一个容易踩的坑:不锈钢件用碳钢砂轮打磨去渣,会把游离铁嵌进表面,成为后续点蚀的起点。这条在 ASTM A967 的术语里也有对应——游离铁包括但不限于铁污染、铁工具痕、酸洗液残留铁盐、铁粉尘、嵌入铁以及氧化铁。所以不锈钢件去渣要么用专用磨具与磨料,要么去渣后补一道酸洗或钝化把游离铁清掉,顺序不能反。
五、把「u、Rz5」和「有无渣」拆成两份验收
既然标准管不了渣,验收条款就得自己造。可行的写法是把切面质量与边缘、清洁状态分成两张表,各自有独立判据。
| 验收项 | 判据来源 | 怎么判 | 责任方 |
|---|---|---|---|
| 垂直度或角度公差 u | ISO 9013:2017 表4,分 1–5 档 | 在刷拭、无氧化物的切面上测,按厚度套公式 | 切割工序 |
| 轮廓平均高度 Rz5 | ISO 9013:2017 表5,分 1–4 档 | 距起割点 15 mm 处、最大粗糙度点测 | 切割工序 |
| 边缘状态(有无硬渣、是否去毛刺) | ISO 13715:2017,图纸须明确标注 | 图纸未标即按原样交付;要控就写进图纸 | 图纸与技术协议 |
| 氧化层是否允许存在 | 技术协议单列,参考 ASTM A967 对钝化与酸洗的界定 | 明确「允许氧化色」还是「须酸洗至无氧化皮」 | 技术协议 |
| 表面颗粒与油污残留 | 技术协议自定(清洁度、擦拭法、水膜法) | 清洗后目视、白布擦拭、水膜连续三项 | 清洗工序 |
这张表的意义不在于条款多,而在于把责任切开:u 和 Rz5 是切割工序的能力问题,边缘状态是图纸定义问题,氧化层是有无化学处理的问题,颗粒油污才是激光切割后清洗要担的问题。四件事压在一个「清洗合格」上,出问题时谁也说不清该找谁。
档位怎么套要说清。表4 的 u 分五档,公式分别是 0,05+0,003a、0,15+0,007a、0,4+0,01a、0,8+0,02a、1,2+0,035a(单位 mm,a 为切割厚度)。这里要注意一个流传很广的错误:不少二手资料只列四档,把第 5 档漏掉。官方文本是五档,拿二手表格去写协议,厚度一上去就会算错。以 10 mm 板实算,1 档 0,080 mm、3 档 0,500 mm、5 档 1,550 mm;同样厚度选错档位,限值差近 20 倍。Rz5 侧是四档,公式 10+0,6a、40+0,8a、70+1,2a、110+1,8a(单位 µm),10 mm 板对应 16,0、48,0、82,0、128,0 µm。
还有一处细节影响测量本身。第 6.2.2.3 条要求 u 的评定区域从切面上下边缘各缩进一个 Δa,Δa 按表3 随厚度取值(≤3 mm 取 0,1a;>3 至 6 mm 取 0,3 mm;>6 至 10 mm 取 0,6 mm;>10 至 20 mm 取 1 mm;>20 至 40 mm 取 1,5 mm;再往上依次 2、3、5、8、10 mm),原因是上缘熔化会干扰轮廓。同一条还规定 Rz5 在距起割点 15 mm 处、最大粗糙度点测;厚度小于 2 mm 时,Rz5 改在上缘下方二分之一切割厚度处测,而 u 的测量方法须另行商定。起割区与收刀区一律排除在测量之外。这几条不写进协议,双方测出来的数根本没法比。
没有指定测点数时,第 6.2.2.2 条给的默认值是:u 每米切缝测两次、每次三个点、点距 20 mm;Rz5 每米切缝测一次。这条默认值对薄板短切缝其实偏严,长切缝反而偏松,按件的重要性调整是合理的,但要在协议里写明调整后的方案。
六、设备配置落到具体档位,别停在「超声波」三个字
钣金件的清洗工况有几个特点决定配置:件大、壁薄、批量、形状多是二维展开,切缝和内孔多。据此有几条落点。
频率侧。切割粉尘和油污属于常规附着物,28 kHz 至 40 kHz 的常规频段足够;若件上有精密配合面或已加工艺面,掺一个 68 kHz 以上的高频槽做末道更稳妥。取舍逻辑在频率怎么选一文里有完整对照表。高功率低频槽对薄板的振颤风险更大,需要在料筐与槽底之间留出足够距离。
槽体侧。钣金清洗多用弱碱性水基清洗剂,304 槽体是常规选择;如果工艺里带酸洗段或用了含氯介质,槽体和换热件就要按 316L 甚至钛材考虑,取舍见槽体材质选择。这一点在激光切割后清洗里格外要留意:如果同一产线既要超声除油又要酸洗去氧化皮,酸洗槽与超声槽不能共用同一套材质标准。
工序顺序侧。合理顺序是先除硬渣(机械或工艺端解决),再超声除油除尘,然后按需酸洗去氧化皮,最后漂洗钝化与干燥。反过来先洗后去渣,等于把已经洗净的件再弄脏一遍;先酸洗后去渣,硬渣会在酸洗液里形成局部滞留,还额外消耗酸液。航空液压件精密清洗里的多槽串联思路可以借鉴,只是那篇处理的是深孔,这里处理的是平面与切缝。
干燥侧。钣金薄板面积大、切缝存水,靠压缩空气吹不干净。水膜残留在后续涂装或焊接工序里会直接变成缺陷,需要烘干段或真空干燥。干燥不是可选项,是工艺链的一环。
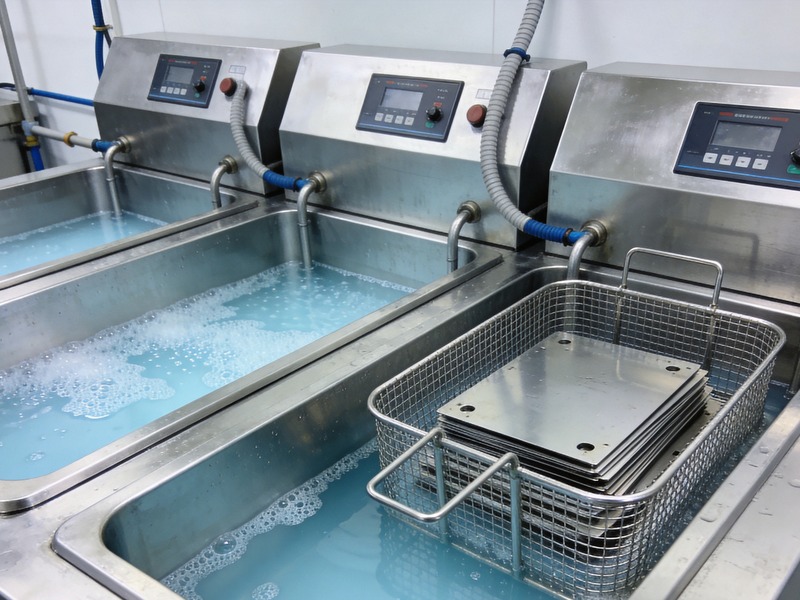
上图三段槽体对应的是「除油—漂洗—漂洗」这类常规组合;如果工艺里含酸洗段,槽体材质与排风要按酸洗工况另算,不能直接照搬。
七、三张常见的错误工艺卡,以及为什么错
把前面几条反过来看,最容易出现的错误工艺卡有三张。
第一张:切割—超声清洗—入库,指望超声同时解决渣和氧化皮。错在把两类结合状态完全不同的东西当成一类附着物。超声对附着型颗粒有效,对冶金结合的硬渣无效,对连续过渡的氧化层也无效。这张卡也是激光切割后清洗被误解的典型形态。
第二张:切割—酸洗—超声清洗,顺序看着没问题,但把硬渣留给了酸洗。硬渣在酸洗槽里不会被溶解,只会被泡松一点,然后带着酸液进入超声槽,把酸带进下一道并加速槽液老化。正确顺序是先机械去渣再酸洗。超声波清洗废液处理里讲过,混入酸液会让水基清洗槽的 pH 与 COD 双双恶化,回用系统的膜组件寿命直接受影响。
第三张:图纸只写「切口平整、无挂渣、按 ISO 9013」。三处都错:ISO 9013 管不了渣;「平整」不是该标准的特征值;「无挂渣」没有量化判据,验收时只能靠目视吵架。可执行的写法应该是「切面质量按 ISO 9013 标注」,边缘状态按 ISO 13715 标注具体符号与尺寸,氧化层允许与否单列一条。
标注怎么写,标准第 9 条给了格式:依次为「Thermal cut」、标准号 ISO 9013:2017、u 的档位号(1–5)、Rz5 的档位号(1–4)、尺寸极限偏差的等级号(1–2)。例如 Thermal cut ISO 9013-312:2017 表示 u 取 3 档、Rz5 取 1 档、尺寸等级 2。这个写法比「切口平整」精确得多,供应商也无法含糊。国内设备类标准与这类几何标准的层级关系,可对照中国超声波清洗设备标准体系解读。
八、验收动作清单:六步走完,减少返工
把验收落成可执行动作,按顺序有六步。
第一步查图纸。看有没有 ISO 9013 标注串、有没有 ISO 13715 边缘符号、有没有氧化层允许与否的条款。三样缺一样,就先补协议再谈质量。
第二步查切面。按表4 与表5 套公式算出本厚度下的 u 与 Rz5 限值,注意 u 是五档不是四档。测量前确认切面已刷拭去氧化物,否则测出来的数不成立——这是标准的强制条件,不是建议。
第三步查边缘。沿切缝下缘看有无硬渣、有无尖刺。有则判为需后处理件,进入去渣流程;无则按边缘状态条款判定。务必用放大镜或带光源检查,肉眼在深色件上容易漏。
第四步查激光切割后清洗的效果。目视、白布擦拭、水膜连续三项,任何一项不过就重洗。水膜法对钣金件特别适用,因为板面大、观察容易,水膜断开的位置就是油污残留处。
第五步查残留物类型。发现切面有暗色层时,先分清是氧化层、油膜还是酸洗残渣,处理手段完全不同。分不清就做一次擦拭对比:能擦掉的是附着物,擦不掉的是氧化层。
第六步留样与记录。每批留一件带切缝的样件,记录切割参数(气体种类、气压、速度、焦点、喷嘴)与清洗参数,出问题才有回溯依据。批量件上这一条尤其重要,因为渣的形态变化往往先于尺寸超差出现。
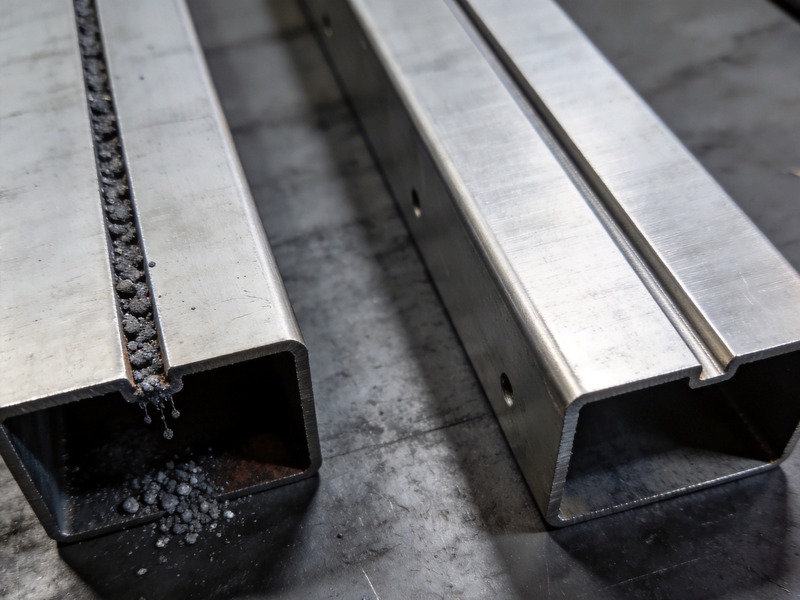
上图两件是同参数切割后的对比:左侧切缝内与下缘积着颗粒状硬渣,右侧切面均匀银灰、边缘干净。这类对比样最适合作为来料验收的实物基准,比文字描述直观。
九、给采购方的判断顺序:先问渣,再问标准,最后问设备
采购最容易在顺序上吃亏:先比设备报价,再倒推工艺,最后才发现来料的渣根本不在设备能力范围内。
合理的顺序是倒过来的。先确认来料状态:切割用什么气体、板厚多少、切缝长度多少、渣是疏松还是硬渣。气体决定氧化层的有无,板厚决定 u 与 Rz5 的限值,渣的类型决定要不要配机械去渣。这三项问清楚,设备需求的范围就定了大半。
再确认验收口径:图纸到底按什么标注。如果图纸只写「无挂渣」,正确做法是先把它改成可执行条款,而不是把这句话翻译成设备参数。这一步不做,后面所有投入都可能用错方向。
最后才是设备配置:频率、功率密度、槽数与干燥方式。工业超声波清洗机选购全指南给出的选型框架可以直接套用,只是要把「去渣」这一项单独排除在设备能力之外。功率密度按 W/L 算,薄板件要留意振颤,这部分在功率密度计算里已经讲透。
再补一句成本视角。硬渣的去除成本主要在机械工序与人工,不在清洗槽;氧化皮的成本主要在酸洗与环保处理,也不在清洗槽。把这两项算进清洗设备预算,会得出「超声波很贵」的错误结论;反过来,用清洗设备的预算去覆盖去渣和酸洗,得到的一定是一套做不到的工艺。
十、结论:把激光切割后清洗写成三段,而不是一个动词
回到开头那句话。那个写法之所以危险,是因为它把三个不同性质的任务合并成一个动词,然后交给一台设备。可行的写法是三段:
第一段去渣,手段是机械或切割工艺本身,判据是边缘状态按 ISO 13715 标注;第二段清洗,手段是水基超声,判据是颗粒与油污残留的清洁度条款;第三段去氧化皮,按需选择,手段是酸洗或电化学处理,判据是氧化层允许与否的条款。三段各自有判据、各自有责任方,才不会出现「都说不合格但拿不出条款」的局面。
按这个写法,激光切割后清洗才是一个可交付、可验收、可追责的工序组合,而不是一句听起来合理的工艺口号。至于 u 和 Rz5 这两个几何量,它们属于切割工序本身,清洗改不了它们——这一点先认清,后面的讨论才有意义。
淼森洁在钣金与冲压件的除油除尘段可以按件给出槽体尺寸、频率组合与料筐形式的配置建议;硬渣与氧化皮这两段,我们会明确告诉你不在超声能力范围内、需要配什么工序,而不是含糊承诺「能洗干净」。具体工况可以带上板厚、气体种类与切缝长度来聊,我们按件出方案。
如果你的钣金件正在纠结「渣要不要先去掉、氧化皮算不算缺陷」,可以把图纸标注和来料状态发过来,我们按工序段落逐项对照,给出能写进技术协议的表述。联系页:联系我们。