


超声波清洗设备换能器衰减机理与寿命预测
换能器是超声波清洗设备里唯一把电能转化为机械振动的部件,也是整机最贵、最难换的易损件。它的选型逻辑(压电陶瓷与磁致伸缩两条技术路线)与寿命逻辑并不相同,前者看标称参数,后者看工况。多数用户对它的认知停留在”坏了就换”,实际上一只换能器从投用到彻底失效,中间隔着数千小时的渐进衰减期——输出变弱、清洗时间变长、发生器频繁失锁,这些现象在陶瓷片真正开裂之前就已经出现。
搞清楚换能器衰减机理,价值不在于延长几个月寿命,而在于把”突然停线”变成”计划更换”。本文按失效路径拆解四类衰减机理,给出五项可现场测量的判定指标,并说明如何用加速老化试验与威布尔分布外推剩余寿命。
一、衰减不是突发故障:四个阶段的性能曲线
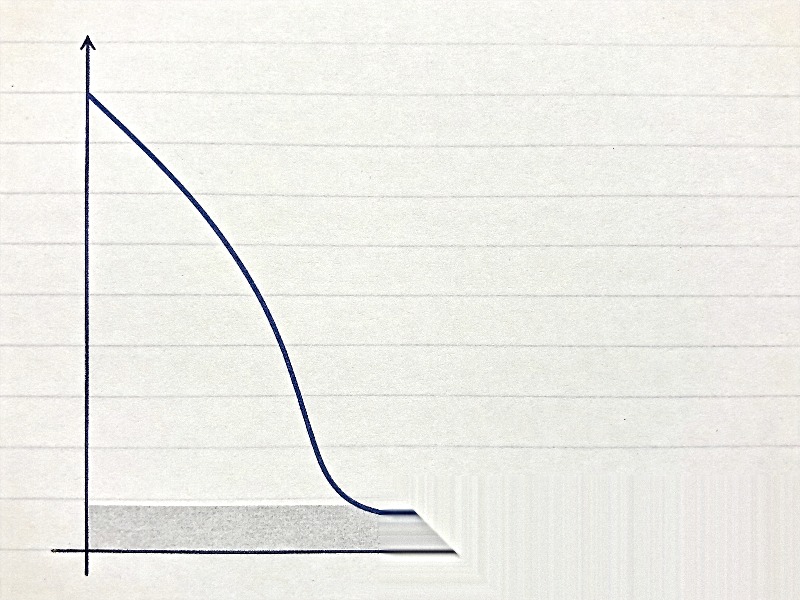
工业压电换能器的性能退化不是线性的,而是呈”慢—快—平台”三段式特征。第一阶段是初期稳定期,新换能器投用后的数百小时内,机电耦合系数与谐振频率变化很小,这一阶段主要由装配应力释放与胶层二次固化主导。第二阶段是加速退化期,电畴钉扎、界面弱化开始累积,等效电阻上升、输出声强下降。第三阶段是损伤饱和期,退化速率回落并趋于平台,残余性能稳定在初始值的某个百分比区间。第四阶段才是突发失效,陶瓷开裂、绝缘击穿、胶层整体脱粘,属于累积损伤的最终释放。
这个曲线形状有实际意义:如果设备在第二阶段就开始出现清洗不良,靠”加大功率””延长时间”硬扛,等于把退化压力集中到本已脆弱的陶瓷片上,会把第三阶段的平台期直接跳过。正确的做法是在第二阶段建立检测基线,据此判断什么时候进入更换窗口。
二、换能器衰减机理(一):电畴钉扎与退极化
压电陶瓷的压电效应来自电畴沿极化方向的定向排列。当外部条件促使部分电畴随机化,宏观压电常数下降、绝缘性能变化,这就是退极化。功率超声常用的硬压电材料 PZT-8 之所以成为主流,正是因为它的电畴被”钉”得紧。
| 参数 | PZT-4 | PZT-5H(软性) | PZT-8(硬性) |
|---|---|---|---|
| 压电常数 d33 | 约 289 pC/N | 约 593 pC/N | 约 225 pC/N |
| 机械品质因数 Qm | 约 500 | 60~150 | ≥1000 |
| 相对介电常数 εr | 约 1300 | 约 3400 | 1000~1100 |
| 居里温度 Tc | 约 328℃ | 约 193℃ | 约 300~328℃ |
| 典型适用 | 通用中功率 | 高灵敏度、低应力 | 大功率、高温、高应力 |
注:不同厂家配方差异明显,量产选型应以供应商实测报告为准。
退极化有三条触发路径。温度路径最直观:温度接近居里点时自发极化强度迅速下降。PZT-8 的 Tc 在 300℃ 以上,工程上一般把长期工作温度上限控制在 0.5~0.6 Tc(约 150~190℃),短时峰值不宜超过 250℃。电场路径指反向电场或过驱动电压接近矫顽场,会造成局部电畴翻转,因此发生器必须有瞬态反向电压钳位。应力路径最容易被忽视:过大的压应力会诱发力致退极化,拉应力则直接威胁陶瓷脆断。兰杰文(Langevin)结构换能器靠中心螺栓施加预紧力(常在 30~50 MPa)让陶瓷始终处于压应力状态,一旦预紧力松弛,陶瓷在振动负半周就被拉应力撕扯——这也是”螺栓松动”最终演变为”陶瓷开裂”的完整链条。
除退极化之外,还有一条与时间直接相关的通道:铁电老化。已极化陶瓷的介电常数随时间呈对数衰减,即 K = K0 − m·log t 的形式,工程上用”每十倍时间的衰减百分比”(老化率)来表征材料优劣。这一对数规律的物理基础是畴壁被点缺陷逐步钉扎,Plessner 将其解释为活化能分布在一个区间内(后续实测估计约 0.4~1.0 eV),因而形成一族连续的弛豫时间。老化是可逆的:把材料加热到居里点以上即可”重置老化时钟”,但降温后极化畴重新形成,老化过程又从头开始。这条性质解释了为什么换能器不允许长时间高温运行——高温不只是加速老化,还在逼近那个不可逆的退极化边界。
三、换能器衰减机理(二):银电极与界面的退化
如果说电畴钉扎是”慢刀子”,界面退化就是”结构性塌陷”。西南技术工程研究所的一项研究在 85℃、125℃、150℃ 三个温度点对 PZT 元件做了长时老化,结果值得清洗设备行业直接引用:85℃ 与 125℃ 老化 49 天时,元件介电常数退化率最大分别达到 31.01% 与 36.48%,压电常数退化率最大分别为 11.57% 与 19.02%,退化过程符合 Boltzmann 变化规律(初期慢、后期加速并趋于稳定)。
更关键的结论在机理层面:介电性能退化由三部分贡献——表面银电极内部结构退化、银/陶瓷界面弱化、陶瓷本体退极化,其中界面弱化与陶瓷退极化占主导。长时高温促使银电极缓慢氧化生成硫化银,晶粒收缩产生大量孔洞,电极致密度下降并与陶瓷分层;同时氧空位位移钉扎电畴壁,加速电畴转向无序。
注意这组数据的两层含义。第一层:压电常数的退化幅度明显小于介电常数(11.57% 对 31.01%),这意味着仅凭”还能不能振”判断换能器好坏会严重滞后——陶瓷还在振,但等效电容与阻抗已经漂移,发生器匹配开始吃力。第二层:85℃ 就已经是加速退化温度,而许多清洗工艺恰恰把槽液温度设在 60~70℃,加上换能器自身介质损耗发热,振子背面实际温度很容易越过这条线。
四、换能器衰减机理(三):胶层脱粘与预紧力松弛
换能器与不锈钢振板之间靠专用高强度胶粘接。胶层是声能传递的唯一通道,也是最脆弱的一环。脱粘的后果是能量被”闷”在换能器内部:声能传不到振板,清洗效果骤降,同时能量在陶瓷内部转化为热量,形成过热—退极化—更热的恶性循环。临床表现很典型——发生器功率显示正常,槽内空化却很弱,运行声音变尖或出现”沙沙”异响,频率跟踪困难。脱粘一般无法现场修复,需返厂重新粘接。
胶层失效有两个常被忽视的物理原因。其一是热膨胀失配的剪切应力:PZT 的热膨胀系数远低于不锈钢等常用换能器金属,温度变化时胶层承受剪切;在同样温差下,胶层越薄剪切应力越大,厚度趋近于零时理论上趋于无限——这就是分层失效的力学根源。行业对策是使用多孔垫片电极,让胶在孔内形成”柱状塞”,从而把胶层厚度稳定控制在设计值。其二是胶层厚度的双重约束:过厚会引入额外顺性、降低传递效率,过薄则应力集中,高冲击工况下的推荐区间通常在 0.05~0.15 mm。
预紧力松弛则属于机械路径的退化。长时间高频振动会让中心螺栓缓慢松动,预紧力下降后压电堆叠承受交变应力的能力变差,表现为异响、过热、频率不稳、功率衰减,继续运行则陶瓷片开裂。这类故障的处理必须按厂家规定的力矩对角紧固,凭手感加力只会加速陶瓷破损。
五、换能器衰减机理(四):空化侵蚀与密封失效
这两项严格说不是陶瓷本体的衰减,却是现场失效占比最高的两类原因。
密封失效与受潮是振板类产品的头号杀手。电缆密封头、灌封胶、焊缝或面板针孔任何一处失效,清洗液或水汽就会进入振子背面腔体:绝缘电阻骤降、漏电流上升、发生器漏电保护跳闸;导电性清洗液还会造成局部短路、打火、陶瓷介质击穿。判断方法很简单——断开电缆,用兆欧表测量端子对地绝缘电阻。行业实务中普遍以数十兆欧以下为受潮可疑区(有厂商给出 <30 MΩ 判定,也有以 <5 MΩ 作为”已严重受潮”),受潮可通过低温烘干挽救,陶瓷击穿则不可逆。
空化侵蚀针对的是振板面板与变幅杆。空化泡溃灭产生的微射流长期冲击金属表面,造成麻点、针孔、减薄,面板减薄会改变振动模态与谐振特性,形成”输出越来越弱”的下行螺旋。不锈钢牌号选择、面板厚度、以及避免长时间在强酸强碱或高浓度清洗剂中运行(清洗液路线的取舍见水基与溶剂清洗对比),是延缓这一过程的主要手段。
此外还有一类纯粹的使用性损伤,占比不低且完全可避免:空振(无液或液位过低开机)数秒内即可让振子温度飙升并烧毁;频率错配(28 kHz 振板配 40 kHz 发生器)使换能器长期工作在谐振点之外,承受过量交变应力;多振子板中损坏一只后不断开,会让负载严重不平衡,把剩余健康振子一并拖垮。
六、五项现场检测指标:从绝缘电阻到导纳曲线
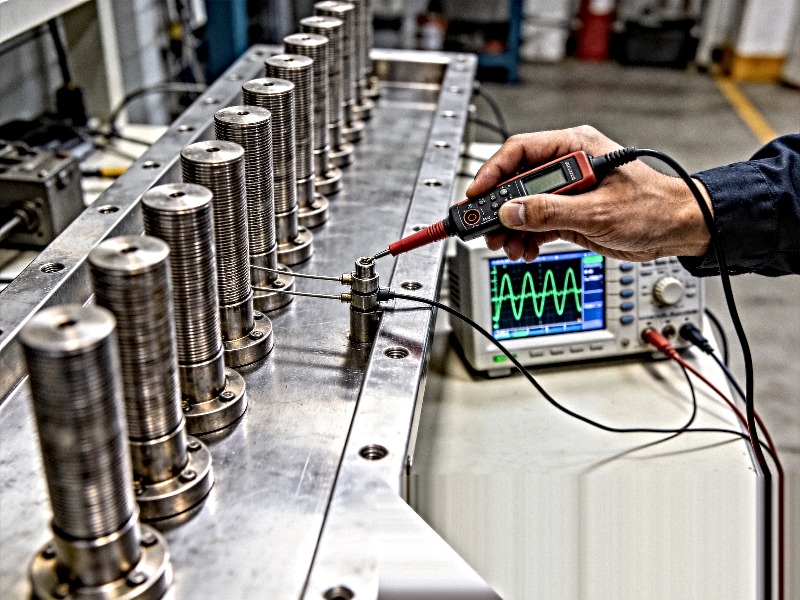
功率超声清洗换能器目前没有专门的国标检测方法,可借用同类标准中的参数定义与测量思路:YY/T 1089—2007《单元式脉冲回波超声换能器的基本电声特性和测量方法》在表 1 中明确给出了”电阻抗或电导纳”与”介电绝缘性(漏电流)”的定义与测量方式;团体标准 T/SZAMDI 003—2025《高频阵列超声换能器基本电声特性和测量方法》则把”谐振等效电阻””插入损耗”列为表征参数。工程上可据此建立五级检测体系。
| 检测项 | 测量手段 | 衰减判据(工程经验) | 指向的失效模式 |
|---|---|---|---|
| 绝缘电阻 | 兆欧表,端子对地 | 低于数十兆欧即受潮可疑,低于 5 MΩ 判严重受潮 | 密封失效、进水 |
| 静态电容 | LCR 表,1 kHz | 相对初始值漂移 >10%,或组内互差 >15% | 陶瓷开裂、退极化、界面退化 |
| 谐振频率 fs | 阻抗分析仪扫频 | 偏离标称值 >2%,或同批振子离散 >3% | 胶层脱粘、螺栓松动、面板减薄 |
| 谐振等效电阻 | 导纳圆,fs 处 | 较初始值上升 >50% | 胶层脱粘、陶瓷内损增大 |
| 空化声强 | 铝箔法或声强测量 | 同点位铝箔穿孔时间延长 >30% | 综合衰减的最终体现 |
五项指标中,静态电容与谐振等效电阻的组合最能提前预警。静态电容下降对应陶瓷有效面积损失或介电退化;等效电阻上升对应机械损耗增大,通常先于声强下降出现。有检测机构公开的现场统计称,单只换能器阻抗由正常 5~8 Ω 升至 12 Ω 以上时,对应声强平均下降约四成——该数据属第三方检测机构的经验口径,非标准规定值,建议只作为趋势参考,各厂应以自己的初始基线为准。
建立基线的方法:新机验收时(或大修后)逐只记录绝缘电阻、静态电容、fs、等效电阻,形成”振子档案”;此后每 6 个月复测一次,看的是同一只振子相对自身初始值的变化量,而不是与其他振子比较绝对值。铝箔法适合作为一线快速筛查:同功率、同液位、同温度下,铝箔穿孔时间的变化直接反映空化强度变化。
七、寿命预测:加速老化试验与威布尔外推
换能器的常规连续工作寿命,业内公开的参考区间大致是:压电陶瓷式 5000~20000 小时(按每天 8 小时折算约 2~8 年);长期满功率、高温或介质腐蚀工况下可能缩短至 1000~3000 小时;优质工业级产品可达 30000 小时以上。磁致伸缩式寿命通常更长(10000~50000 小时),但体积大、效率低,民用清洗设备很少采用。需要强调,这些是不同厂家公开资料的汇总口径,跨度近十倍,正因为工况对寿命的影响远大于牌号差异。
要在具体工况下给出可信的寿命数字,需要做两件事。
第一,做恒定应力加速寿命试验。方法框架可依 GB/T 2689.1—1981《恒定应力寿命试验和加速寿命试验方法总则》,配合 GB/T 2689.2~2689.4 给出的威布尔分布图估计法、简单线性无偏估计法与最好线性无偏估计法。具体做法是选取三档加速应力(对换能器最有效的是温度叠加功率密度),在各档应力下记录失效时间,用 Arrhenius 类模型求激活能,再外推到正常工作应力下的寿命。军用领域对功率器件的同类试验(如 GJB 10196—2021)流程可作参照:样品筛选剔除早期失效、抽样、测热阻以控制结温、试验前电测、试验实施、计算激活能与 MTTF、出报告。
第二,用退化数据外推,而不只等失效。长寿命压电元件的通行做法是测量性能参数的退化轨迹,拟合后外推”伪寿命”。一项针对长寿命压电加速度传感器的研究即以温度—振动复合应力做两因素两水平正交试验,测量常温零点输出的退化曲线并线性拟合外推伪寿命,再代入广义对数线性模型求解参数,最终给出正常工作应力下 95% 可靠性寿命 25 年以上的结论(《环境技术》2024 年第 4 期)。换能器同理:以谐振等效电阻或静态电容的退化曲线为指标,比等它彻底失效快得多。
关于频率与功率的匹配边界,可参考20kHz 到 132kHz 的频率选型说明与功率密度 W/L 的计算方法。工程上更实用的简化版:把检测基线数据按时间作图,当某一指标(如等效电阻)相对初始值的偏离达到 30%~50% 时,即可按线性或对数外推估算剩余可用时间,把更换安排在计划停机窗口内。这比精确算出寿命绝对值更有价值——寿命预测的目的是排产,不是考试。
八、延长换能器寿命的七个工程措施
按投入产出比排序,以下七条措施对换能器寿命的影响最直接。
一是控温。槽液温度建议不超过 60℃,需要更高温清洗时(如除蜡、除重油),应优先考虑把加热与超声分槽设置,或选用居里温度更高、损耗更低的陶瓷牌号,而不是简单调高整槽温度。振子背面温度与水温之间还有 10~20℃ 的自发热差,这条差值必须计入。
二是永不空振。液位必须覆盖振板工作面以上,并设置低液位联锁。这是所有失效原因中最容易也最必须杜绝的一条。
三是频率与阻抗严格匹配。振板频率、发生器频率、功率档位三者必须对应,具体对应关系见频率选型指南。28 kHz 与 40 kHz 混配会导致换能器长期偏离谐振点工作。多振子板中任一只损坏,必须立即断开其接线,不能让故障振子留在回路里拖累其余振子。
四是控制占空比与功率上限。连续满功率运行的寿命显著短于间歇运行;把功率设定在额定值的 70%~85% 往往能得到更好的综合效益,因为功率密度与清洗效果的关系本身是边际递减的。
五是保护密封。定期检查电缆密封头、灌封胶与焊缝;避免用高压水枪直接冲洗振子背面;清洗剂浓度与 pH 控制在工艺范围内,强酸碱会加速密封件老化与面板空化侵蚀。
六是关注整板声场均匀性。振板上的换能器不是孤立工作的,槽体声场的驻波抑制与均匀性优化由整板振子的协同决定:单只振子衰减会改变整板声场分布,局部声强下降的工件位置最先出现清洗不良,而操作者往往误判为”清洗剂不行”。
七是建立振子档案与周期检测。前文所述的五项指标每 6 个月复测一次,形成趋势曲线。这一条成本最低、收益最高,因为绝大多数换能器失效都不是”没有征兆”,而是”没有记录”。
九、更换还是修复:决策边界与备件策略
现场遇到换能器异常,判断顺序建议如下。
绝缘电阻低:先低温烘干(60~80℃、数小时至一天)后复测。恢复正常说明只是受潮,修复密封即可继续使用;烘干后仍低,说明陶瓷已击穿或内部碳化,必须更换。
电容或等效电阻偏离但绝缘正常:属于渐进衰减,可继续使用但需缩短检测周期,并列入下次计划停机的更换清单。
谐振频率明显偏移、声音变尖、功率显示正常但空化弱:高度怀疑胶层脱粘,需返厂重新粘接或整体更换。现场无法修复。
陶瓷开裂、打火痕迹、介质击穿:立即停用。继续运行可能烧毁功率模块,损失远大于一只换能器。
在产线语境下,这类备件与全自动清洗线的 PLC 与 MES 数据追溯应当打通——振子档案进入设备台账,更换记录才可追溯。备件策略上,建议按振子总数的 5%~10% 常备同频率、同规格的备用振子,并保证备用件与在用件为同一供应商同一批次(不同批次的谐振频率离散会破坏整板声场均匀性)。对于连续生产不能停线的场合,按 10%~15% 备件更稳妥。换能器属于典型的”小备件防大停机”品类,其采购成本相对于一次非计划停线的损失几乎可以忽略。
十、结语
换能器衰减是四条路径并行的过程:电畴钉扎与退极化改变材料本征性能,银电极与界面退化改变电学匹配,胶层脱粘与预紧松弛切断能量通道,密封失效与空化侵蚀从外部侵蚀结构。四条路径的速度都由温度、功率、介质三个运行变量决定,因此同一型号换能器在不同工况下的寿命可以相差十倍。
把这件事管理好,靠的不是选一只”最好的”换能器,而是三件事:选对牌号与频率、把运行参数控制在合理区间、建立可追溯的检测基线。前两项在采购与调试阶段一次性完成,第三项需要持续投入——而它恰恰是唯一能让你在换能器彻底损坏之前就知道它要坏的手段。
如果你正在为某类工件选择清洗方案,或者现有设备的清洗效果出现不明原因下降,可以把工件材质、污染物类型、产能节拍和当前设备参数发给我们,我们提供一份针对性的换能器配置与检测方案建议。