

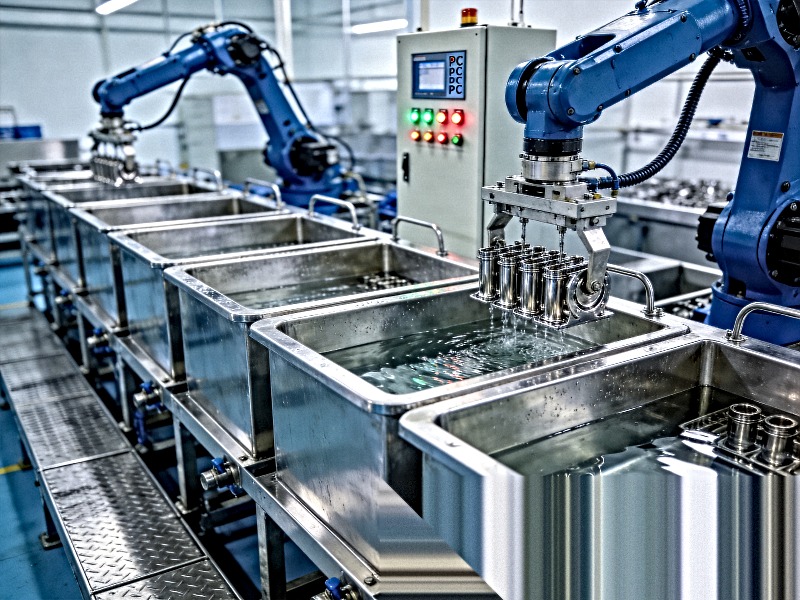

当单槽超声波清洗机无法满足规模化制造的节奏,当人工上下料成为产线瓶颈,当客户审计要求每一批工件的清洗参数可追溯——全自动超声波清洗产线便成为精密制造企业的必然选择。本文从PLC控制系统架构、MES数据追溯、工艺配方管理三个核心维度,拆解全自动超声波清洗产线的技术原理与集成要点,为产线升级提供决策参考。
一、为什么需要全自动超声波清洗产线?
在产能爬坡阶段,清洗工序往往是整条产线最脆弱的短板。加工中心节拍已压缩至3分钟/件,而人工清洗单件耗时10分钟以上;产品型号切换时,传统设备无法快速调整工艺参数,换型时间长达数小时;更关键的是,汽车、航空航天、医疗器械等高端客户 increasingly 要求清洗过程数据完整可追溯——这些痛点单槽设备无法解决。
全自动超声波清洗产线的核心价值在于三个”同步”:
- 节拍同步:清洗节拍与加工节拍匹配,消除在制品积压
- 数据同步:清洗参数实时上传MES/ERP,满足质量审计与合规要求
- 换型同步:PLC存储数百种工艺配方,产品切换一键调用,换型时间缩短至5分钟以内
二、产线架构:从单槽到全自动的进化路径
典型产线工位配置
一条标准全自动超声波清洗产线通常包含以下功能模块:
| 工位 | 功能 | 典型参数 |
|---|---|---|
| 上料区 | 自动供料/机械手取料 | 与上游产线对接,节拍匹配 |
| 预洗槽 | 去除大颗粒与重油污 | 28kHz低频+碱性清洗剂,50-60℃ |
| 精洗槽 | 深层精密清洗 | 40kHz标准频或80kHz高频,精密去污 |
| 漂洗槽×2 | 逐级去除残留清洗剂 | DI纯水,电导率在线监测 |
| 防锈槽 | 短期防锈处理 | 水性防锈剂,pH中性 |
| 干燥区 | 热风/真空干燥 | 80-120℃热风或真空低温干燥 |
| 下料区 | 自动分拣/缓存 | 与下游装配或检测对接 |
工位数量可根据工件复杂度灵活配置(通常4-8个),模块化设计使产线扩展无需推倒重来。
机械手传输系统:产线的”神经系统”
多工位之间的工件传递由伺服机械手完成,常见形式包括:
- 龙门式机械手:覆盖范围广,适合大型工件(如发动机缸体、变速箱壳体)
- 关节式机器人:灵活度高,适合复杂轨迹与多品种混线
- 升降横移机构:结构紧凑,成本较低,适合中小型工件批量生产
机械手的动作时序与超声波发生器、加热系统、循环泵等完全由PLC统一调度,确保各工位节拍精确匹配。
三、PLC控制系统:产线的”大脑”
控制架构分层设计
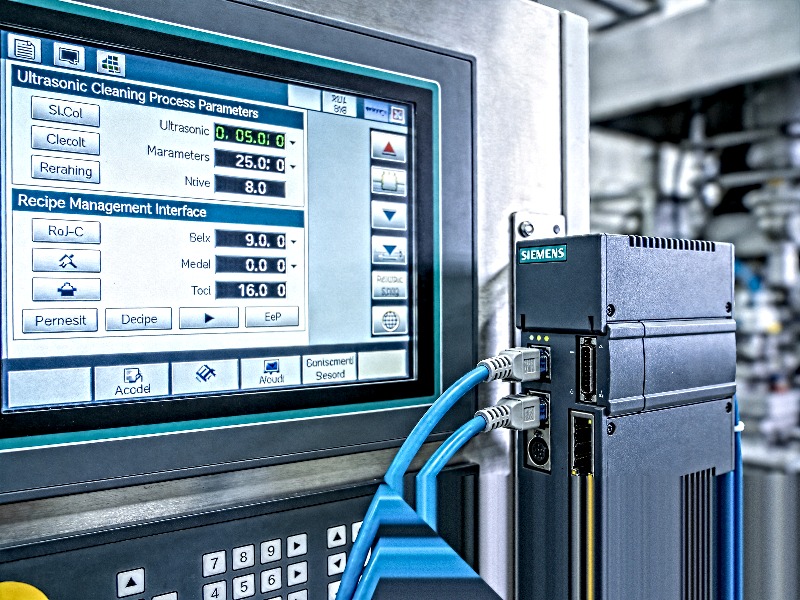
现代全自动清洗产线采用”上位机+PLC+触摸屏”的三层架构:
- 上位机(IPC/工业电脑):运行MES客户端,负责数据存储、报表生成、远程监控
- PLC(Siemens S7/Mitsubishi FX等):执行实时控制逻辑,管理I/O点、伺服驱动、传感器信号
- HMI触摸屏:人机交互界面,操作员可一键启动、监控状态、调用工艺配方
核心控制逻辑
PLC程序通常包含以下功能模块:
1. 工艺配方管理
PLC内置数百种清洗工艺配方,每种配方定义完整的参数集:
- 超声波频率与功率密度(W/L)
- 清洗液温度与pH值
- 各工位停留时间(清洗节拍)
- 机械手移动速度与轨迹
- 干燥温度与真空度
当上游机器人放置不同工件时,PLC通过RFID或条码自动识别工件型号,调用对应配方,实现零人工干预的自动换型。
2. 时序联锁控制
PLC通过干接点联锁确保产线安全有序运行:
- 下游工位未就绪时,机械手不会将工件移入
- 超声波发生器未启动前,加热系统不会升温至设定值
- 清洗液液位低于安全线时,自动停机并报警
- 各工位门盖未关闭并锁定时,禁止启动超声
3. 在线质量监测
产线集成多种在线传感器,实时监控关键质量指标:
- 电导率传感器:监测漂洗水纯度,达标后自动转入下一工位
- 颗粒物计数器:在线检测清洗液中颗粒浓度,满足ISO 4406标准
- 温度传感器阵列:各槽温度PID闭环控制,精度±1℃
- 超声波功率监测:实时反馈换能器工作状态,衰减超限时预警
四、MES数据追溯:从”黑箱”到”透明”
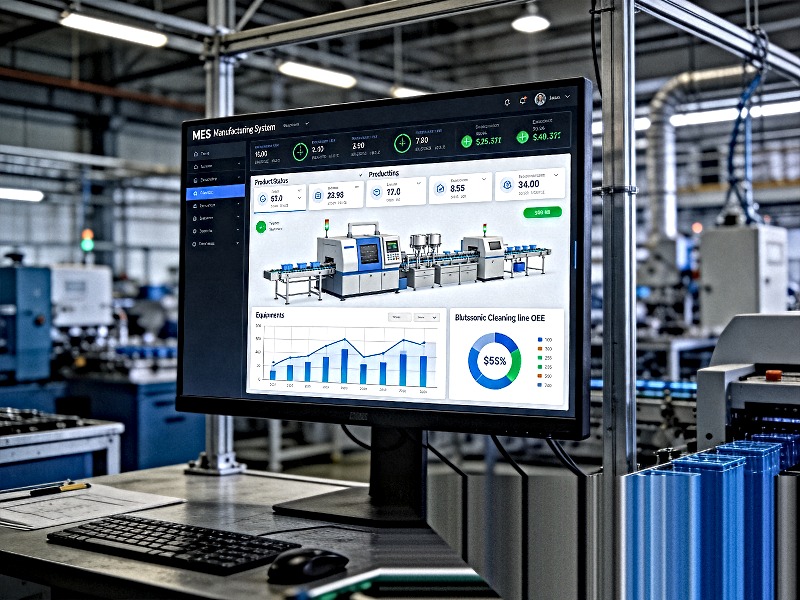
对于汽车IATF 16949、医疗器械ISO 13485、航空航天AS9100等质量体系认证,清洗过程的数据追溯是必审项。MES集成将清洗产线从”黑箱操作”变为”全透明记录”。
数据采集内容
每批次工件的清洗过程数据被完整记录,典型包括:
- 工件序列号/批次号、上线时间、下线时间
- 各工位实际温度、超声波功率、清洗液pH值
- 漂洗水电导率曲线、颗粒物计数峰值
- 干燥温度曲线、真空度变化
- 设备运行状态(正常/报警/停机)
- 操作员ID、配方版本号
通信协议与接口
清洗产线与MES/ERP系统的数据交换通过标准工业协议实现:
- Ethernet/IP 或 Profinet:与工厂主干PLC通信,接收生产订单、上报设备状态
- OPC UA:跨平台数据交换,支持不同厂商设备互联互通
- SECS/GEM:半导体行业标配协议,满足晶圆级洁净度追溯要求
- REST API / MQTT:与现代云平台、数字孪生系统对接
以某新能源汽车电池壳体清洗线为例,PLC每完成一个清洗周期,自动向MES推送6项关键工艺参数,质量经理可在SCADA大屏上实时查看清洗偏差,异常批次自动触发预警。
追溯报告与审计支持
MES系统自动生成多维度报表:
- 单件追溯报告:输入工件序列号,输出完整清洗履历
- 批次SPC分析:清洗参数的过程能力指数(CPK)统计
- 设备OEE报表:时间稼动率、性能稼动率、良品率
- 能耗统计:单件能耗、峰谷用电分析
这些报表在客户审核时可直接导出,大幅缩短审计准备时间。
五、典型应用场景与ROI分析
汽车零部件行业
某大型汽车零部件企业在新增两条机加工线后,人工清洗成为产能瓶颈——单件耗时8分钟,日积压500件以上。引入通过式全自动超声波清洗线后:
- 采用双工位并行设计,清洗与干燥同步,节拍压缩至90秒/件
- 自动上下料与机加工线直接对接,全程无人干预
- 清洗产能提升400%,在制品积压清零
- 因清洗不彻底导致的客户退货率下降85%
半导体晶圆清洗
全自动槽式清洗机在半导体领域已属标配。以RCA清洗工艺为例,产线集成SC1/SC2化学槽、超兆声波清洗、多组机械手传递,实现“干进干出”的全自动晶圆清洗。IPC工业电脑+PLC控制系统支持:
- 药液浓度实时监控与自动补液
- 超纯水循环利用率≥80%
- SECS/GEM接口与工厂MES无缝对接
- 过点信息、状态监控、故障汇总全记录
投资回收期测算
对于年产能50万件以上的制造场景,全自动清洗产线的典型投资回报:
- 设备投资:80-200万元(根据工位数与自动化程度)
- 节省人工:3-6名操作员/班,年节省人力成本约25-50万元
- 减少返工/退货:质量稳定性提升带来的隐性收益约15-30万元/年
- 产能释放:消除清洗瓶颈带来的新增产值约50-100万元/年
- 综合回收期:12-18个月
六、产线集成中的常见陷阱与避坑指南
全自动清洗产线投资大、集成复杂,以下陷阱需重点规避:
1. 忽视上下游节拍匹配
清洗产线不是孤立设备,其节拍必须与上游加工、下游装配精确匹配。选型前需量化整条产线的Takt Time,并预留10%-15%的产能余量。
2. 工艺验证前置不足
不同工件对频率、功率、清洗剂的要求差异巨大。建议在设备采购前完成小批量工艺验证,确定最优参数组合后再定型设备。
3. MES接口定义模糊
与MES供应商需提前明确数据字段、通信协议、上报频率。模糊的接口定义是集成失败的首要原因。
4. 维护可达性设计缺失
产线布局需预留换能器、加热管、过滤器等易损件的维护空间。紧凑布局虽节省占地,但会大幅增加后期维护成本。
5. 过度追求自动化
对于小批量、多品种场景,半自动产线(人工上料+自动清洗)可能是更经济的选择。全自动化投资的ROI在小批量场景下难以收回。
七、技术趋势:向智能化与数字孪生演进
全自动超声波清洗产线正在经历新一轮技术升级:
- AI工艺优化:基于历史清洗数据训练机器学习模型,自动推荐最优工艺参数,新工件换型时间从数小时缩短至分钟级
- 数字孪生:产线的虚拟镜像实时映射物理状态,支持远程调试、故障预演与产能仿真
- 预测性维护:通过监测换能器阻抗漂移、循环泵振动频谱,提前预警设备故障,非计划停机减少60%以上
- 碳足迹追踪:集成能耗监测与碳排放计算,自动生成产品级碳足迹报告,满足出口客户的ESG审计要求
结语
全自动超声波清洗产线已从”高端选配”进化为”规模化制造的刚需”。PLC控制系统解决了工艺一致性与换型柔性,MES数据追溯满足了质量合规与审计要求,而在线监测与AI优化则持续推高清洗质量天花板。对于年产能50万件以上的制造企业,清洗产线的自动化升级不是成本支出,而是产能释放与质量竞争力的战略投资。
产线规划的核心原则只有一条:工艺先行,设备跟进——先通过实验验证清洗工艺可行性,再以工艺参数为依据定制设备,方能避免”设备到位、工艺不达标”的窘境。
延伸阅读:
- 超声波清洗机频率怎么选?20kHz到132kHz应用场景详解
- 超声波清洗机功率密度计算:W/L指标与清洗效果关系
- 超声波清洗机换能器类型对比:压电陶瓷 vs 磁致伸缩
- 超声波清洗槽体声场分布:驻波抑制与均匀性优化
- 水基超声波清洗 vs 溶剂清洗:环保趋势与成本对比
关于淼森洁:淼森洁专注工业超声波清洗设备研发制造,提供从单槽标准机到全自动清洗产线的全系列解决方案。支持产线工艺验证、PLC定制编程与MES系统集成,根据您的产能节拍与洁净度要求设计最优清洗方案。立即联系我们获取产线规划方案 →