


航空液压件精密清洗:深孔与微流道清洗解决方案
航空液压系统是飞机操纵、起落架、刹车等关键功能的动力来源。液压阀体、伺服阀、油路块、作动筒等核心零件内部,密布着直径仅1-3毫米、深径比超过10:1的交叉孔、盲孔与微流道。这些通道的清洁度直接决定液压系统的可靠性与寿命——统计数据显示,液压系统70%-80%的故障源于油液中的固体颗粒污染。
问题在于,这些污染物藏在常规清洗手段根本触及不到的地方。高压喷淋的水流走直线,遇到90°转角就形成涡流,不但带不出切屑,反而将其压得更深。这正是航空液压件精密清洗必须依赖超声波空化效应与真空辅助技术的根本原因。
一、航空液压件的清洗难点:三类结构、三重污染物
结构难点一:交叉孔转角。液压阀体内部油道形成T型、十字型、L型交叉结构,交汇处存在锐利转角。这些转角是切屑和油泥的天然沉积区,也是喷淋水流形成涡流的死区。
结构难点二:深盲孔底部。滑阀孔、阻尼孔、节流孔等常为深盲孔结构,孔底既无出口也无水流冲刷路径。污染物一旦进入,除非有外力将其”抬升”出孔,否则会永久滞留。
结构难点三:微流道与滤网。伺服阀的喷嘴挡板、射流管等部件内部通道尺寸可达数十微米量级,任何大于通道尺寸的颗粒都可能造成卡滞或堵塞。
对应地,航空液压件的污染物也呈”复合夹心”形态:加工残留的金属切屑与磨屑(硬质、嵌入性强)、切削液与装配油脂(黏稠、易乳化)、氧化产物与胶质(长期服役后高温烧结,附着力极强)。三类污染物对清洗能量的需求完全不同,单一工艺手段难以同时应对。
二、洁净度标准:从 NAS 1638 到 GJB 420B-2015
航空液压件的清洗效果不能凭”看着干净”判断,必须依据颗粒计数标准量化验收。
NAS 1638 由美国航空航天工业联合会(AIA)于1964年提出,采用差分计数法,将颗粒按5个尺寸区间统计,取样量为100毫升,等级从00至12。各尺寸区间的最大允许颗粒数如下(部分等级):
| NAS 等级 | 5-15 μm | 15-25 μm | 25-50 μm | 50-100 μm | >100 μm |
|---|---|---|---|---|---|
| 3 | 2,000 | 356 | 63 | 11 | 2 |
| 4 | 4,000 | 712 | 126 | 22 | 4 |
| 5 | 8,000 | 1,425 | 253 | 45 | 8 |
| 6 | 16,000 | 2,850 | 506 | 90 | 16 |
等级取值规则是按5个尺寸区间中的最差(最高)等级确定。行业通用参考中,对污染敏感的航空航天、高压(250-400 bar)液压系统,常以 NAS 4 级(近似对应 ISO 4406 的 14/12/9)作为目标清洁度。
国内航空领域则主要依据 GJB 420B-2015《航空工作液固体污染度分级》,采用累计计数法,按100毫升工作液中6个尺寸范围(>1、>5、>15、>25、>50、>100 μm)的最大极限颗粒数划分15个等级(000至12级)。部分等级数据如下:
| GJB 420B 等级 | >1 μm | >5 μm | >15 μm | >25 μm | >50 μm | >100 μm |
|---|---|---|---|---|---|---|
| 4 | 12,500 | 4,860 | 864 | 152 | 26 | 4 |
| 5 | 25,000 | 9,730 | 1,730 | 306 | 53 | 8 |
| 6 | 50,000 | 19,500 | 3,460 | 612 | 106 | 16 |
需注意,NAS 1638 与 ISO 4406 因计数原理不同(差分 vs 累计)、取样量不同(100 ml vs 1 ml),不存在直接的数学换算关系,文献中的对照表仅为近似参考。在制定验收标准时,应与客户或整机厂明确采用哪一套体系,避免因口径不一致导致验收争议。关于国内超声波清洗设备的标准体系全貌,可参阅中国超声波清洗设备标准体系解读。
三、超声波空化:为什么能进得去深孔和微流道
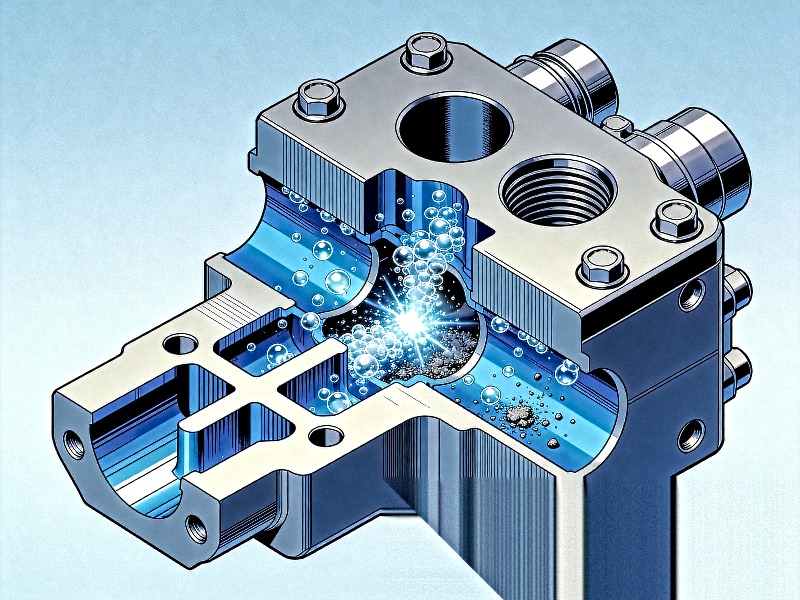
超声波清洗的核心是空化效应。换能器将高频电信号转换为机械振动,在清洗液中产生数以万计的微米级空化泡,气泡在声压作用下急速膨胀并瞬间溃灭,释放局部冲击波与高速微射流。
其独特之处在于:空化气泡的生成与溃灭不依赖液体的宏观流动方向,而是在整个液体介质中同时发生。只要清洗液能通过毛细作用浸润到的区域——直径1毫米以下的微孔、深径比10:1以上的深孔、带90°转角的交叉孔——空化泡就能在原位生成并爆破,将污染物从壁面逐层剥离。
这正好补上了喷淋清洗的物理短板:喷淋靠水流”冲”,水流走直线;超声波靠空化”炸”,能量沿液体路径传播。对于液压件内部那些”进不去”的死角,喷淋等于没洗,而空化能量可以抵达。
四、真空辅助:让空化能量真正进入盲孔
常压下的超声波清洗对通孔效果良好,但对深盲孔存在一个天然限制:孔内残留的空气会形成”气堵”,阻碍清洗液进入,空化泡无法在孔内生成。真空超声清洗机通过抽真空降低液面压力,使盲孔内的空气被抽出、清洗液在大气压作用下被压入孔道,同时溶解气体被脱除——溶解气会削弱空化效应,脱气后空化强度显著提升。
真空环境还带来两个附加收益:一是减少清洗过程中的氧化,对精密液压配合面有利;二是真空干燥阶段可以利用低压降低水的沸点,将深孔与折弯处的水分抽出,避免水分残留导致的闪锈。
五、工艺参数配置
频率。建议采用多频复合配置。28-40 kHz 低频段空化泡大、冲击力强,用于剥离交叉孔转角与盲孔底部的硬质切屑和烧结油泥;80-120 kHz 高频段气泡细密温和,用于清除微流道内壁的残余微粒与油膜,同时不损伤精密配合面的尺寸精度与表面粗糙度。单一频率必然在另一类污染物上留下盲区。
功率密度。液压件的功率密度设定需要兼顾穿透力与表面安全。参考功率密度计算方法,带深孔和交叉孔的阀体建议 30-50 W/L,以补偿深孔内的声能衰减;精密偶件配合面(如滑阀与阀套)则降至 15-25 W/L,避免空化腐蚀。过高功率密度在精密配合面上造成的麻点,本身就是新的泄漏源。
温度。水基清洗剂一般控制在 50-65°C,兼顾油脂软化与表面活性剂活性;碳氢溶剂则需 60-80°C 以提升溶解力。温度过高会加速清洗剂挥发,过低则油脂黏度大、难以剥离。
清洗时间。预浸 2-3 分钟 + 粗洗 5-10 分钟 + 精洗 3-5 分钟是较为常见的节拍。关键不是一味延长,而是保证每一道工序都有足够的能量输入与液体交换。
清洗介质。水基与溶剂各有适用场景,详见水基超声波清洗 vs 溶剂清洗对比。航空液压件若使用碳氢溶剂,必须配套真空密闭系统与防爆设计。
六、装夹与声场:被低估的两个变量
即便参数正确,装夹不当同样会让清洗效果大打折扣。
液压件的油道开口方向各不相同。若零件在清洗篮中随意堆放,油道口朝下或相互遮挡的零件,其内部通道根本得不到液体交换。正确做法是针对典型零件设计仿形工装,使油道口朝上或朝向换能器方向,并保证零件之间有足够间隙让声场穿过。
声场均匀性同样关键。换能器仅布置在槽底时,槽体上部与四角会形成声压低谷,即所谓”死区”。对于大尺寸阀块,需采用底部与侧壁组合布置,配合扫频技术分散驻波节点。相关机理可参考超声波清洗槽体声场分布与驻波抑制,以及换能器类型对比。
此外,从零件上剥离的切屑与油泥若悬浮在槽液中,会重新附着到后续零件上,形成二次污染。必须配备多级循环过滤系统(油水分离 + 袋式过滤 + 精密滤芯),持续移除悬浮物,否则同一批次中先洗的零件反而比后洗的脏。
七、典型多槽线配置与节拍设计
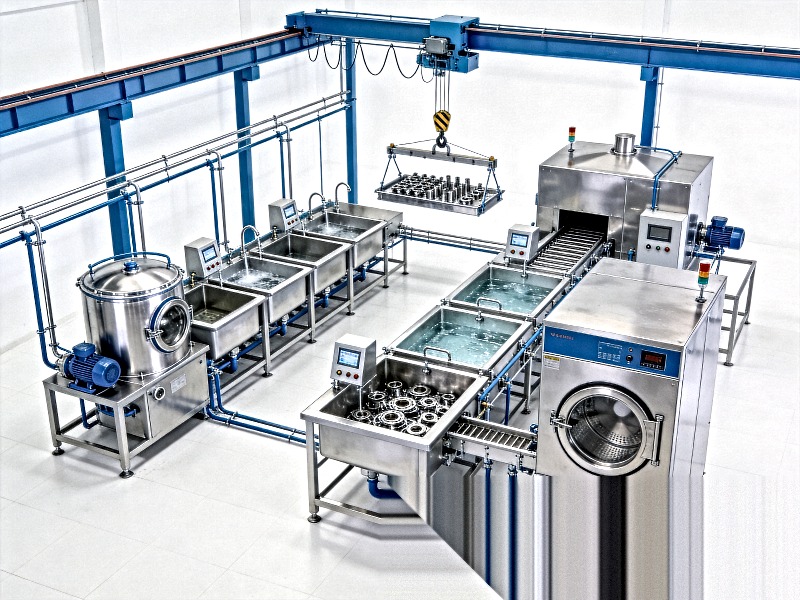
航空液压件的批量清洗产线通常配置 6-8 个工位,典型顺序为:真空超声粗洗 → 真空超声精洗 → 超声漂洗 → 纯水漂洗 → 真空干燥 → 洁净度抽检。若零件服役过、表面有烧结积碳或厚氧化皮,需在最前段增加一道预浸泡或溶剂软化工位。
节拍设计是产线落地时最容易被忽视的问题。清洗线的单批周期必须与前后工序匹配:若清洗线12分钟一批,而上游装配线8分钟就出一篮,产线之间必然堆料;反之若清洗线过快,则设备利用率低、能耗浪费。合理的做法是按峰值产能设计并预留缓冲工位,同时通过PLC配方管理实现多品种快速切换——航空维修场景往往一个班次内要处理多种机型零件,逐台改参数会严重拖慢节拍。
对于清洁度要求达到 NAS 4 级或 GJB 420B 4 级以上的零件,建议在精洗槽后增设一道超声纯水漂洗,用去离子水(电导率 ≤5 μS/cm)置换残留清洗剂。清洗剂残留本身也是污染物,会干扰后续颗粒计数结果,并在服役中形成胶质。
干燥环节对液压件尤其关键。盲孔与交叉孔内的残水是闪锈的直接诱因,热风干燥难以深入孔道,真空干燥则通过降低压力使水分在较低温度下沸腾汽化并被抽出,对深孔结构的干燥效果明显优于热风。若干燥不彻底,前段所有清洗努力都会在几小时内化为锈斑。
八、清洗效果验证方法
航空液压件的清洗效果需通过量化手段验收,常见方法包括:
- 颗粒计数法:按 NAS 1638 或 GJB 420B-2015 规定,用规定溶剂冲洗零件内腔,收集冲洗液做颗粒计数,换算至100毫升样量后判定等级。这是最直接、最被认可的方法。
- 重量分析法:NAS 1638 表Ⅱ规定了以增重计算的颗粒物重量限值(等级100对应0.02 mg/100ml,等级103对应0.30 mg/100ml 等),适用于不宜做颗粒计数的场合。
- 内窥镜辅助检查:对交叉孔转角、盲孔底部等关键位置做目视确认,作为颗粒计数的补充,能快速定位问题所在。
- 清洁度检测设备:设备出厂前应使用高精密清洁度检测设备模拟实际工况验证,确保工艺有效。用户现场也应建立定期抽检制度。
九、常见问题与对策
问题一:颗粒计数达标,但装配后仍出现卡滞。原因可能是大颗粒已被清除,但微米级颗粒残留在配合间隙内。对策:提高精洗段频率至 80-120 kHz,延长精洗时间,并在精洗后增加一道超高压漂洗或超声波漂洗。
问题二:同一批次清洁度波动大。多为声场不均或过滤失效所致。对策:优化换能器布局与工装,检查循环过滤系统是否堵塞,监测槽液污染度并按周期换液。
问题三:精密配合面出现麻点或尺寸超差。典型的功率密度过高或频率过低所致。对策:降低功率密度至 15-25 W/L,提高频率,缩短清洗时间,必要时改用扫频模式。
问题四:盲孔内壁仍有油膜残留。常压清洗存在气堵。对策:采用真空超声清洗,抽真空至规定真空度后破真空进液,使清洗液充满盲孔后再施加超声。
十、结语
航空液压件的精密清洗,本质上是”如何把能量送进看不见的地方”的问题。交叉孔转角、深盲孔底部、微流道内壁——这些位置决定了液压系统的密封性与寿命,也决定了常规清洗手段的失效边界。超声波空化提供了不依赖水流方向的能量输运方式,真空辅助解决了盲孔气堵,多频复合覆盖了从硬质切屑到微观油膜的全谱系污染物,而声场设计与工装设计则决定了这些能力能否在产线上稳定复现。
若您正在为航空液压件、伺服阀、油路块的清洗选型或工艺优化,欢迎联系淼森洁获取免费试样评估——我们将结合您的零件图纸、目标清洁度等级与产线节拍,提供从单槽真空超声到全自动多槽清洗线(PLC控制与MES数据追溯)的完整配置方案。