

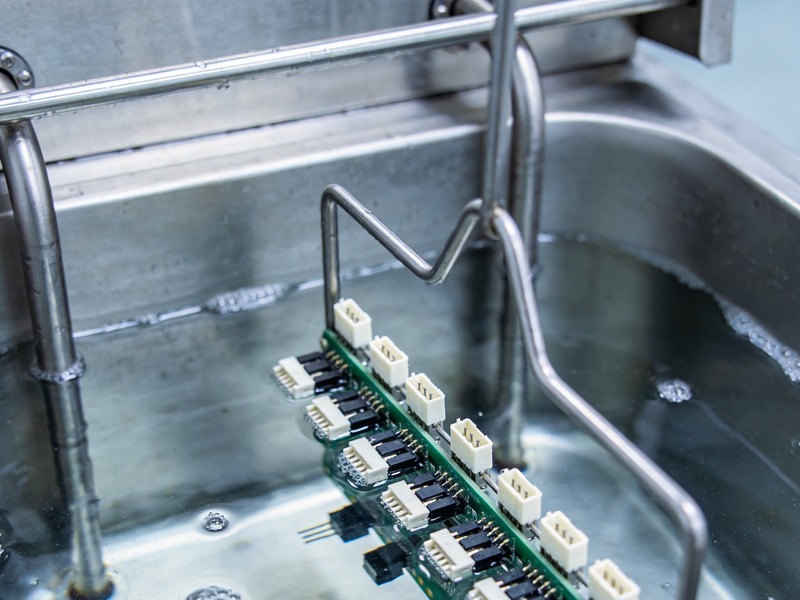

连接器清洗里最难缠的问题,是助焊剂残留几乎从不立刻发作。一批在出厂检测中全部合格的连接器,可能装到整机上、在南方梅雨季跑上几个月之后,才开始出现间歇性接触不良、信号漂移,或者拆开一看端子已经发绿。等到这时再去追工艺,产线、批次、清洗液全都要重查一遍。本文从「清洁度到底该怎么定判据」讲起,再落到连接器这类特定几何形状上,超声波清洗该怎么做、哪里最容易做坏。
连接器清洗的判据从哪里来:先把两张标准分开读
一、先厘清一件事:助焊剂残留不等于离子污染
助焊剂的作用是去除氧化膜、促进润湿,让焊料在金属表面铺开。焊完之后留在板上的东西已经不是原来的助焊剂,而是树脂、活化剂、反应产物、被溶解的金属离子、残留溶剂以及从装配环境吸附来的物质组成的混合物。这个混合物在开阔表面上常常是良性的——它绝缘、稳定、不吸湿;但在窄缝里、元件底下、过孔内部或两根相邻导体之间,它就可能变成一个持续存在的电解质来源。
所以判断一批连接器能不能免清洗,不能只看「用的是什么型号的助焊剂」,而要问三个更具体的问题:残留物落在了什么位置、这个位置在服役时会不会遇到水汽、那里有没有持续的电压偏置。三者凑齐,残留才会真正变成失效。
失效的演化是一条链,而不是一个点:残留先因为几何或工艺原因没能被彻底带走 → 水汽在它表面形成一层导电薄膜 → 可溶的离子物种溶解进去、表面电导上升 → 外加电压驱动离子迁移 → 时间足够长之后,表现出来的可能是可逆的漏电流、可见的腐蚀,或者一条永久性的枝晶桥。三种结果可以同时发生:腐蚀提供了可迁移的金属离子,迁移又把它们重新分布,而干燥只是让电阻暂时回升,材料损伤并没有被逆转。
这也是连接器清洗必须先定判据、再定设备的原因。这条链还解释了为什么「换掉那个失效的连接器」往往解决不了问题:换件恢复了功能,但材料顺序、不可达的几何、清洗工艺一样没变,下一批还是会在同样的位置复发。
二、最常被引用的 1.56,已经不是 J-STD-001 的验收值了
几乎所有电子厂的清洁度文件里都写着 1.56 µg/cm² NaCl 当量。这个数字的历史很长:它起源于 1970 年代初美国海军航空中心的工作,先进入军用规范 MIL-P-28809 与 MIL-STD-2000A,再一路沿用到 IPC J-STD-001 的 A 到 F 各版。当年的工艺背景是 RMA 类松香型助焊剂配氟碳溶剂清洗,而这个限值本身是用异丙醇/水混合液萃取、以电导率折算成 NaCl 当量得到的。
关键在于它现在的地位。IPC 在 J-STD-001G 的 Amendment 1(2018 年生效)中,对清洁度要求做了 25 年来第一次重大修订,明确写入:「仅使用 ROSE 的 1.56 µg/cm² NaCl 当量值、而没有其他客观证据支持,不构成鉴定制造工艺的合格依据」。也就是说,这个数字从「验收门槛」退成了「过程监控参考」,而且只对经过清洗的组件有意义。
标准给出的替代路径是三条,任选其一即可建立可接受的判据:一是用 IPC-B-52 之类的测试板做表面绝缘电阻(SIR)试验;二是有历史证据表明没有因残留导致的现场失效;三是在实际带电产品上做温湿度偏压(THB / 三合一)试验。行业内的共识是,第三条对可靠性的证明力最强——因为它测的是真实产品在真实偏置与水汽下的行为。
这里必须把两张标准分开看,很多技术协议就是把它们混在一起写错的:
| 标准 | 管的是什么 | 1.56 的现状 |
|---|---|---|
| IPC-6012(刚性印制板鉴定与性能规范) | 裸板与成品板的性能验收,§3.9 为清洁度条款 | 仍以 1.56 µg/cm² NaCl 当量作为默认限值,测试方法为 IPC-TM-650 2.3.25 / 2.3.25.1 |
| IPC J-STD-001(焊接的电气与电子组件要求) | 焊接工艺、材料与组件验收,§8 为清洁与残留条款 | G 版 Amendment 1 起,单用 1.56 不再能作为工艺鉴定依据,须配合 SIR / 历史证据 / THB |
一句话概括:如果客户拿一块裸板来验收,IPC-6012 的 1.56 依然有效;如果客户拿一整套焊接组件来鉴定工艺,只报一个 ROSE 数字是不够的。这两句话在技术协议里的写法完全不同,写错了要么被供应商钻空子,要么自己给自己加了无法验证的义务。连接器清洗方案里最常见的争议,多半就出在这一句上。
顺带说清 ROSE 的三个结构性盲区,这决定了它在连接器清洗里只能当监控工具:它不区分具体离子(氯离子和硫酸根在电导率上被折算成同一个 NaCl 当量,但前者对铜的侵蚀性远高于后者);它测不到非离子残留(松香、油、颗粒);它也测不到不溶于萃取液的离子残留——现代免清洗助焊剂里的某些活化剂恰恰属于这一类。
三、萃取方法本身会改变结论
萃取条件换一换,连接器清洗的清洁度数据就会换一个结论。有过一组被反复引用的对照结果:两种焊膏,A 的 SIR 比 B 高出三个数量级,但 A 的 ROSE 测值反而是 B 的三倍。原因不难理解——A 中的良性离子在醇水混合液里很容易被萃取出来,而 B 中真正会降低表面绝缘的成分却不溶。这时候「哪个更可靠」这个问题,用 ROSE 是答不出来的。
IPC-TM-650 体系里的相关方法各有分工:2.3.25 是 ROSE(按萃取方式又分手动、动态、静态三法),2.3.25.1 是密封袋静态法,2.3.26.1 同样测可离子化污染物;2.3.28 是离子色谱(IC),能分开报氯、溴、硫酸根、有机酸与阳离子各自的量;SIR 则按 IPC-TM-650 2.6.3.7 一类方法在恒定温湿度加直流偏压下测绝缘电阻的衰减。
萃取条件对读数的影响是具体而量化的:醇水比例允许 50/50 到 75/25,两者不能混用;密封袋法要求水浴 80±2 ℃、萃取 60±5 min,温度漂到 85 ℃ 读数可能上升两成,泡到 90 min 会造出假不合格;溶剂本身必须去离子到 16 MΩ·cm 以上;面积计算上裸板按长×宽×2,组件还要按元件估算加成。校准是这三件事里最常出错的一环——按 IPC-TM-650 2.3.25 的要求须用三个 NaCl 标准点做三点校准,且校准液的溶剂配比必须与实测一致,不能用水代替。
这也是为什么「送第三方做离子色谱」在量产线上不现实:从外送实验室到出报告往往要几周,一条每 90 分钟下线五万件产品的产线等不起。离子色谱的定位应该是首件确认、异常溯源与周期性验证,而不是每批放行。想让它承担放行职责,前提是先把自己实验室的方法能力、萃取一致性、不同实验室之间的偏差都摸清楚——在没搞清测定方法的变异度之前就定限值,等于把测量误差写进了验收标准。
四、助焊剂自己的分类已经给出了答案的一半
IPC J-STD-004 用四位编码描述助焊剂,现行版本为 J-STD-004D(2024 年版,取代 004C)。编码的读法是:前两位是助焊剂基体(RO 松香、RE 树脂、OR 有机、IN 无机),第三位是活性等级(L 低、M 中、H 高,按铜镜试验与腐蚀试验的穿透程度判定),第四位是卤化物含量(0 表示小于 0.05% 质量分数,1 表示大于)。做连接器清洗方案时,第一件要问的就是这四位编码——它决定了要不要洗、洗到什么程度。
| 编码位 | 取值含义 | 对清洗决策的直接含义 |
|---|---|---|
| 基体(第 1–2 位) | RO 松香 / RE 树脂 / OR 有机 / IN 无机 | 决定残留的物理性质:树脂类残留偏绝缘但难溶,有机类活化剂更易吸湿 |
| 活性(第 3 位) | L 低 / M 中 / H 高(铜镜与腐蚀试验) | H 级基本必须清洗;L 级也要看位置与偏置,不能一概免洗 |
| 卤化物(第 4 位) | 0 < 0.05%,1 > 0.05%(质量分数) | 「无卤」在标准里的门槛是 0.05%,不是零;卤素对铜的侵蚀性远高于其他离子 |
由此可以推出一个常见的误判:把「no-clean」当成「不需要清洗」的同义词。no-clean 描述的是在已鉴定条件下的预期残留状态,它既没有承诺任何残留量在任何几何、任何环境、任何材料顺序下都安全,也不等于卤化物为零。真正决定要不要洗的,是活性等级、卤化物位、残留落点与服役环境这几项的组合。
还有一层容易被忽略:材料顺序会造出「单独鉴定都合格、组合起来没人鉴定过」的残留体系。用免清洗锡膏贴片、再用活性更高的波峰焊或返修助焊剂,前者残留可能把后者的活化剂留住、妨碍其被清洗带走。逐一鉴定每一种助焊剂,并不等于鉴定了这个组合工艺。
五、连接器的难点在几何,不在清洗能力
把上面的判据放到连接器清洗上,问题的性质会变:连接器不是一个平面,它有成排的窄缝、压接端子内部的空腔、塑壳与端子之间的间隙、以及可能存在的镀金或镀银接触面。
压接端子是一个典型的两难:松散的线股、端子筒内的空腔、以及压接区与绝缘皮之间的那段缝隙,都是清洗液进得去、但漂洗水不一定冲得干净、干燥气流也不一定吹得到的地方。曾经有一类现场失效是这样产生的:整机组装完成后做在线清洗,含助焊剂很浓的清洗水被喷到接线端子上,却没有得到充分漂洗;端子上黄铜与镀锡螺钉两种异种金属在氯离子存在下形成原电池,黄铜被腐蚀出一层绝缘的腐蚀产物,接触电阻升高。这类组件的最终处置是把端子拆掉、整板重新清洗、再装新端子,工艺也改成了先清洗板、后装端子。
这个案例的教训不是「连接器不能洗」,而是两点:一是异种金属接点处的电解质残留必须清干净、漂洗必须彻底,否则化学上就构成了原电池;二是装配顺序可以改变风险,把不耐洗的部件放到清洗之后安装,是最省事的一步。
同样的道理适用于镀层。镀金、镀银的接触面依靠贵金属层的完整性来维持低而稳定的接触电阻;如果清洗工艺对镀层有磨蚀、或者把接触面上原本起保护作用的润滑脂一并带走,接触电阻就会上升,随后在微动条件下加速劣化。所以连接器清洗的验收不能只看「看起来干净」,还要看清洗前后接触电阻有没有变化——IEC 60512-2-1(试验 2a)规定的毫伏级接触电阻测量法就是干这件事的标准方法。
六、超声波在连接器清洗里能做什么、不能做什么
J-STD-001 在清洁与残留一章里专门给超声波清洗留了独立条款(H 版为 §8.7),这件事本身就说明它被标准认可,同时也说明它有需要约束的地方。超声波的价值在空化:气泡在声场中长大、溃灭,产生的微射流与冲击能带走窄缝里的残留(空化与微射流的机制我们另文拆过),这是刷洗和喷淋难以到达的区域。它在连接器清洗上的适用面主要是外壳与端子外表面的助焊剂、以及压接区外的污染物。
但它有三个必须提前想清楚的地方。
第一是空化对脆弱结构的能量输入。键合引线、极细的同轴导体、薄壁塑壳、以及某些压接后的松散线股,对空化冲击的承受能力各不相同,频率越高、单泡能量越低,但穿透窄缝的能力也下降——频率选择本质上是「穿透力」与「破坏力」的取舍,不存在对所有连接器清洗都合适的一档(各频段的适用场景)。
第二是液体滞留。清洗液进得去的空腔,漂洗液同样要进得去、干燥气流同样要出来。压接筒内部、端子与塑壳之间的缝隙如果残液留在里面,前面第二、三节讲的失效链就具备了水与电解质两个条件,只差电压。所以连接器清洗的工艺设计必须把干燥当成独立一道工序来验证,而不是清洗的收尾动作;深腔与窄缝的干燥,可以借用真空与溶剂型清洗的干燥思路。
第三是清洗剂与塑壳、标识、镀层的相容性。碱性或含表面活性剂的水基清洗液对某些工程塑料有应力开裂风险;溶剂型清洗液对油墨标识、对接触面润滑脂则可能造成剥离或流失。两类体系在成本、环保与相容性上的差别,我们做过一次逐项对比。这些都要在批量投入之前用实际料号做相容性验证,不能靠通用经验。
七、把判据写进工艺:连接器清洗的落地顺序
基于前面的分析,连接器清洗的一条可执行顺序是这样的:
先定产品类别与验收口径。J-STD-001 把产品分为 Class 1 通用电子、Class 2 专用服务电子、Class 3 高性能/严酷环境电子,类别由用户在产品采购文件中确定,制造方在用户未指定时可代为确定。类别不同,抽样频次、检测项目与可接受残留的要求都不同——这也是技术协议里最该先写明的一句。国内设备与工艺侧另有一套标准体系(我们做过梳理),与 IPC 体系分工不同,不要混引。
再定用什么方法证明清洁度。若沿用 ROSE,就要接受它只是过程监控,须另外配 SIR 或 THB 结果作为支撑;若客户要求离子级别,则要明确 IC 按 IPC-TM-650 2.3.28 执行、报哪些离子、各自的限值是多少、由谁测、多久测一次。注意离子限值属于客户或行业惯例层面的约定,并非 IPC 统一规定,写进协议时要写清出处。
然后定清洗工艺与不可洗部件的处置。对外壳、端子外表面可超声,功率密度按料篮装载量与槽容积算,别只按整机标称功率估(计算方法);对压接筒内部、镀金接触面、含润滑脂的接点,要么设计遮蔽,要么改为清洗后装配。清洗后必须有独立的漂洗与干燥验证,验证对象是实际料号,不是试片。
最后定验收证据链。多槽产线怎么把清洗、漂洗、干燥这几个节点串成一条可追溯的线,我们在新能源汽车零部件的全流程配置里拆过;清洁度报告、萃取参数记录、校准记录、干燥验证、清洗前后的接触电阻对比,这几份东西凑齐,才构成一条能被客户审核接受的证据链——单张 ROSE 合格单在 J-STD-001 的现行逻辑下已经不构成工艺鉴定依据。
八、几个常见的错判
只看总离子当量,不看离子种类。一块 1.2 µg/cm² 的板子是过了 1.56,但如果其中氯离子占了 0.9,它的长期风险高于一块 1.5 µg/cm² 但以硫酸根为主的板子。ROSE 报的是一个合计数,而腐蚀性从来不是平均分配的。
用整板平均值掩盖局部集中。ROSE 对整块板做面积归一,局部的污染会被稀释。元件底下的窄缝集中了高浓度残留时,整板读数可能完全正常。这也是为什么连接器清洗里遇到低可达性几何,要用 C3 一类的局部萃取来做定位,而不是只做整板 ROSE。
用干燥后的复测结果判合格。含离子残留的部位在干燥时电阻会回升,症状消失但污染物还在。一次干燥状态下的通过,可能只是把问题推迟到第一个梅雨季。
把 no-clean 当豁免凭证。如前所述,no-clean 是「在已鉴定条件下预期的残留」,不是「任何条件下都安全」的承诺。尤其当产品是 Class 3、或服役环境湿度高、或存在持续偏置时,即便用 L0 级助焊剂,也常需要清洗。
先封装后验证。三防漆、灌封、点胶一旦做上去,里面的污染就被封住了,既清不掉也测不准。清洁度与干燥的验证必须在涂覆之前完成。
九、给采购与工艺的对照清单
把本文的判断压成一张可核对的清单:
| 核对项 | 该问的问题 | 容易被含糊带过的地方 |
|---|---|---|
| 产品类别 | Class 1/2/3 是哪一档,写在哪份文件里 | 只写「按 IPC 标准」,不写类别与版次 |
| 清洁度方法 | ROSE、IC、SIR 各承担什么角色,各项限值出自哪里 | 把 IPC-6012 的 1.56 直接搬到组件验收上 |
| 助焊剂等级 | 型号的四位编码是什么,卤化物位是 0 还是 1 | 只写「免清洗型」,不写完整编码 |
| 萃取参数 | 醇水比例、温度、时间、面积计算口径 | 不同批次换了比例还拿来对比 |
| 不可洗部位 | 压接筒、镀金接触面、润滑脂接点怎么处置 | 统一「全件清洗」,不区分部位 |
| 干燥验证 | 用什么方法证明空腔内无残液 | 把吹干当验证,无任何记录 |
| 接触电阻 | 清洗前后是否按 IEC 60512-2-1 做了对比 | 只看外观目检,不做电性对比 |
| 材料顺序 | 不耐洗部件是否已放到清洗之后装配 | 沿用旧工艺,未随清洗方案更新 |
如果是 Class 3 的连接器清洗项目、或者要过高温高湿的整机验证,上面这些项目里最有价值的一条其实是「干燥验证」——它不在任何标准的显眼位置,却是连接器清洗最容易翻车的一环。
需要针对具体料号做连接器清洗方案评估,包括频率与功率密度的匹配、遮蔽方案、以及清洁度与接触电阻的验收设计,可以把连接器结构、助焊剂编码、产能节拍与服役环境发给我们,我们按实际工况给配置建议与技术资料。联系与资料索取页:联系我们。
十、本文的技术依据与边界
本文引用的标准与文件如下,读者在做技术协议时可以逐条核到原文:IPC J-STD-001(H 版 2020 与 J 版 2025,§8 清洁与残留要求,含 §8.7 超声波清洗条款);IPC J-STD-001G Amendment 1(2018)关于 1.56 µg/cm² 不再单独构成工艺鉴定依据的修订;IPC-6012(E/F 版,§3.9 清洁度);IPC-TM-650 方法 2.3.25 / 2.3.25.1(ROSE)、2.3.26.1(可离子化污染物静态法)、2.3.28(离子色谱)、2.6.3.7 与 2.6.3.3(SIR);IPC J-STD-004D(2024,助焊剂分类与四位编码);IPC-9202(以 SIR 鉴定工艺可靠性的做法);IEC 60512-2-1:2002(试验 2a 毫伏级接触电阻法)。
需要说明三点边界。其一,本文所述 1.56 的现行地位以 IPC J-STD-001G Amendment 1 及后续版本为准,具体条款号会随版次重排,做协议时应引用自己所采用的那一版并核到条号。其二,文中关于氯离子、溴离子各自限值的数字,属于行业与客户规格层面的常见做法,并非 IPC 统一强制值,只能作为与你客户协商的起点,不能当作标准原文引用。其三,具体到某一型号连接器清洗能否用超声、用哪一档频率、能否免洗,取决于该料号的塑壳材料、镀层体系、内部结构与助焊剂编码,本文给的是判据与顺序,不是针对某个料号的结论。