

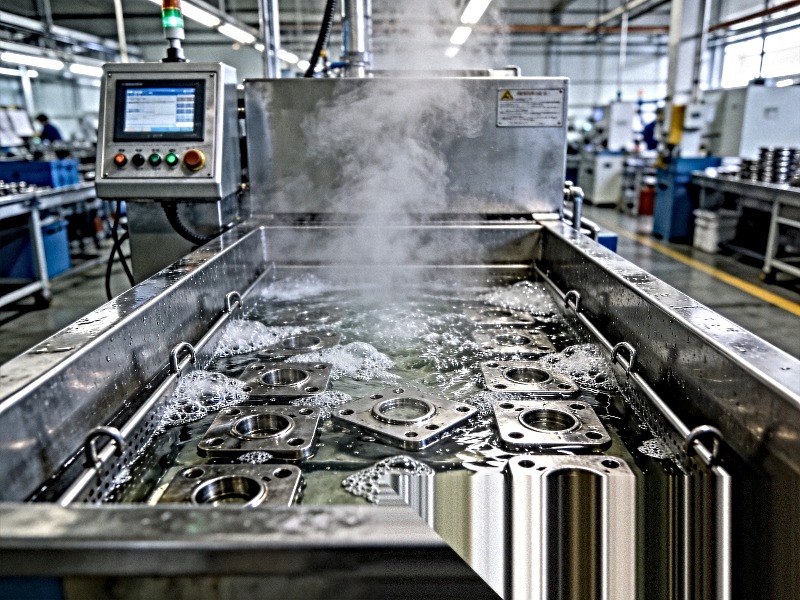

五金冲压件除油除蜡:超声波清洗工艺参数优化
五金冲压件是机械制造行业中最常见的基础零部件,从汽车结构件、电子设备外壳到日常五金配件,每天都有数以百万计的冲压件从生产线上走下。然而,冲压过程中的拉伸油、冲压油、抛光蜡和金属碎屑等污染物,往往被高压压入零件表面的微孔、凹坑、边角和螺纹牙缝中,形成与金属基体紧密结合的致密油膜和蜡层。据统计,因油污和蜡质清除不彻底导致的返工成本,可占到总生产成本的5%至10%。
超声波清洗凭借其空化效应产生的微射流与冲击波,能够深入传统清洗方式无法触及的微观死角。但五金冲压件的除油除蜡并非简单地将工件丢入清洗槽——频率、功率密度、温度、时间和清洗剂浓度等参数的精准匹配,才是决定清洗成败的关键。
一、超声波频率选择:从粗洗到精洗的分级策略
超声波频率直接决定空化气泡的尺寸和爆破能量,进而影响清洗力度与表面保护之间的平衡。
低频段(25-40 kHz)产生的空化气泡大、冲击力强,适合去除厚重的拉伸油、氧化皮和固化蜡质。对于表面附着大量冲压油和金属碎屑的五金件,28-40 kHz是粗洗阶段的首选频率。
中高频段(40-80 kHz)产生的空化气泡更细密、冲击更柔和,适合精洗和漂洗工序。在粗洗剥离大部污染物后,切换至40-80 kHz可有效清除螺纹根部、盲孔和折弯内侧的残余油膜与蜡屑,同时避免对精密表面造成空化腐蚀。
高频段(80-120 kHz)则适用于表面抛光件、薄壁件或已涂覆保护层的精密冲压件,可在不损伤表面的前提下清除细微粉尘和薄油膜。
实际应用中,多频复合策略往往效果最佳:先用25-28 kHz低频粗洗破除顽固油蜡层,再用40-68 kHz中高频精洗清除微观残留。部分先进的工业超声波清洗设备支持频率自动扫描或切换功能,可根据不同污染程度灵活调整。
二、功率密度配置:匹配污染程度与工件结构
功率密度(W/L,瓦特每升)是衡量单位体积清洗液中超声能量强度的关键指标,其取值直接影响清洗效率与工件安全。
对于表面仅有轻度冲压油的简单平板件,15-25 W/L的功率密度已足够产生有效的空化作用。但对于带有深孔、窄缝或复杂折弯结构的冲压件,污染物往往藏匿于几何死角,需要将功率密度提升至40-60 W/L才能确保空化能量充分渗透。
需要特别注意的是,过高的功率密度同样有害。当功率密度超过工件材料的承受阈值时,可能在铝、铜、锌合金等较软金属表面造成空化腐蚀、麻点或抛光面损伤。因此,功率密度的设定应综合考虑以下因素:
- 工件材质:不锈钢件可承受较高功率,铝、锌合金件需降低至10-15 W/L
- 污染程度:重油污和厚蜡层需要更高功率密度,轻污染则相反
- 几何复杂度:带盲孔、螺纹和深槽的零件需要更高的功率密度以确保死角覆盖
三、温度控制:油蜡软化的第一道门槛
温度是除油除蜡工艺中最容易被低估的参数。升高清洗液温度可降低油类黏度、软化蜡质,使其从坚硬固态转变为柔软易剥离状态,从而大幅提升超声波空化效应的剥离效率。
针对不同类型的污染物,推荐温度范围如下:
- 冲压油/拉伸油去除:50-70°C。在此温度范围内,矿物油和合成润滑脂的黏度显著下降,超声波更容易打破油-金属结合键。
- 抛光蜡/保护蜡去除:60-80°C。蜡质属于高分子酯类,需要达到软化点以上才能有效分散。专用除蜡清洗剂在此温度区间活性最佳。
- 铝合金/锌合金件:温度宜控制在50-60°C,避免高温导致工件变色、变形或晶间腐蚀。
- 不锈钢件:可承受60-70°C,甚至更高温度,以加速顽固油蜡的软化。
温度控制必须精准。过高的温度会加速清洗剂挥发、增加能耗,甚至对某些精密工件造成热影响;温度过低则油蜡无法有效软化,空化能量大量消耗在”硬碰硬”的无效冲击上。
四、清洗时间:效率与安全的平衡点
清洗时间并非越长越好。过长的超声清洗不仅增加能耗和产线节拍,还可能对某些精密工件表面造成微损伤,同时槽液中污染物浓度持续上升,若缺乏有效过滤循环,反而会导致二次污染。
根据污染程度和工艺阶段,推荐时间设定如下:
- 轻度油污:3-5分钟
- 中度油污/薄蜡层:5-8分钟
- 重度油污/厚蜡层/深孔结构:10-15分钟
- 精洗/漂洗阶段:3-5分钟
在实际产线中,建议通过试洗实验确定最优时间:以工件达到目标洁净度(如达因值≥38 mN/m或称重法残留量≤0.1 mg/cm²)的最短时间为基准,预留10%-15%的安全余量。
五、清洗剂选择与浓度配比
超声波的空化效应提供物理剥离力量,但要彻底乳化、溶解油蜡污染物,离不开专用清洗剂。清洗剂的选择应遵循”对症下药“原则:
- 碱性除油剂(pH 8-11):适用于不锈钢、碳钢等耐蚀材质的重油污去除,乳化能力强,成本较低。
- 中性清洗剂(pH 6.5-7.5):适用于铝合金、锌合金、铜合金等敏感材质,避免碱腐蚀和氢脆风险。
- 专用除蜡水:含表面活性剂、渗透剂和乳化剂,针对蜡质设计,常规配比浓度为2%-5%。浓度过低乳化能力不足,过高则泡沫过多反而削弱空化效应。
- 碳氢溶剂:非极性溶剂与拉伸油高度亲和,适合精密五金件的除油,清洗后挥发快、无残留,但需注意防爆防火安全。
清洗剂浓度应定期监测。随着清洗批次的增加,槽液中的油和蜡质不断累积,有效清洗剂浓度逐渐稀释,需通过补加新液或采用油水分离和循环过滤系统维持浓度稳定。
六、多槽组合工艺流程设计
对于五金冲压件的除油除蜡,单槽一次清洗往往难以达到精密制造的质量要求。推荐采用以下五段式组合工艺:
- 预浸泡软化(2-3分钟,40-50°C):将工件在温热清洗液中预先浸泡,使油蜡层初步软化,为后续超声清洗减负。
- 超声波粗洗(5-10分钟,50-70°C,25-40 kHz,较高浓度清洗剂):低频大功率超声波快速剥离大部油蜡层和金属碎屑。
- 超声波精洗(3-5分钟,40-60°C,40-68 kHz,较低浓度清洗液):中高频温和清除微观死角中的残余污染物。
- 多级漂洗(每级1-2分钟,常温-50°C):用去离子水或纯水逐级漂洗,去除清洗剂残留和悬浮颗粒,最终漂洗水电导率建议≤5 μS/cm。
- 干燥(热风60-120°C或真空干燥8-15分钟):彻底去除水分,防止闪锈和水斑。复杂几何件建议采用真空干燥,利用低压降低沸点,将深孔和折弯处的水分抽出。

七、不同材质冲压件的工艺参数差异
五金冲压件的材质直接影响超声波清洗参数的设定边界。忽视材质特性,轻则清洗效果不佳,重则造成工件损伤。
碳钢件耐蚀性较强,可承受碱性清洗剂(pH 8-11)和较高温度(60-70°C)。功率密度可设定在20-30 W/L,频率28-40 kHz即可满足大多数除油需求。清洗后需及时进行防锈处理,防止在潮湿环境中快速氧化。
不锈钢件(304/316)表面致密氧化铬层使其具有天然耐蚀性,清洗参数与碳钢相近。但对于镜面不锈钢装饰件,需特别注意避免高压喷淋和过高功率密度造成的表面划伤,建议功率密度控制在15-20 W/L,频率提升至40-68 kHz。
铝合金件(6061/7075)对碱敏感,pH超过8.5即可能引发点蚀或晶间腐蚀。必须使用中性或弱碱性清洗剂(pH 6.5-7.5),温度严格控制在50°C以下,功率密度降至10-15 W/L。清洗后应立即进行钝化处理(硅烷或铬酸盐转化膜),防止表面氧化变暗。
锌合金件是所有常见冲压材质中最脆弱的。锌在碱性环境中极易溶解,清洗剂pH必须控制在7.0以下。温度不宜超过45°C,功率密度10 W/L以下,清洗时间控制在3-5分钟。建议在清洗剂中加入苯并三氮唑类缓蚀剂。
铜及铜合金件清洗后易氧化发黑,需使用含缓蚀成分的专用铜材清洗剂。清洗温度50-60°C,功率密度15-20 W/L。清洗后可用稀柠檬酸或专用防氧化剂进行后处理,保持表面光亮。

八、循环过滤系统:被忽视的批次一致性保障
许多企业忽视了循环过滤系统的重要性,导致随着清洗批次的增加,槽液中的油蜡浓度不断升高,后期清洗的零件反而比前期更脏——这不是清洗设备的问题,是过滤系统缺失的问题。
一套完善的循环过滤系统应包含以下组件:
- 油水分离器:利用油水密度差,将漂浮的油脂层连续分离排出,这是延长清洗液寿命的第一道防线。
- 袋式过滤器(精度50-100μm):拦截金属碎屑、蜡渣等大颗粒污染物,防止其划伤工件表面。
- 精密滤芯(精度5-10μm):去除微小悬浮颗粒,维持清洗液透明度,确保空化效应不受悬浮物干扰。
- 循环泵:维持槽液温度和浓度的均匀分布,避免局部过热或清洗剂沉降。
配备有效过滤系统的超声波清洗设备,清洗液使用寿命可延长5-10倍,化学品消耗降低30%-50%,同时确保同一批次中第1件和第1000件零件的清洁度一致。
九、常见问题与优化对策
问题一:清洗后数天表面返黄生锈
原因通常是清洗剂残留或漂洗不彻底,导致工件表面呈弱碱性或含有促进腐蚀的离子。对策:延长漂洗时间、提高漂洗水纯度、在最终漂洗中加入适量防锈剂,或清洗后立即进行烘干和防锈处理。
问题二:精密表面出现空化腐蚀麻点
原因多为功率密度过高、频率过低或清洗时间过长。对策:降低功率密度至10-15 W/L、提高频率至68 kHz以上、缩短清洗时间,或采用扫频技术分散能量集中点。
问题三:同批次零件清洁度不一致
原因通常是声场分布不均匀(存在死角)或槽液污染导致二次污染。对策:优化换能器布局(底部+侧面组合布置)、启用扫频功能、加装循环过滤和油水分离系统,并确保零件在清洗篮中不堆叠、留有间隙。
问题四:厚蜡层清洗效率低
蜡质在常温下黏附力极强,单纯延长时间效果有限。对策:提高清洗温度至70-80°C、使用专用除蜡水(配比3%-5%)、采用低频粗洗+高频精洗的分级策略。
八、结语:工艺参数不是一组数字,而是一套策略
五金冲压件的除油除蜡,没有一组放之四海皆准的”理想参数”。真正决定清洗效果的,是频率、功率密度、温度、时间和清洗剂五大参数的协同优化,以及根据工件材质、污染类型和几何结构进行针对性调整的能力。
对于大批量连续生产的冲压企业,建议投资配备多频复合超声波清洗机和全自动清洗产线,实现从粗洗、精洗、漂洗到干燥的全程自动化,配合PLC可编程控制和MES数据追溯,确保每一批次零件的清洁度稳定可控。而对于小批量多品种的加工场景,可选择支持频率和功率可调的多功能清洗设备,灵活应对不同工件的清洗需求。
如果您正在为五金冲压件的除油除蜡工艺选型或优化,欢迎联系淼森洁获取免费的试洗评估服务——我们将根据您的实际工件和污染物类型,定制最优的超声波清洗工艺方案。