

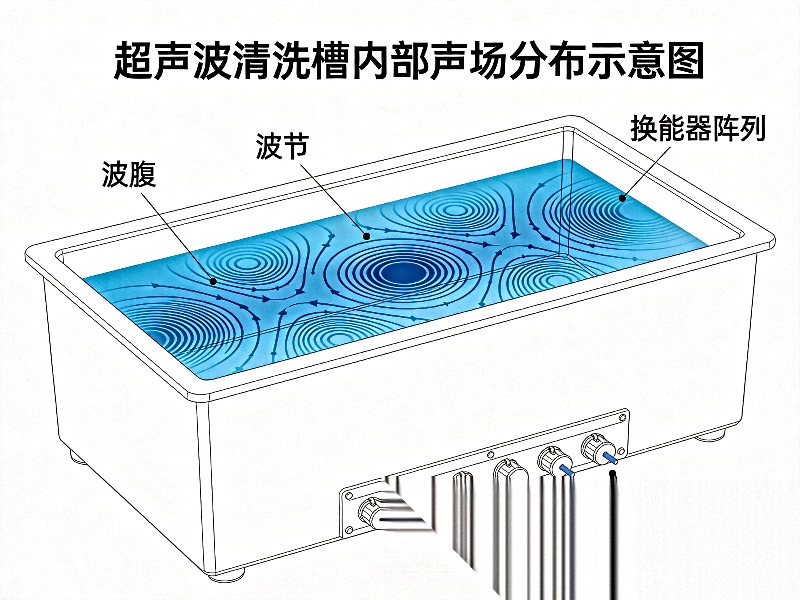

超声波清洗槽体声场分布:驻波抑制与均匀性优化
超声波清洗机的清洗效果不仅取决于功率和频率,更关键的是声场在槽体内的分布均匀性。在实际生产中,许多用户发现:同样的设备、同样的参数,工件某些位置清洗得干干净净,另一些位置却残留明显——这正是驻波效应导致的声场不均匀所致。本文从驻波的形成机理出发,系统讲解槽体声场分布的优化方法,帮助技术人员和采购人员理解这一”隐藏参数”对清洗质量的决定性影响。
一、驻波的形成机理与危害
1.1 什么是超声波驻波?
超声波在清洗液中以纵波形式传播,当声波遇到槽壁、液面或工件表面时发生反射。若入射波与反射波的频率相同、传播方向相反,两者叠加后形成驻波(Standing Wave)。驻波的显著特征是空间中存在固定的波腹(振幅最大区域)和波节(振幅最小区域)。
以40kHz超声波在水中的传播为例:声速约1500m/s,波长λ≈37.5mm,相邻波腹与波节的间距为λ/2≈18.75mm。这意味着槽体内每隔约19mm就会出现一次能量高低交替,形成周期性的清洗强弱区。
1.2 驻波对清洗的危害
- 清洗不均匀:波腹区域空化强烈、清洗过度;波节区域空化微弱、清洗不足
- 工件损伤:长期固定在波腹位置的精密件可能遭受空化腐蚀
- 换能器疲劳:驻波导致的交变载荷加剧压电陶瓷片疲劳,缩短使用寿命
- 槽体损伤:驻波引起的不锈钢壁面共振,加速金属疲劳和空蚀
- 能量浪费:声场阻抗失衡导致整体电-声转换效率下降10%~25%
1.3 驻波强度的量化评估
| 评估指标 | 优良范围 | 可接受范围 | 需改进 |
|---|---|---|---|
| 声强均匀度 | ≥90% | 80%~90% | <80% |
| 声强波动系数 | ≤15% | 15%~30% | >30% |
| 清洗盲区占比 | ≤3% | 3%~8% | >8% |
注:声强均匀度 =(最小声强/最大声强)×100%;声强波动系数 =(最大声强-最小声强)/平均声强×100%
二、影响声场分布的关键因素
2.1 槽体几何尺寸比例
槽体的长(L)、宽(W)、高(H)比例直接影响驻波模式。研究表明:
- L:W=1:1(正方形底面):易形成3~5个固定驻波节点,声强波动系数45%~50%
- L:W=1.3:1(长方形底面):驻波节点减至1~2个,声强波动系数15%~20%
- L:W≥1.6:1(狭长形):节点反而增加至4~6个,波动系数回升至38%~42%
最优比例:L:W=1.2~1.5:1,H≤0.8L,可在一定程度上抑制规则驻波的形成。
2.2 换能器阵列布局
换能器的数量、间距和排列方式直接决定声场的覆盖均匀性:
| 布局方式 | 声强均匀度 | 盲区占比 | 适用场景 |
|---|---|---|---|
| 底部单点/双点 | 60%~70% | 20%~30% | 小型槽、简单工件 |
| 底部矩阵(4×4) | 85%~90% | 5%~8% | 中型槽、批量清洗 |
| 底部+侧壁混合 | 92%~95% | 2%~3% | 精密件、高均匀性要求 |
| 错位阵列(非等距) | 90%~94% | 3%~5% | 大型槽、驻波抑制 |
关键原则:换能器间距应≤0.8倍波长(40kHz对应≤30mm),相邻换能器相位错开可有效打散驻波。
2.3 槽体内壁结构
光滑的镜面内壁容易产生规则反射,加剧驻波叠加。改进方案包括:
- 曲面导流内胆:谐振带宽3.1±0.8kHz,声强均匀度85%~90%
- 蜂窝状内壁:微结构散射声波,声强均匀度可达92%~95%,盲区占比降至2%~3%
- 内置散射体:在槽内放置不锈钢球或波纹板,破坏规则反射路径
三、驻波抑制的五大技术手段
3.1 扫频技术(Sweep Frequency)
通过超声波发生器周期性改变输出频率(通常在中心频率±1~2kHz范围内扫描),使波腹和波节的位置不断移动,避免固定区域长期处于低能量状态。
效果:可将声强均匀度从72%~78%提升至85%~90%
设置建议:40kHz系统设置扫频范围39~41kHz,扫描周期0.5~2秒
3.2 工件运动辅助
让工件在清洗过程中产生位移,使其各表面依次经过波腹高能量区:
- 上下抛动:自动设备设置±30mm缓慢抛动,周期5~15秒
- 旋转挂具:工件挂具以5~15rpm速度旋转
- 人工提篮:手动设备可间歇性上下移动清洗篮
3.3 液体温度与脱气控制
温度变化会改变液体声速,进而调整波长与驻波分布:
- 最佳清洗温度:45℃±5℃,此时声场稳定性较好
- 脱气处理:溶解氧≤1ppm,避免悬浮气泡散射声波、加剧声场畸变
- 液体循环:泵循环或搅拌打乱驻波空间分布
3.4 清洗篮与挂具设计
- 清洗篮离左右槽壁≥50mm,离槽底辐射面≥50mm
- 使用镂空网篮或专用挂具,减少工件自身对声波的反射
- 避免工件堆叠,确保各表面均有液体流通
3.5 多频协同技术
同时使用两种或多种频率(如28kHz+40kHz、40kHz+80kHz),利用不同波长驻波模式的干涉抵消效应,显著改善声场均匀性。多频系统的声强均匀度通常比单频系统高8%~15%。
四、声场均匀性的检测与验证方法
4.1 铝箔侵蚀映射法
最直观、最低成本的检测方法:
- 将铝箔(0.01~0.02mm)裁成与槽底等大,平铺于水面下
- 运行超声30~60秒后取出
- 观察侵蚀图案:均匀密集穿孔=声场均匀;局部无侵蚀=存在波节盲区
4.2 水听器声压扫描法
使用水听器(hydrophone)在槽内多个点位测量声压值,绘制三维声场分布图:
- 测量网格间距:10~20mm
- 测量深度:距振板10mm、50mm、100mm等多个平面
- 数据处理:MATLAB插值绘制声压云图
4.3 标准工件验证法
使用涂覆标准污染物的试片(如涂油金属片),在槽内不同位置固定清洗相同时间:
- 对比各位置残留污染量
- 残留量变异系数CV<5%为优良,CV<10%为可接受
五、选型时的声场均匀性评估
采购超声波清洗设备时,建议向供应商索取以下资料:
- 声场均匀性测试报告:含声强分布曲线和盲区占比数据
- 换能器布局图纸:确认阵列方式和间距合理性
- 扫频功能说明:扫频范围、步进精度、周期可调性
- 槽体尺寸比例:优先选择L:W=1.2~1.5:1的设计
淼森洁科技在槽体声场优化方面积累了丰富经验:采用底部+侧壁混合换能器布局、内置蜂窝导流结构、配合宽频扫频发生器,实测声强均匀度可达92%以上。如需了解声场测试数据或安排现场演示,欢迎联系我们的技术团队。